

W jaki sposób młyn kulowy do czekolady serii QMJ osiąga rozdrobnienie kakao poniżej 20 mikronów?
Dlaczego wielkość cząstek jest największą dźwignią w teksturze czekolady
Każdy doświadczony producent czekolady w końcu wyciąga tę samą lekcję: modyfikacje przepisu mogą zdziałać tylko wtedy, gdy struktura cząstek masy jest nieprawidłowa. Ludzki język wykrywa cząstki stałe, gdy przekraczają one wielkość około 25–30 mikronów, dlatego to etap mielenia, a nie lista składników, ostatecznie decyduje o tym, czy czekolada będzie jedwabista czy ziarnista. Masa kakaowa, kryształki cukru i mleko w proszku zaczynają się od znacznie grubszych cząstek niż ten próg, czasami w zakresie 100 do 200 mikronów bezpośrednio po wstępnym wymieszaniu, i potrzebny jest kontrolowany proces mechanicznej redukcji, aby sprowadzić całą populację cząstek poniżej linii percepcji.
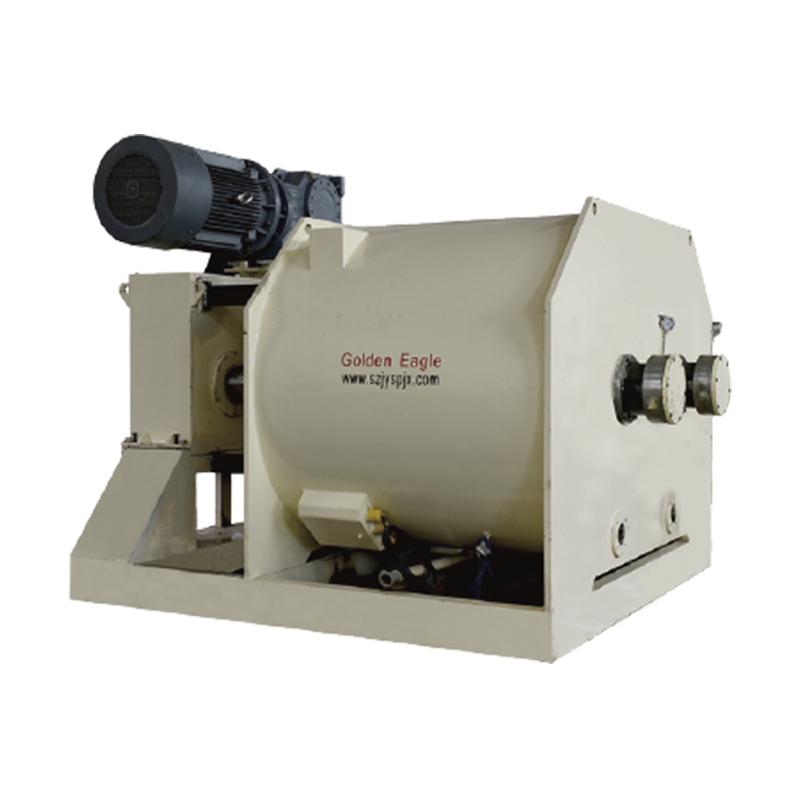
To tutaj A maszynka do mielenia czekolady zbudowany w oparciu o media stalowe, działa, czego nie da się osiągnąć samodzielnie poprzez proste mieszanie lub konszowanie. Konszowanie nadaje smak oraz reguluje wilgotność i lepkość, ale jest stosunkowo kiepskim narzędziem do rozkładania twardych fragmentów cukru i kakao. Najpierw musi nastąpić dokładne zmielenie i musi to nastąpić konsekwentnie w każdej partii, w przeciwnym razie na dalszym etapie opracowywania smaku będziemy próbowali wypolerować cząstki, które są wciąż zbyt duże, aby kiedykolwiek były gładkie.
Niewymiarowe cząstki również niosą ze sobą ryzyko. Mielenie zawiesin masła kakaowego znacznie poniżej zakresu docelowego zwiększa powierzchnię wymaganą do pokrycia tłuszczem, co podnosi lepkość i może utrudniać późniejsze etapy przetwarzania, takie jak temperowanie i formowanie. Cel nie jest po prostu mniejszy, ale wąski i przewidywalny rozkład wielkości cząstek pasujący do zamierzonej kategorii produktu, niezależnie od tego, czy jest to kuwertura do oblewania, powłoka złożona czy pasta wypełniająca.
Dlaczego pojedyncza średnia liczba nie mówi całej historii
Dwie partie mogą wykazywać ten sam średni odczyt rozdrobnienia i nadal odczuwać zauważalną różnicę na języku. Równie ważne jak średnia jest rozproszenie rozkładu: partia, w której prawie wszystkie cząsteczki skupiają się ciasno wokół 20 mikronów, będzie sprawiać wrażenie gładszej niż ta z tą samą średnią, ale nadal obecnym długim ogonem dużych fragmentów. Jest to jeden z powodów, dla których doświadczone zespoły ds. jakości patrzą na więcej niż jeden odczyt grindometru przed wypuszczeniem partii, ponieważ wąski rozkład jest silniejszym predyktorem odczucia w ustach niż sama wartość średnia.
Osiągnięcie tego wąskiego rozkładu jest w dużej mierze funkcją czasu przebywania w komorze mielenia i równomiernego wystawienia masy na złoże mediów. Maszyna, która nierównomiernie rozprowadza masę, pozwalając jej części ominąć strefy największego ścinania, zawsze będzie zapewniać szersze rozprowadzenie masy, niezależnie od tego, jak długo trwa całkowity cykl, dlatego konstrukcja komory i równomierność przepływu są tak samo ważne, jak moc mielenia.
Jak Młynek kulowy do czekolady serii QMJ Redukuje masę kakaową do drobnych cząstek
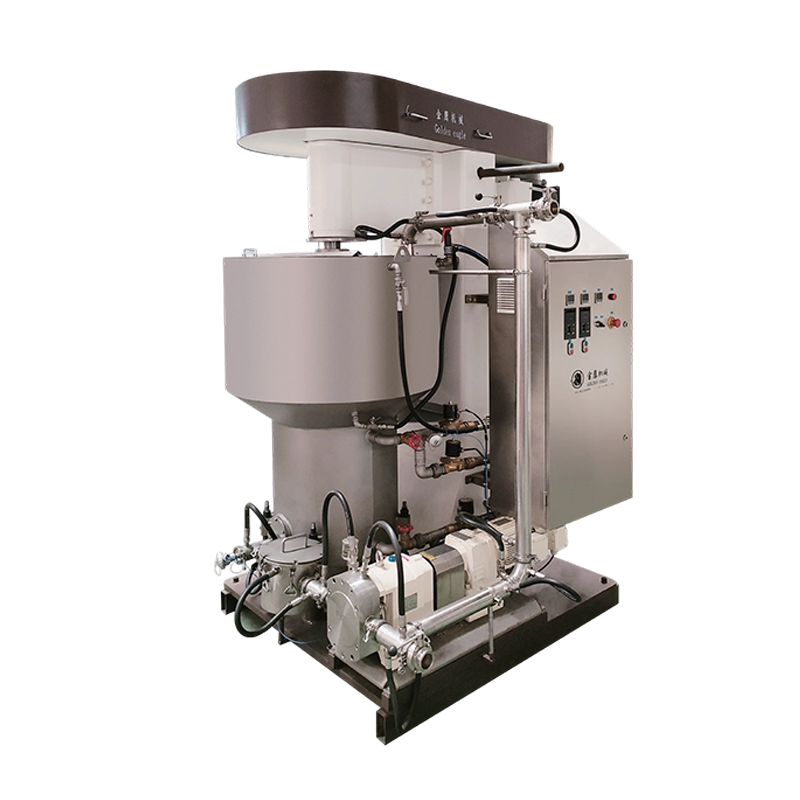
Młynek kulowy do czekolady działa na prostej zasadzie mechanicznej: wstępnie wymieszaną masę pompuje się przez pionowy cylinder mielący wypełniony utwardzanymi kulkami stalowymi lub ceramicznymi, napędzany obrotowym wałem. Gdy kulki zderzają się z zawieszonymi cząstkami pod kontrolowanym ścinaniem, grube fragmenty cukru i kakao ulegają stopniowemu pękaniu. Masa jest następnie zawracana ze zbiornika z płaszczem z powrotem przez komorę mielenia, przejście za przejściem, aż cała partia osiągnie docelowy stopień rozdrobnienia, a nie tylko część, która przepłynęła jako pierwsza.
Kontrola temperatury ma takie samo znaczenie jak samo działanie mechaniczne. Tarcie wewnątrz komory mielenia generuje ciepło, a jeśli ciepło to nie będzie odprowadzane przez płaszcz wodny wokół zbiornika i cylindra, faza tłuszczowa może się przegrzać, zmienić zachowanie kryształów lub przyspieszyć niepożądane zmiany smaku. Dobrze zaprojektowany młynek do kakao utrzymuje masę w wąskim paśmie temperatur przez cały cykl, więc jedyną zmienną zmieniającą się w czasie jest wielkość cząstek, a nie dryft lepkości spowodowany wahaniami temperatury.
Przebieg procesu: od wstępnego wymieszania do końcowego rozdrobnienia
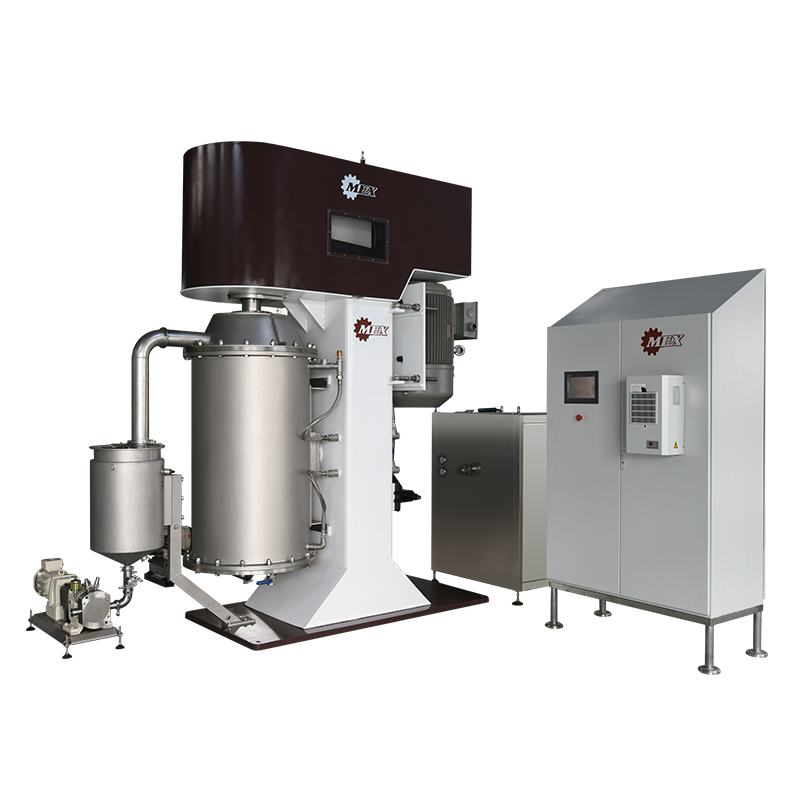
Ponieważ same kulki stopniowo się zużywają, konstrukcja młyna musi również uwzględniać separację mediów, utrzymując elementy mielące wewnątrz komory, jednocześnie umożliwiając swobodne przejście skroplonej masy przez drobne sito na wylocie. Ten etap separacji jest często pomijany w zwykłych opisach frezowania kulowego, a mimo to jest to jeden z elementów bardziej podatnych na awarie w codziennej pracy i ma on bezpośredni wpływ zarówno na czystość produktu, jak i na częstotliwość otwierania maszyny w celu konserwacji.
Wybór rozmiaru nośnika dla dostępnej partii
Średnica ściegu nie jest ustawieniem stałym; jest to zmienna, którą doświadczeni operatorzy dopasowują do receptury. Większe kulki zapewniają większą siłę uderzenia i lepiej nadają się na wcześniejszy etap cyklu, kiedy cząstki są nadal stosunkowo grube, podczas gdy mniejsze kulki łączą się ściślej i tworzą więcej punktów styku na przejście, co sprzyja końcowemu etapowi polerowania, gdzie pozostałe cząstki są już małe i wymagają częstych, delikatniejszych uderzeń, a nie brutalnej siły. Uruchamianie całej partii na pojedynczym rozmiarze kulki jest powszechnym skrótem, który zwykle powoduje, że albo początkowy etap jest zbyt słaby, albo końcowy etap jest mniej wydajny, niż mógłby być.
Lepkość wsadu zmienia się również w miarę poprawy rozdrobnienia i pokrycia tłuszczu większą całkowitą powierzchnią cząstek, zatem może zaistnieć potrzeba późniejszego zmniejszenia tej samej prędkości obrotowej, która umożliwiała skuteczne przemieszczanie masy na początku cyklu, aby uniknąć nadmiernego gromadzenia się ciepła w grubszej zawiesinie. Jest to subtelna regulacja, która oddziela partię wykańczającą zgodnie z harmonogramem od takiej, w której zatrzymuje się o kilka dziesiątych mikrona od wartości docelowej.
Jak wygląda krzywa rozdrobnienia w cyklu mielenia
Redukcja rozdrobnienia nie jest liniowa. Pierwsza godzina mielenia zazwyczaj szybko usuwa największe i najbardziej delikatne cząstki, powodując gwałtowny spadek na każdym wykresie rozdrobnienia w funkcji czasu. W miarę jak pozostałe cząstki stają się mniejsze i trudniejsze do złamania, tempo poprawy maleje, dlatego operatorzy obserwujący tylko wczesną krzywiznę czasami zakładają, że maszyna ma większą moc lub partia zakończy się szybciej niż w rzeczywistości.
Zmniejszenie rozdrobnienia w typowym cyklu mielenia
W praktyce ta krzywa jest powodem, dla którego większość operatorów sprawdza dokładność za pomocą ręcznego mikrometru lub grindometru w regularnych odstępach czasu, zamiast polegać wyłącznie na ustalonym zegarze. Temperatura otoczenia, świeżość materiału mielącego i stosunek masła kakaowego do suchej masy w premiksie zmieniają się tam, gdzie krzywa się spłaszcza. Partia o wyższej zawartości tłuszczu zazwyczaj mielona jest szybciej, ponieważ cząstki przemieszczają się przez złoże medium z mniejszym oporem, podczas gdy uboższa receptura z większą ilością suchych substancji stałych zajmuje więcej czasu, aby osiągnąć ten sam punkt końcowy.
Uruchomienie młyna daleko poza punkt malejących zwrotów marnuje energię i powoduje niepotrzebne zużycie zarówno kulek, jak i uszczelek wału, bez znaczącej poprawy odczuć w ustach. Najbardziej efektywni operatorzy traktują krzywą jako sygnał zatrzymujący, a nie cel do przekroczenia.
Dokładność osiągana na każdym etapie redukcji mechanicznej
Podział całego procesu na odrębne etapy ułatwia zdiagnozowanie, gdzie partia osiąga słabą wydajność. Grube kruszenie wstępne radzi sobie z największymi kryształkami cukru, etap wstępnego mielenia wprowadza masę w wykonalną zawiesinę, a sam młyn kulowy przeprowadza zarówno pierwotną redukcję, jak i końcowy cykl polerujący. Każdy stopień ma swój własny, realistyczny zakres wyjściowy, pokazany poniżej.
Typowa dokładność wyjściowa według etapu przetwarzania
| Etap przetwarzania | Dokładność wyjściowa | Główny cel |
|---|---|---|
| Grube zmiażdżenie | Około 150um | Rozłóż surowy cukier i fragmenty stalówki |
| Wstępne szlifowanie | Około 85um | Stwórz pompowaną zawiesinę |
| Podstawowy młyn kulowy | Około 35um | Redukcja wielkości cząstek luzem |
| Końcowe polerowanie młyna kulowego | Około 20um | Osiągnij cel gładkości sensorycznej |
Pomijanie etapu wstępnego mielenia i podawanie zbyt grubej masy bezpośrednio do młyna jest jedną z najczęstszych przyczyn nierównych wyników, ponieważ zbyt duże fragmenty mogą zakleszczyć sito oddzielające media lub zmusić młyn do pracy znacznie dłużej, niż sugeruje znamionowy czas cyklu.
Warto również zauważyć, że zakresy te zmieniają się wraz ze składem receptury. Wysokotłuszczowa formuła kuwertury ma tendencję do przechodzenia przez każdy etap nieco szybciej niż uboższa powłoka złożona o większej zawartości części stałych, po prostu dlatego, że dodatkowy tłuszcz działa jak smar między cząstkami a materiałem mielącym. Zakłady posiadające szeroką gamę produktów często przechowują pod ręką taką krótką tabelę referencyjną dla każdej głównej receptury, zamiast polegać na jednym ogólnym czasie cyklu dla każdej partii przechodzącej przez linię.
Mielenie wsadowe w porównaniu z systemami ciągłego rafinowania
Producenci o wadze A młyn kulowy do czekolady przeciwko ciągłej wielocylindrowej linii rafinacyjnej tak naprawdę decydują pomiędzy dwiema różnymi filozofiami produkcji. Systemy wsadowe, takie jak Młyn kulowy typu wsadowego QMJ , przetwarzają stałą ilość masy od początku do końca w jednym zbiorniku przed kontynuowaniem, co ułatwia zmianę receptur i pozwala na kontrolowanie kosztów kapitałowych w małych i średnich zakładach. Systemy ciągłe przepychają masę przez szereg komór w nieprzerwanym strumieniu, faworyzując obiekty, w których przez całą dobę stosuje się ten sam skład w większych ilościach.
Szlifowanie wsadowe a rafinacja ciągła: profil wydajności
Powyższy profil radarowy ilustruje raczej powszechny wzór kompromisu niż uniwersalną zasadę. Mielenie wsadowe ma tendencję do uzyskiwania wyższych wyników w zakresie szybkości zmiany receptury i efektywności kapitałowej, ponieważ pojedynczy zbiornik można oczyścić i ponownie załadować innym preparatem w ciągu kilku godzin, podczas gdy linia ciągła często wymaga pełnego cyklu płukania, aby uniknąć zanieczyszczenia krzyżowego pomiędzy recepturami. Systemy ciągłe zazwyczaj zapewniają stałą wydajność, gdy zakład wykorzystuje wąski asortyment produktów w dużych ilościach, ponieważ masa nigdy nie przestaje przepływać przez komory.
Kontrola rozdrobnienia i jednorodność mogą być porównywalne w obu formatach, jeśli sprzęt jest odpowiednio dobrany i konserwowany, dlatego też decyzja zwykle sprowadza się do asortymentu produkcyjnego, a nie samej możliwości mielenia surowca.
Gdzie Młynek kulowy do czekolady QMJ-1 typu wsadowego Pasuje do linii produkcyjnej
Mniejsze maszyny wsadowe zajmują specyficzną niszę w szerszym krajobrazie produkcji czekolady i wyrobów cukierniczych. Są powszechne w zakładach, które potrzebują elastyczności bardziej niż przepustowości surowca, w tym u producentów rzemieślniczych i rzemieślniczych często zmieniających receptury, na liniach pilotażowych i liniach opracowywania produktów weryfikujących nowe receptury przed zaangażowaniem się w produkcję na pełną skalę, a także u średnich producentów uzupełniających większą ciągłą linię o zdolność do serii specjalistycznych.
Maszyny tej klasy doskonale sprawdzają się również jako: maszyna do mielenia ziaren kakaowca uzupełniać na wcześniejszym etapie procesu, rafinując śrutę kakaową lub miazgę przed zmieszaniem jej z cukrem i składnikami mleka, ponieważ ta sama zasada mielenia w obiegu zamkniętym ma zastosowanie niezależnie od tego, czy wsadem jest gotowa masa kakaowa, czy strumień bardziej skoncentrowanego płynu.
Poza samą czekoladą to samo podejście mechaniczne jest często stosowane w przypadku maseł orzechowych, past z nasion i niektórych preparatów do smarowania, które wymagają porównywalnej redukcji gruboziarnistych cząstek do gładkiej zawiesiny, co jest jednym z powodów, dla których młyny kulowe okresowe są zwykle wszechstronnym wyposażeniem w zakładach cukierniczych wytwarzających produkty mieszane, a nie urządzeniami przeznaczonymi do jednego celu.
Skalowanie od partii pilotażowych do pełniejszych serii produkcyjnych
Wiele obiektów zaczyna od kompaktowej jednostki wsadowej, zwłaszcza dlatego, że pozwala zespołowi programistycznemu zweryfikować nową formułę, koncepcję opakowania lub produkt sezonowy na wystarczająco małą skalę, aby błąd nie spowodował marnotrawstwa dużej ilości składników. Po sfinalizowaniu receptury i wzroście zapotrzebowania te same zasady mielenia partii zwykle przekładają się bezpośrednio na większy rozmiar zbiornika, ponieważ podstawowa fizyka wpływu mediów i recyrkulacji nie zmieniają się wraz z objętością, zmienia się jedynie przepustowość na cykl. To sprawia, że mały młyn wsadowy jest praktycznym punktem wyjścia, a nie urządzeniem, które wycofuje się po zwiększeniu wolumenu, ponieważ w dalszym ciągu obsługuje produkcję specjalistyczną i limitowaną, nawet po uruchomieniu większej linii.
Praktyki operacyjne zapewniające stałą dokładność w partii po partii
Spójność ma miejsce wtedy, gdy wiele operacji traci większą wartość, niż im się wydaje. Maszyna zdolna do uzyskania doskonałego rozdrobnienia w dobrze zarządzanej partii może nadal dawać nierówne wyniki, jeśli zaniedba się kilka nawyków operacyjnych.
- Wstępnie przesiewaj przychodzący cukier i suche składniki, aby usunąć duże grudki, zanim dotrą do zbiornika mieszającego.
- Utrzymuj temperaturę wody w płaszczu w zakresie określonym przez producenta, zamiast pozwalać, aby zmieniała się w zależności od warunków otoczenia.
- Dokładność próbek w stałych odstępach czasu przy użyciu tej samej metody pomiaru za każdym razem, aby odczyty były porównywalne w różnych seriach.
- Regularnie sprawdzaj sito oddzielające media pod kątem zużycia, ponieważ uszkodzone sito może spowodować przedostanie się cząstek do strumienia produktu.
- Rejestruj czas cyklu w odniesieniu do wyników rozdrobnienia w czasie, aby zbudować krzywą referencyjną specyficzną dla każdego przepisu.
Operatorzy, którzy śledzą dane dotyczące rozdrobnienia dziesiątek partii, często stwierdzają, że największym źródłem zmienności nie jest sam młyn, ale niespójne proporcje wstępnego mieszania na etapie mielenia. Dokręcanie kontroli mieszania przed mieszaniem często poprawia powtarzalność bardziej niż jakakolwiek regulacja ustawień młyna.
Dokumentacja dotycząca konkretnego przepisu ma znaczenie, ponieważ preparat zawierający większą ilość masła kakaowego zachowuje się zupełnie inaczej pod wpływem ścinania niż uboższa polewa złożona, a obróbka każdej partii w tym samym ustalonym czasie cyklu, niezależnie od składu, jest jednym z łatwiejszych do uniknięcia źródeł marnowanej energii i niespójnego produktu.
Rozważania dotyczące konserwacji i trwałości systemów młynów kulowych
Sprzęt szlifierski pracujący z mediami ściernymi pod ciągłym obciążeniem mechanicznym ma przewidywalne punkty zużycia, a podstawowy harmonogram konserwacji wydłuża zarówno żywotność, jak i spójność produktu.
| Komponent | Typowy odstęp między kontrolami | Sygnał awarii, na który należy zwrócić uwagę |
|---|---|---|
| Media mielące (perełki) | Co 500-800 godzin pracy | Wolniejszy postęp rozdrobnienia niż średnia historyczna |
| Uszczelnienia wału | Comiesięczna kontrola wizualna | Widoczny wyciek lub nagromadzenie produktu w obudowie uszczelnienia |
| Ekran separacji | Cotygodniowy cykl czyszczenia | Zmniejszone natężenie przepływu lub przenoszenie ściegów podczas wypływu |
| Układ chłodzenia płaszcza | Kwartalne odkamienianie | Rosnąca temperatura masy pod normalnym obciążeniem |
| Silnik napędowy i łożyska | Według harmonogramu producenta | Nietypowe wibracje lub hałas podczas uruchamiania |
Większość nieplanowanych przestojów dotyczy tylko dwóch lub trzech z tych komponentów, dlatego też utworzenie prostej listy kontrolnej i przypisanie jej do konkretnej zmiany jest często skuteczniejsze niż poleganie na tym, że sprzęt po prostu będzie działał, aż coś ulegnie awarii. Można zazwyczaj oczekiwać, że maszyna poddawana rutynowemu uzupełnianiu kulek i sprawdzaniu uszczelnień utrzyma swój znamionowy stopień rozdrobnienia przez wiele lat regularnej produkcji.
Często zadawane pytania
P1: Jaki rozmiar cząstek powinna osiągnąć czekolada, aby uzyskać gładkie odczucie w ustach?
Większość producentów dąży do końcowego rozdrobnienia od 18 do 25 mikronów, ponieważ ludzkie podniebienie na ogół nie jest w stanie wykryć cząstek poniżej tego zakresu, podczas gdy preparaty do złożonych powłok lub wypełnień czasami pozwalają na nieco grubszy punkt końcowy w zależności od zamierzonej tekstury.
P2: Jak długo trwa typowy cykl szlifowania?
Długość cyklu różni się w zależności od składu partii i początkowego rozdrobnienia, ale w młynie okresowym zwykle trwa od dwóch do czterech godzin w celu doprowadzenia wstępnie zmieszanej zawiesiny kakao i cukru do docelowego rozdrobnienia.
P3: Czy młyn kulowy do czekolady może przetwarzać produkty inne niż czekolada?
Tak, ta sama zasada mielenia z recyrkulacją jest szeroko stosowana w przypadku maseł orzechowych, past z nasion, rafinacji miazgi kakaowej i niektórych preparatów do smarowania lub nadzienia, które wymagają redukcji gruboziarnistej zawiesiny do gładkiej pasty.
P4: Dlaczego szlifowanie znacznie zwalnia na późniejszym etapie cyklu?
W miarę kurczenia się cząstek stają się one trudniejsze do złamania i stawiają mniejszy opór działaniu ścierniwa, co w naturalny sposób spłaszcza krzywą rozdrobnienia, mimo że działanie mechaniczne wewnątrz komory nie uległo zmianie.
P5: Jaka jest najczęstsza przyczyna nierównego rozdrobnienia pomiędzy partiami?
Różnice w proporcjach mieszanki wstępnej wchodzącej do młyna wraz z wahaniami temperatury płaszcza to dwie najczęstsze przyczyny, które można zwykle skorygować poprzez ściślejszą kontrolę procesu na etapie poprzedzającym, a nie zmiany w samym młynie.