

W jaki sposób szybki młynek do cukru pozwala uzyskać bardzo drobny proszek bez topienia cukru?
Zrozumienie wyzwań związanych z rozdrabnianiem cukru w produkcji czekolady
Przekształcenie krystalicznego cukru w bardzo drobny proszek stanowi jeden z najbardziej wymagających technicznie procesów w produkcji czekolady. Kryształy cukru poddawane mechanicznemu mieleniu wytwarzają znaczne ciepło tarcia. To ciepło stwarza krytyczne ryzyko: sacharoza zaczyna się topić w temperaturze ok 160 stopni Celsjusza i nawet przed osiągnięciem tego progu degradacja termiczna może powodować karmelizację, odbarwienie i niepożądane zmiany smaku, które pogarszają jakość produktu końcowego.
Producenci czekolady wymagają wielkości cząstek cukru od 20 do 30 mikrometrów do zastosowań premium, szczególnie przy produkcji gładkich polew czekoladowych, nadzień do pralin i baz do ganache. Osiągnięcie tego rozdrobnienia przy jednoczesnym zachowaniu krystalicznej struktury cukru wymaga wyrafinowanych rozwiązań inżynieryjnych, które równoważą siłę mechaniczną z zarządzaniem temperaturą.
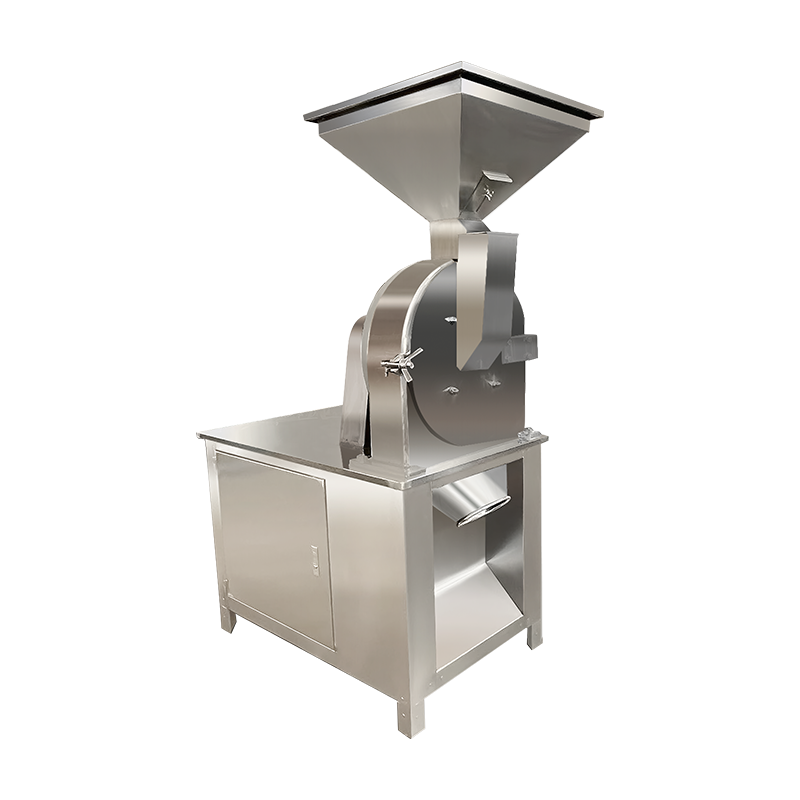
The Maszyna do rozdrabniania cukru czekoladowego o dużej szybkości stawia czoła tym wyzwaniom dzięki zintegrowanym systemom chłodzenia, precyzyjnie zaprojektowanym komorom mielącym i zaawansowanym technologiom transportu materiałów. Zrozumienie podstawowych zasad umożliwia specjalistom ds. zakupów skuteczną ocenę specyfikacji sprzętu i podejmowanie świadomych decyzji inwestycyjnych.
Nauka o zarządzaniu ciepłem w operacjach szlifowania z dużą prędkością
Mechanizmy wytwarzania ciepła podczas proszkowania
Proszkowanie z dużą prędkością generuje ciepło poprzez wiele mechanizmów. Mielenie udarowe, podczas którego kryształki cukru zderzają się z obracającymi się ostrzami i ścianami komory, przekształca energię kinetyczną w energię cieplną. Siły ścinające pomiędzy cząstkami a powierzchniami szlifierskimi wytwarzają dodatkowe ciepło w wyniku tarcia. Przy prędkościach obrotowych przekraczających 3000 obrotów na minutę , efekty te szybko się nasilają, potencjalnie podnosząc temperaturę materiału o ok 40 do 60 stopni Celsjusza w ciągu kilku minut działania.
Ciepło właściwe sacharozy (ok 1,25 dżula na gram na stopień Celsjusza ) oznacza, że nawet niewielkie nakłady energii mogą spowodować znaczny wzrost temperatury podczas przetwarzania dużych ilości. Bez interwencji temperatury wsadu mogą przekroczyć bezpieczne progi, co powoduje topienie się cukru, zbrylanie się i zanieczyszczanie sprzętu, co wstrzymuje produkcję i wymaga szeroko zakrojonych protokołów czyszczenia.
Architektury systemów kriogenicznych i chłodzenia
Nowoczesne rozdrabniacze wykorzystują wielowarstwowe strategie chłodzenia, aby utrzymać optymalną temperaturę przetwarzania. Podstawowe podejście obejmuje komory mielenia z płaszczem, w których schłodzona woda lub chłodziwo dopuszczone do kontaktu z żywnością przepływa przez konstrukcję o podwójnych ściankach. Systemy te zazwyczaj utrzymują temperaturę ścian komory pomiędzy 5 i 15 stopni Celsjusza , tworząc radiator, który pochłania wytworzone ciepło, zanim zostanie ono przekazane do produktu.
Zaawansowane systemy obejmują pomocnicze mechanizmy chłodzące, w tym:
- Systemy wtrysku ciekłego azotu do przetwarzania w bardzo niskich temperaturach, utrzymujące poniższe środowisko wewnętrzne minus 40 stopni Celsjusza
- Obudowy łożysk chłodzone powietrzem, które zapobiegają migracji ciepła z elementów napędu do strefy szlifowania
- Podajniki ślimakowe kriogeniczne, które wstępnie schładzają cukier zanim trafi on do komory mielenia
- Systemy wyładowcze wspomagane próżniowo, które jednocześnie usuwają podgrzane powietrze i drobne cząstki
Systemy monitorowania temperatury z Czujniki PT100 rozmieszczone w wielu punktach obwodu mielenia dostarczają dane w czasie rzeczywistym, umożliwiając automatyczną regulację przepływów chłodzących lub prędkości obrotowych, gdy progi zbliżają się do wartości krytycznych.
Zasady projektowania mechanicznego umożliwiające efektywne zmniejszanie rozmiaru
Geometria ostrza i dobór materiału
Mechanizm mielący opiera się na precyzyjnie zaprojektowanych ostrzach wykonanych z wysokiej jakości stali nierdzewnej lub kompozytów węglika wolframu. Osiągają prędkości końcówek ostrzy w wysokowydajnych młynach 80 do 120 metrów na sekundę , generując siłę uderzenia wystarczającą do rozbicia kryształków cukru, minimalizując jednocześnie czas kontaktu, który w przeciwnym razie spowodowałby przenoszenie nadmiernego ciepła.
Konfiguracje ostrzy różnią się w zależności od docelowego rozkładu wielkości cząstek. Ostrza młotkowe doskonale radzą sobie z początkową, zgrubną redukcją, podczas gdy układy kołkowo-tarczowe pozwalają uzyskać cząstki o najdrobniejszych rozmiarach poprzez wielokrotne cykle udarowe. Wielostopniowe komory mielenia zawierają coraz drobniejsze strefy mielenia, umożliwiając cząstkom osiągnięcie docelowych specyfikacji bez nadmiernej obróbki, która generuje niepotrzebne ciepło.
Systemy klasyfikacji i separacji
Zintegrowane systemy klasyfikacji powietrznej oddzielają cząstki o odpowiedniej wielkości od strumienia mielenia, zapobiegając nadmiernemu mieleniu i zmniejszając obciążenie termiczne. Klasyfikatory odśrodkowe z regulowaną regulacją prędkości umożliwiają operatorom określenie dokładnych punktów cięcia, zazwyczaj w zakresie od 15 do 100 mikrometrów w zależności od wymagań aplikacji.
Systemy te działają na zasadzie oporu aerodynamicznego w funkcji siły odśrodkowej. Cząstki mniejsze od docelowej wielkości mają wystarczający stosunek pola powierzchni do masy, aby opór powietrza pokonywał siłę odśrodkową i przenosił je przez wylot klasyfikatora. Nadwymiarowe cząstki pozostają w strefie mielenia przez dodatkowe cykle przetwarzania. To selektywne usuwanie zapobiega niepotrzebnemu mieleniu już odpowiednich cząstek, znacznie zmniejszając zużycie energii i wytwarzanie ciepła.
Rozważania dotyczące zamówień B2B na sprzęt do rozdrabniania cukru
Planowanie wydajności i wymagania dotyczące przepustowości
Przemysłowi producenci czekolady muszą dostosować specyfikacje sprzętu do celów produkcyjnych. Rozdrabniacze wysokoobrotowe oferują wydajność w zakresie od 100 do 2000 kilogramów na godzinę , w zależności od konfiguracji modelu i docelowej wielkości cząstek. Wymagania dotyczące drobniejszego mielenia zazwyczaj zmniejszają wydajność, w miarę osiągania 20 mikrometrów cząstki wymagają dłuższego czasu przebywania w komorze mielenia w porównaniu do 80 mikrometrów specyfikacje.
Planiści produkcji powinni obliczyć wymaganą wydajność w oparciu o:
- Dzienna wielkość produkcji czekolady i procentowa zawartość cukru
- Ograniczenia harmonogramu operacyjnego i wymagane czasy realizacji partii
- Sezonowe wahania popytu, które mogą wymagać zwiększenia wydajności
- Plany przyszłej ekspansji wymagające skalowalnych inwestycji w sprzęt
Analiza efektywności energetycznej i kosztów operacyjnych
Zużycie energii stanowi znaczący wydatek operacyjny w operacjach szlifowania z dużą prędkością. Wartości znamionowe silników przemysłowych rozdrabniaczy zazwyczaj wahają się od 15 do 75 kilowatów , przy czym efektywność energetyczna różni się w zależności od stopnia zaawansowania projektu. Wyposażenie klasy premium obejmuje przemienniki częstotliwości, które modulują prędkość silnika w zależności od warunków obciążenia, zmniejszając zużycie energii 20 do 35 procent w porównaniu z alternatywami o stałej prędkości.
Obliczenia całkowitego kosztu posiadania powinny uwzględniać:
| Inwestycje kapitałowe w sprzęt | Początkowa cena zakupu obejmująca instalację i uruchomienie |
| Zużycie energii | Roczne koszty energii elektrycznej w oparciu o lokalne stawki za media i godziny pracy |
| Wydatki na konserwację | Planowane cykle serwisowania, wymiany ostrzy i regeneracji łożysk |
| Koszty układu chłodzenia | Uzdatnianie wody, konserwacja urządzeń chłodniczych i dostawy gazu kriogenicznego |
| Wpływ przestoju | Utracona wartość produkcyjna podczas konserwacji lub czyszczenia |
Zgodność ze standardami bezpieczeństwa żywności
Urządzenia przeznaczone do produkcji czekolady muszą spełniać rygorystyczne wymagania higieniczne. Konstrukcja ze stali nierdzewnej z Gatunek 304 lub 316L specyfikacje zapewniają odporność na korozję i zapobiegają zanieczyszczeniom. Osiągnięcie wykończenia powierzchni Ra 0,8 mikrometra lub gładsza ułatwiają czyszczenie i zapobiegają powstawaniu miejsc siedlisk bakterii.
Cechy konstrukcyjne wspierające obsługę sanitarną obejmują:
- Systemy szybkiego mocowania umożliwiające demontaż w celu czyszczenia bez użycia narzędzi
- Uszczelnione obudowy łożysk zapobiegające przedostawaniu się smaru do stref produktu
- Gładkie spoiny wewnętrzne szlifowane równo z otaczającymi powierzchniami
- Obudowy elektryczne o stopniu ochrony IP65 chroniące układy sterujące podczas procedur mycia
Integracja z liniami do produkcji czekolady
Wcześniejsza obsługa materiałów
Efektywna praca rozdrabniacza zależy od stałego dostarczania paszy. Systemy dostarczania cukru luzem wykorzystujące przenośniki pneumatyczne lub ślimaki ślimakowe utrzymują stały przepływ materiału do komory mielenia. Sprzęt do wstępnego kondycjonowania, w tym separatory magnetyczne i wykrywacze metali, usuwa zanieczyszczenia żelazne, które mogą uszkodzić ostrza szlifierskie lub zagrozić bezpieczeństwu żywności.
Systemy kontroli szybkości podawania synchronizują wejście rozdrabniacza z wydajnością przetwarzania na dalszym etapie. Podajniki o zmiennej prędkości dostosowują wydajność w oparciu o sprzężenie zwrotne obciążenia silnika, zapobiegając przeciążeniom, które zmniejszają wydajność mielenia i zwiększają naprężenia termiczne komponentów sprzętu.
Dalszy transport i przechowywanie proszku
Cukier sproszkowany wymaga natychmiastowego postępowania, aby zapobiec wchłanianiu wilgoci i zbrylaniu. Pneumatyczne systemy transportowe z zamkniętą pętlą transportują proszek do silosów magazynowych lub bezpośrednio do urządzeń do mieszania czekolady. Osłona gazu obojętnego za pomocą azotu zapobiega utlenianiu i utrzymuje płynność proszku podczas okresów przechowywania.
Silosy do przechowywania najdrobniejszego cukru zawierają systemy fluidyzacji, które utrzymują proszek w stanie napowietrzonym, zapobiegając zagęszczeniu, które utrudniałoby wyładunek. Czujniki poziomu i automatyczne kontrole rozładunku zapewniają zarządzanie zapasami „pierwsze weszło, pierwsze wyszło”, minimalizując czas przechowywania i ryzyko pogorszenia jakości.
Strategie optymalizacji procesów
Kontrola rozkładu wielkości cząstek
Tekstura czekolady i odczucie w ustach zależą w dużym stopniu od rozkładu wielkości cząstek cukru. Wąskie rozkłady zapewniają gładszą teksturę, podczas gdy szersze zakresy tworzą charakterystyczne cechy sensoryczne. Rozdrabniacze wysokoobrotowe osiągają kontrolę poprzez:
- Regulacja prędkości klasyfikatora modyfikująca punkt cięcia w celu separacji cząstek
- Ustawienia szczeliny ostrza szlifierskiego wpływające na intensywność uderzenia
- Modyfikacja natężenia przepływu powietrza wpływająca na czas przebywania cząstek w strefie mielenia
- Optymalizacja szybkości posuwu równoważąca wydajność w stosunku do wydajności redukcji rozmiaru
Laserowe analizatory wielkości cząstek dyfrakcyjne zapewniają weryfikację kontroli jakości, mierząc rozkłady w poprzek 0,1 do 1000 mikrometrów zasięg z precyzją lepszą niż 1 procent względne odchylenie standardowe.
Protokoły zarządzania wilgocią
Wilgotność cukru znacząco wpływa na wydajność proszkowania i stabilność produktu. Cukier surowy zazwyczaj zawiera 0,02 do 0,05 procent wilgoć, ale narażenie środowiska podczas przetwarzania może podnieść ten poziom. Wilgoć powyżej 0,1 proc sprzyja zbrylaniu i zmniejsza płynność, jednocześnie zwiększając ryzyko skażenia mikrobiologicznego.
W środowiskach przetwarzania utrzymuje się wilgotność względna poniżej 40 procent w temperaturach pomiędzy 18 i 22 stopnie Celsjusza . Systemy osuszania z rotorami ze środkiem osuszającym lub usuwanie wilgoci na bazie chłodzenia zapobiegają absorpcji wilgoci atmosferycznej podczas operacji mielenia i transportu.
Zaawansowane technologie w nowoczesnych systemach proszkowania
Inteligentna integracja sterowania i automatyki
Współczesne rozdrabniacze zawierają programowalne sterowniki logiczne z interfejsami dotykowymi, umożliwiającymi precyzyjną regulację parametrów i monitorowanie procesu. Zautomatyzowane systemy utrzymują optymalne warunki mielenia poprzez ciągłą regulację pętli sprzężenia zwrotnego:
- Pobór prądu silnika wskazujący obciążenie szlifierskie i potencjalne blokady
- Czujniki wibracji wykrywające zużycie łożysk lub niewyważenie ostrza
- Matryce temperaturowe monitorujące gradienty termiczne w całym systemie
- Wskaźniki różnicy ciśnień sygnalizujące wymagania konserwacyjne filtra lub klasyfikatora
Łączność z przemysłowym Internetem rzeczy umożliwia zdalne monitorowanie i planowanie konserwacji predykcyjnej, redukując nieplanowane przestoje 30 do 50 procent w porównaniu z podejściem do konserwacji reaktywnej.
Funkcje zrównoważonej produkcji
Względy środowiskowe w coraz większym stopniu wpływają na decyzje dotyczące wyboru sprzętu. Systemy odzyskiwania energii wychwytują ciepło z operacji mielenia do zastosowań związanych z ogrzewaniem obiektów. Obiegi chłodzenia w obiegu zamkniętym minimalizują zużycie wody, a systemy odpylania z wysokowydajną filtracją cząstek stałych zapobiegają emisjom do atmosfery i odzyskują cenny produkt.
Technologie redukcji hałasu, w tym obudowy akustyczne i uchwyty izolujące drgania, utrzymują poziom dźwięku w miejscu pracy poniżej 85 decybeli , przestrzeganie przepisów higieny pracy przy jednoczesnej poprawie warunków pracy operatorów.
Protokoły konserwacji i trwałość sprzętu
Planowanie konserwacji zapobiegawczej
Rozdrabniacze o dużej prędkości działają pod ekstremalnymi obciążeniami mechanicznymi, co wymaga rygorystycznych programów konserwacji. Ostrza szlifierskie wymagają corocznej kontroli 500 do 1000 godzin pracy , przy czym odstępy między wymianami zazwyczaj wynoszą od 2000 do 4000 godzin w zależności od twardości materiału i warunków pracy. Zużycie ostrzy stopniowo zmniejsza wydajność szlifowania i zwiększa wytwarzanie ciepła, przez co terminowa wymiana ma kluczowe znaczenie dla ekonomiki procesu.
Konserwacja łożysk odbywa się zgodnie ze specyfikacjami producenta, a okresy smarowania zależą od godzin pracy i ekspozycji termicznej. Wysokotemperaturowe syntetyczne smary wytrzymują warunki termiczne występujące w sprzęcie szlifierskim, wydłużając żywotność łożysk do 15 000 do 25 000 godzin w normalnych warunkach pracy.
Procedury czyszczenia i odkażania
Zmiana produktu i rutynowa higiena wymagają protokołów systematycznego czyszczenia. Czyszczenie suchym lodem skutecznie usuwa pozostałości cukru bez wprowadzania wilgoci, podczas gdy systemy czyszczenia na miejscu wykorzystujące rozpuszczalniki dopuszczone do kontaktu z żywnością spłukują powierzchnie wewnętrzne. Procedury walidacyjne, w tym testy bioluminescencji ATP, weryfikują skuteczność sanitacji, zapewniając zgodność z wymaganiami krytycznych punktów kontroli analizy zagrożeń.
Rozwiązywanie typowych problemów operacyjnych
Nawet dobrze zaprojektowane systemy proszkowania napotykają wyzwania operacyjne wymagające systematycznej diagnozy i rozwiązywania problemów. Zrozumienie typowych trybów awarii umożliwia szybką reakcję, minimalizując zakłócenia w produkcji.
| Objaw | Prawdopodobna przyczyna | Działanie naprawcze |
| Nadmierne wytwarzanie ciepła | Ograniczenie przepływu chłodziwa lub zużycie ostrza | Sprawdź przewody chłodzące i zmierz luzy między ostrzami |
| Niespójny rozmiar cząstek | Nierównowaga klasyfikatora lub wahania prędkości posuwu | Kalibracja prędkości klasyfikatora i stabilizacja systemu podawania |
| Zmniejszona przepustowość | Oślepienie ekranu lub nasycenie filtra powietrza | Oczyść lub wymień ekrany klasyfikacyjne i filtry |
| Zanieczyszczenie produktu | Zużyte uszczelki lub przedostanie się ciała obce | Wymień uszczelnienia wału i sprawdź wykrywanie metalu przed silnikiem |
| Nadmierne wibracje | Nierównowaga ostrza lub degradacja łożyska | Wykonaj wyważanie dynamiczne i kontrolę łożysk |
Analiza ekonomiczna i zwrot z inwestycji
Uzasadnienie inwestycji kapitałowych
Szybkie młyny do mielenia cukru stanowią znaczące inwestycje kapitałowe, obejmujące m.in. sprzęt klasy przemysłowej 50 000 do 250 000 dolarów amerykańskich w zależności od pojemności i specyfikacji funkcji. Obliczenia zwrotu z inwestycji muszą uwzględniać zarówno wymierne oszczędności, jak i poprawę jakości umożliwiającą pozycjonowanie produktu premium.
Własne proszkowanie w porównaniu do zakupionego cukru mielonego generuje oszczędności poprzez:
- Eliminacja typowo reprezentujących marż dostawców 15 do 25 procent kosztów materiałowych
- Mniejsze koszty pakowania i transportu cukru surowego luzem w porównaniu do wstępnie zmielonego proszku
- Elastyczność w dostosowywaniu specyfikacji cząstek bez opóźnień w koordynacji łańcucha dostaw
- Integracja kontroli jakości zapewniająca spójne standardy surowców
Okresy zwrotu zazwyczaj wahają się od 18 do 36 miesięcy dla przetwórstwa średniej wielkości producentów czekolady 500 do 2000 kilogramów cukru dziennie, przy czym większe operacje osiągają szybszy zwrot ze względu na korzyści skali.
Wysokiej jakości przechwytywanie
Sproszkowanie bardzo drobnego cukru umożliwia poprawę tekstury, wspierając strategie cenowe premium. Zawierające produkty czekoladowe 20 mikrometrów cząstki cukru powodują wzrost cen w wysokości 20 do 40 procent w porównaniu do standardowych preparatów stosujących 50 mikrometrów lub większe kryształy. Możliwość precyzyjnej kontroli rozkładu wielkości cząstek pozwala producentom opracowywać wyróżniające się linie produktów skierowane do wymagających segmentów konsumentów.
Przyszłe trendy w technologii sproszkowania cukru
Alternatywne technologie szlifowania
Wysiłki badawczo-rozwojowe badają alternatywne metody zmniejszania rozmiaru, które mogą potencjalnie zapewnić wyższą wydajność lub jakość produktu. Mielenie strumieniowe z wykorzystaniem strumieni powietrza o dużej prędkości umożliwia osiągnięcie rozmiarów cząstek poniżej 10 mikrometrów bez mechanicznych elementów szlifujących, eliminując ryzyko zanieczyszczenia metalem i redukując wytwarzanie ciepła. Obecne ograniczenia obejmują niższą przepustowość i wyższe zużycie energii, ale postęp technologiczny może rozwiązać te ograniczenia.
Szlifowanie wspomagane ultradźwiękowo wykorzystuje wibracje o wysokiej częstotliwości w celu zwiększenia propagacji pęknięć w kryształach cukru, potencjalnie zmniejszając energię wymaganą do zmniejszenia rozmiaru poprzez 15 do 30 procent . Integracja z konwencjonalnymi, szybkimi młynami może skutkować systemami hybrydowymi łączącymi wydajność z poprawą efektywności energetycznej.
Aplikacje Digital Twin i symulacje
Modelowanie obliczeniowej dynamiki płynów i symulacje metodą elementów dyskretnych umożliwiają wirtualną optymalizację geometrii komory mielenia przed fizycznym prototypowaniem. Wdrożenia cyfrowych bliźniaków tworzą wirtualne repliki działającego sprzętu, przewidując wymagania konserwacyjne i optymalizując parametry operacyjne w czasie rzeczywistym. Technologie te zmniejszają koszty rozwoju i przyspieszają cykle udoskonalania sprzętu.
Często zadawane pytania dotyczące szybkich maszyn do rozdrabniania cukru czekoladowego
P1: Jaki jest minimalny rozmiar cząstek osiągalny w przypadku szybkich młynów cukru?
Nowoczesne, szybkie młyny rozdrabniające mogą osiągnąć wielkość cząstek cukru rzędu ok 15 do 20 mikrometrów do zastosowań czekoladowych. Rzeczywiste minimum zależy od konfiguracji sprzętu, wydajności systemu chłodzenia i precyzji systemu klasyfikacji. Chłodzenie kriogeniczne umożliwia drobniejsze mielenie, zachowując kruchość, która ułatwia pękanie.
P2: W jaki sposób układ chłodzenia zapobiega topnieniu cukru podczas mielenia z dużą prędkością?
Wielowarstwowe systemy chłodzenia utrzymują temperaturę w komorze mielenia pomiędzy 5 i 15 stopni Celsjusza poprzez konstrukcję z płaszczem z obiegiem schłodzonego chłodziwa. To zarządzanie termiczne pochłania ciepło tarcia, zanim przeniesie się ono na cząstki cukru, utrzymując temperaturę materiału znacznie poniżej 160 stopni Celsjusza temperatura topnienia sacharozy.
P3: Jakiej wydajności powinni oczekiwać producenci czekolady od przemysłowych młynów do mielenia?
Wydajność różni się w zależności od docelowej wielkości cząstek i specyfikacji sprzętu. Standardowy proces modeli przemysłowych 100 do 2000 kilogramów na godzinę . Wymagania dotyczące drobniejszego mielenia zmniejszają przepustowość, z 20 mikrometrów produkcja zwykle osiągana 50 do 70 procent możliwej stawki 80 mikrometrów cząsteczki.