

Jak długo trwa proces polerowania, aby uzyskać wysoki połysk drażetek czekoladowych?
Zrozumienie harmonogramu polerowania drażetek czekoladowych
Podróż od matowej czekoladowej powierzchni do lustrzanego wykończenia o wysokim połysku na czekoladowych drażetkach jest zarówno sztuką, jak i nauką. Menedżerowie produkcji i specjaliści ds. kontroli jakości często pytają: Jak długo faktycznie trwa proces polerowania, aby uzyskać pożądane wykończenie o wysokim połysku na drażetkach czekoladowych? Odpowiedź nie jest prosta, ponieważ na harmonogram wpływa wiele zmiennych, ale zrozumienie tych czynników jest niezbędne do optymalizacji wydajności produkcji i utrzymania stałej jakości produktu.
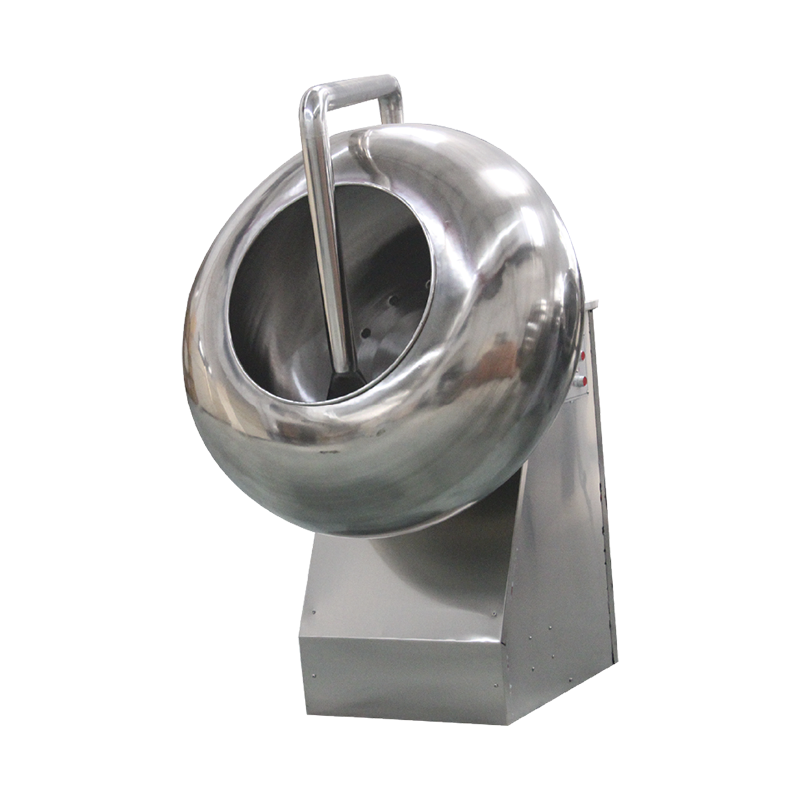
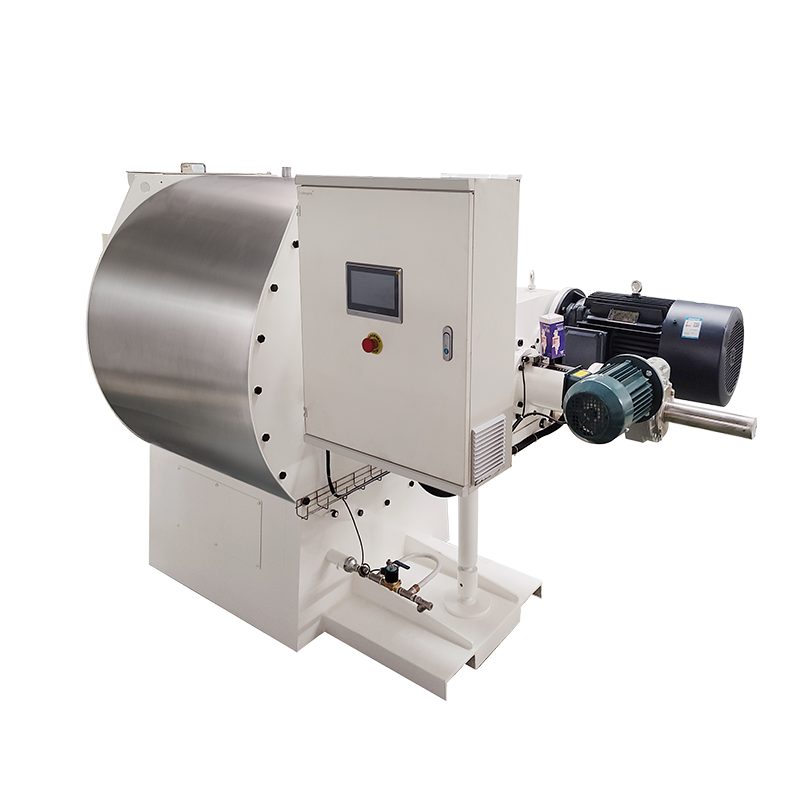
W profesjonalnych zakładach produkujących słodycze proces polerowania drażetek czekoladowych zazwyczaj waha się od 45 minut do 3 godzin na partię, w zależności od specyfikacji sprzętu, charakterystyki produktu i pożądanej jakości wykończenia. Ta oś czasu obejmuje cały cykl polerowania, w tym przygotowanie, aktywne fazy polerowania i etapy weryfikacji jakości. Do operacji wykorzystujących zaawansowane Maszyna do polerowania czekolady i słodyczy systemów, proces można znacząco usprawnić przy zachowaniu wyjątkowych standardów wykończenia.
Różnice w czasie trwania wynikają z zasadniczych różnic w geometrii produktu, grubości powłoki, warunkach otoczenia i zastosowanej specyficznej metodologii polerowania. Okrągłe i kuliste drażetki na ogół polerują szybciej niż nieregularne kształty ze względu na bardziej równomierny kontakt powierzchni ze środkami polerskimi. Podobnie produkty z cieńszą polewą czekoladową wymagają krótszego czasu polerowania w porównaniu z mocno pokrytymi środkami, ponieważ stosunek powierzchni do objętości wpływa na to, jak szybko środek polerujący może uzyskać pożądany połysk.
Czynniki wpływające na czas trwania polerowania
Specyfikacje sprzętu i parametry wydajności
Specyfikacje techniczne sprzętu do polerowania są bezpośrednio powiązane z czasem przetwarzania. Nowoczesne maszyny polerskie mają bęben o średnicy od 600 mm do 1500 mm, a prędkość obrotowa zwykle mieści się w zakresie od 28 i 32 obrotów na minutę dla optymalnego działania polerującego. Maszyny wyposażone w napędy o zmiennej częstotliwości umożliwiają operatorom dynamiczną regulację prędkości obrotowej w trakcie całego cyklu polerowania, co może skrócić całkowity czas obróbki o 15-20% w porównaniu do urządzeń o stałej prędkości.
Wydajność grzewcza stanowi kolejny krytyczny czynnik czasowy. Systemy o wyższej mocy grzewczej (2-3 kW) mogą skuteczniej utrzymywać stałą temperaturę bębna w zakresie 20-25°C, zapobiegając wahaniom temperatury, które często wydłużają cykle polerowania. Zaawansowane modele zawierają podwójne elementy grzejne z niezależnym sterowaniem, umożliwiające szybką regulację temperatury w celu dostosowania do różnych receptur czekolady bez przerywania przepływu produkcji.
Charakterystyka produktu i geometria
Właściwości fizyczne polerowanych drażetek znacząco wpływają na czas przetwarzania. Standardowe kategorie produktów i ich typowe ramy czasowe polerowania obejmują:
- Okrągłe drażetki sferyczne (średnica 8-12 mm): 45-75 minut dla wykończenia na wysoki połysk
- Produkty spłaszczone lub w kształcie soczewicy: 60-90 minutut ze względu na płaską powierzchnię
- Kształty cylindryczne lub kolumnowe: 90-120 minut wymagające specjalistycznych protokołów polerowania
- Kształty nieregularne lub wielopłaszczyznowe: 120-180 minut do całkowitego pokrycia powierzchni
- Cylindryczne czekoladki owinięte folią aluminiową: 30-45 minut w celu zagęszczenia folii i zwiększenia połysku
Obliczenia stosunku pola powierzchni do masy pokazują, że mniejsze drażetki (poniżej 10 mm) polerują skuteczniej niż większe jednostki, ponieważ środek polerujący rozprowadza się bardziej równomiernie na całej powierzchni. Jednakże w przypadku bardzo małych produktów (poniżej 5 mm) może być konieczne zmniejszenie prędkości bębna, aby zapobiec agregacji, co może wydłużyć czas przetwarzania o 10–15%.
Warunki środowiskowe i atmosferyczne
Temperatura otoczenia i poziom wilgotności powodują mierzalne różnice w czasie polerowania. Optymalne warunki środowiskowe do polerowania czekolady obejmują:
- Temperatura otoczenia: 18-22°C (64-72°F)
- Wilgotność względna: 50-55%
- Cyrkulacja powietrza: Kontrolowana, aby zapobiec zanieczyszczeniu pyłem
Gdy wilgotność otoczenia przekracza 60%, czas polerowania może wydłużyć się o 20-30%, ponieważ wilgoć zakłóca proces krystalizacji, który tworzy błyszczącą powierzchnię. I odwrotnie, ekstremalnie suche warunki (poniżej 40% wilgotności) mogą powodować szybkie suszenie, które uniemożliwia prawidłowe rozprowadzenie środka polerskiego, co wymaga wolniejszych prędkości przetwarzania i dłuższych cykli.
Nauka stojąca za formowaniem wykończenia o wysokim połysku
Dynamika krystalizacji i udoskonalenie powierzchni
Osiągnięcie wysokiego połysku drażetek czekoladowych wymaga manipulowania krystalizacją masła kakaowego na poziomie mikroskopowym. W procesie polerowania powstaje tarcie mechaniczne, które generuje kontrolowane ciepło (około 28-32°C na powierzchni produktu), które chwilowo zmiękcza powłokę czekolady. Gdy bęben nadal się obraca i krąży chłodne powietrze, powierzchnia rekrystalizuje do stabilnej formy polimorficznej V, która nadaje charakterystyczny błyszczący wygląd.
Ten cykl termiczny występuje wielokrotnie w całym cyklu polerowania, a każda iteracja udoskonala strukturę powierzchni. Badania na to wskazują optymalny rozwój połysku wymaga 15-25 pełnych cykli termicznych , co wyjaśnia, dlaczego procesu nie można przyspieszyć. Próba przyspieszenia cyklu przez nadmierne nagrzewanie lub agresywne działanie mechaniczne skutkuje defektami powierzchni, nalotem tłuszczu lub nierównym rozkładem połysku, co wymaga ponownej obróbki.
Protokoły aplikacji środka polerskiego
Nakładanie środków polerskich odbywa się według precyzyjnych protokołów czasowych, które różnią się w zależności od rodzaju produktu i pożądanej intensywności wykończenia. Typowe środki polerskie i harmonogram ich stosowania obejmują:
| Środek polerujący | Etap aplikacji | Czas trwania | Wynik |
| Roztwór gumy arabskiej (2-3%) | Ostateczne wykończenie | 15-20 minut | Uszczelka ochronna o wysokim połysku |
| Mieszanka wosku pszczelego i Carnauba | Polerowanie pośrednie | 25-35 minut | Głęboki połysk i trwałość |
| Glazura na bazie szelaku | Ostateczny uszczelniacz | 10-15 minut | Maksymalny połysk i ochrona |
| Naturalny połysk (bez dodatków) | Rozszerzony proces | 120-180 minut | Subtelny połysk, minimalna obróbka |
Moment zastosowania środka jest krytyczny. Przedwczesne nałożenie środków uszczelniających może spowodować zatrzymanie niedoskonałości powierzchni, natomiast opóźnione nałożenie może skutkować niewystarczającą przyczepnością. Doświadczeni operatorzy zazwyczaj nakładają środki polerskie w trzech etapach: wstępne przygotowanie powierzchni (20% całkowitego czasu), polerowanie podstawowe (50% całkowitego czasu) i końcowe uzyskanie połysku (30% całkowitego czasu).
Optymalizacja czasu polerowania poprzez kontrolę procesu
Strategie zarządzania temperaturą
Skuteczna kontrola temperatury stanowi najważniejszy czynnik skracający czas polerowania bez utraty jakości. Zaawansowane systemy polerowania wykorzystują wielostrefową kontrolę temperatury, która pozwala różnym secjom bębna zachować odrębne profile termiczne. Możliwość ta umożliwia jednoczesną obróbkę produktów na różnych etapach cyklu polerskiego, redukując całkowity czas wsadu nawet o 25%.
Optymalny przebieg temperatury podczas standardowego 90-minutowego cyklu polerowania przebiega według następującego schematu:
- Faza początkowa (0-15 minut): Temperatura otoczenia (20-22°C), aby umożliwić adaptację powierzchni
- Faza nagrzewania (15-30 minut): Stopniowe zwiększanie temperatury do 24-26°C w celu aktywowania zmiękczania powierzchni
- Aktywna faza polerowania (30-60 minut): Konserwacja w temperaturze 28-30°C z okresowymi przerwami na chłodzenie
- Faza rozwoju połysku (60-75 minut): Kontrolowane chłodzenie do 22-24°C w celu stabilizacji krystalizacji
- Końcowa faza wiązania (75-90 minut): Powrót do temperatury otoczenia w celu stabilizacji produktu
Regulacja prędkości i nachylenia bębna
Kąty nachylenia bębna w zakresie od 15° do 45° znacząco wpływają na przebieg ruchu produktu i skuteczność polerowania. Większe kąty (35–45°) powodują bardziej kaskadowe działanie, które zwiększa narażenie powierzchni na środki polerskie, potencjalnie skracając czas przetwarzania o 10–15% w przypadku produktów okrągłych. Jednakże bardziej płaskie kąty (15-25°) okazują się bardziej skuteczne w przypadku nieregularnych kształtów, które wymagają delikatniejszego obchodzenia się, aby zapobiec uszkodzeniu powierzchni.
Protokoły o zmiennej prędkości dodatkowo optymalizują czas przetwarzania. Rozpoczęcie od niższych prędkości (20-25 obr./min) podczas początkowych faz powlekania zapobiega uszkodzeniu produktu, natomiast zwiększanie do optymalnych prędkości polerowania (30-32 obr./min) w fazie głównej maksymalizuje wydajność uszlachetniania powierzchni. Niektóre zaawansowane systemy posiadają funkcję odwrotnej rotacji, która eliminuje martwe strefy i zapewnia równomierne polerowanie, redukując całkowity czas cyklu poprzez zapewnienie spójnej ekspozycji wszystkich powierzchni produktu.
Planowanie produkcji i harmonogramowanie partii
Obliczanie dziennej zdolności produkcyjnej
Zrozumienie wymagań dotyczących dokładnego czasu polerowania umożliwia dokładne planowanie produkcji i obliczenia wydajności. Standardowa polerka serii PGJ o średnicy bębna 1000 mm i pojemności wsadowej 50–70 kg może zazwyczaj zakończyć 4-6 partii na 8-godzinną zmianę podczas obróbki standardowych okrągłych drażetek z 60-minutowymi cyklami polerowania.
Menedżerowie produkcji powinni uwzględnić następujące składniki czasu podczas planowania:
- Załadunek i przygotowanie: 5-8 minut na partię
- Aktywny proces polerowania: 45-120 minut (w zależności od produktu)
- Kontrola i weryfikacja jakości: 3-5 minut
- Rozładunek i transfer: 5-7 minut
- Czyszczenie sprzętu pomiędzy partiami: 8-12 minut (przy zmianie produktów lub kolorów)
Obliczenia te wskazują, że całkowity czas cyklu na partię waha się od 66 do 152 minut, co podkreśla znaczenie grupowania produktów i optymalizacji sekwencji. Ciągłe uruchamianie podobnych produktów eliminuje czas czyszczenia pomiędzy partiami, skutecznie zwiększając dzienną wydajność o 15-20%.
Wieloetapowa integracja linii produkcyjnej
Nowoczesne zakłady cukiernicze integrują maszyny polerskie w ciągłe linie produkcyjne, w których synchronizacja czasu ma kluczowe znaczenie. Typowa zintegrowana linia składa się ze stacji powlekania, tuneli chłodzących i jednostek polerskich ustawionych w kolejności. Stacja polerska musi dotrzymywać kroku wydajności powlekania poprzedzającej, która zazwyczaj waha się od 100 do 500 kg na godzinę, w zależności od konfiguracji linii.
Aby zapobiec wąskim gardłom, w wielu zakładach stosuje się wiele maszyn polerskich pracujących równolegle, a każda jednostka obsługuje określone typy produktów lub wymagania dotyczące wykończenia. To równoległe podejście do przetwarzania pozwala na utrzymanie ciągłego przepływu całej linii, podczas gdy poszczególne partie otrzymują dokładny czas polerowania wymagany dla standardów jakości. Na przykład linia produkcyjna o wydajności 300 kg/godzinę może wykorzystywać trzy maszyny polerskie, każda przetwarzająca partie po 100 kg w naprzemiennych 90-minutowych cyklach, zapewniając ciągłą wydajność przy zachowaniu optymalnego czasu polerowania.
Ocena jakości i weryfikacja wykończenia
Obiektywne standardy pomiaru połysku
Określenie, kiedy proces polerowania został zakończony, wymaga obiektywnego pomiaru, a nie subiektywnej oceny wizualnej. Standardowy w branży pomiar połysku wykorzystuje mierniki połysku o geometrii 60 stopni, które określają ilościowo współczynnik odbicia powierzchni. Wykończenia czekoladowe o wysokim połysku zazwyczaj mieszczą się pomiędzy 85-95 jednostek połysku (GU) przy 60 stopniach, podczas gdy wykończenia lustrzane premium mogą przekraczać 95 GU.
Systemy monitorowania połysku w czasie rzeczywistym zintegrowane z nowoczesnym sprzętem do polerowania mogą automatycznie wykrywać, kiedy produkty osiągają docelowe specyfikacje, zapobiegając zarówno niedostatecznej obróbce (niewystarczający połysk), jak i nadmiernej obróbce (potencjalne uszkodzenie powierzchni lub nalot tłuszczu). Systemy te zmniejszają wahania jakości i eliminują niepewność, która często prowadzi operatorów do niepotrzebnego wydłużania cykli polerowania.
Wizualne i dotykowe wskaźniki jakości
Podczas gdy pomiar instrumentalny zapewnia precyzję, doświadczony personel kontroli jakości rozpoznaje określone wskazówki wizualne, które wskazują optymalne zakończenie polerowania:
- Jednolite odbicie powierzchni bez smug i plam
- Brak widocznych pozostałości środka polerskiego lub przyciągania kurzu
- Spójna głębia kolorów na wszystkich powierzchniach produktu
- Gładka powierzchnia dotykowa, bez lepkości i szorstkości
- Stabilna temperatura produktu wskazująca zakończenie krystalizacji
Produkty spełniające te kryteria po wyliczonym czasie polerowania można śmiało wyładować, natomiast te wykazujące braki mogą wymagać przedłużonej obróbki lub identyfikacji odchyleń parametrów procesu.
Rozwiązywanie problemów z wydłużonym czasem polerowania
Najczęstsze przyczyny opóźnień procesów
Kiedy cykle polerowania stale przekraczają oczekiwane ramy czasowe, systematyczne badanie tych czynników zazwyczaj ujawnia pierwotną przyczynę:
Problemy z jakością powłoki: Powłoki czekoladowe o nieprawidłowym temperowaniu lub zawartości tłuszczu mogą być odporne na polerowanie, co wymaga 30-50% dodatkowego czasu przetwarzania. Weryfikacja stanu powłoki wstępnej zapobiega temu problemowi.
Awarie kontroli środowiskowej: Nieodpowiednia kontrola klimatu w obszarze polerowania wydłuża czas przetwarzania, ponieważ sprzęt ma trudności z utrzymaniem optymalnych warunków termicznych. Zainstalowanie dedykowanych systemów HVAC dla stref polerowania zazwyczaj skraca czas cykli o 15–25%.
Stan konserwacji sprzętu: Zużyte powierzchnie bębnów, nieefektywne elementy grzejne lub zatkane systemy cyrkulacji powietrza zmniejszają skuteczność polerowania. Harmonogram regularnej konserwacji powinien obejmować renowację powierzchni bębna co 12-18 miesięcy i kwartalną kontrolę elementu grzejnego.
Przeciążenie produktu: Przekroczenie zalecanej pojemności partii (zwykle 45-90 kg dla bębnów 1000 mm) powoduje nierównomierne polerowanie i wydłuża czas przetwarzania, jednocześnie obniżając jakość. Przestrzeganie określonych ciężarów ładunku zapewnia optymalną wydajność.
Techniki przyspieszania procesów
Gdy wymagania produkcyjne wymagają skrócenia czasu polerowania, te zatwierdzone techniki mogą przyspieszyć przetwarzanie bez niedopuszczalnego kompromisu w zakresie jakości:
Ładowanie wstępnie kondycjonowanego produktu: Doprowadzenie produktów do temperatury otoczenia przed polerowaniem eliminuje początkowe fazy regulacji termicznej, oszczędzając 10-15 minut na partię.
Zoptymalizowane stężenia środków polerskich: Stosowanie nieco wyższych stężeń gumy arabskiej lub specjalistycznych preparatów do szybkiego polerowania może skrócić czas uzyskania końcowego połysku o 20-30%, chociaż należy wziąć pod uwagę koszty.
Ulepszona cyrkulacja powietrza: Nowoczesneizacja systemów dmuchaw w celu zapewnienia przepływu powietrza zwiększonego o 25–30% przyspiesza suszenie i krystalizację powierzchni, co jest szczególnie korzystne w środowiskach o dużej wilgotności.
Automatyczna kontrola parametrów: Systemy sterowania oparte na sterownikach PLC, które automatycznie regulują temperaturę i prędkość na podstawie informacji zwrotnych o produkcie w czasie rzeczywistym, zapobiegają konserwatywnemu nadmiernemu przetwarzaniu, które często ma miejsce w przypadku obsługi ręcznej.
Wybór sprzętu dla operacji oszczędzających czas
Dopasowanie specyfikacji maszyn do wymagań produkcyjnych
Wybór odpowiedniego sprzętu do polerowania obejmuje zrównoważenie możliwości czasowych przetwarzania z wymaganiami dotyczącymi wielkości produkcji. Kluczowe kryteria wyboru obejmują:
| Średnica bębna | Pojemność partii | Typowy czas cyklu | Dzienna produkcja (8 godz.) |
| 600mm | 15 kg | 45-60 minut | 120-180 kg |
| 800mm | 30-50 kg | 50-75 minut | 240-400 kg |
| 1000 mm | 50-70 kg | 60-90 min | 300-500 kg |
| 1250 mm | 120-180 kg | 75-120 minut | 600-900 kg |
Zakłady posiadające zróżnicowane portfolio produktów czerpią korzyści z utrzymywania maszyn o wielu rozmiarach, co pozwala na optymalizację wielkości partii dla każdego typu produktu, zamiast zmuszać wszystkie produkty do przechodzenia przez ponadgabarytowy sprzęt, co wydłuża czas przetwarzania.
Zaawansowane funkcje, które skracają czas przetwarzania
Modern Maszyna do polerowania czekolady i słodyczy systemy zawierają funkcje zaprojektowane specjalnie w celu zminimalizowania czasu trwania polerowania przy jednoczesnej poprawie jakości wykończenia:
Sterowanie napędem o zmiennej częstotliwości (VFD): Umożliwia precyzyjną regulację prędkości w całym cyklu polerowania, optymalizując działanie mechaniczne w każdej fazie i redukując całkowity czas o 15-20% w porównaniu do systemów o stałej prędkości.
Zautomatyzowane dostarczanie środka polerskiego: Programowalne systemy natryskowe nakładają środki polerskie w optymalnych odstępach czasu i stężeniach, eliminując opóźnienia w ręcznym nakładaniu i niespójności, które wydłużają czas przetwarzania.
Zintegrowane profilowanie temperatury: Ogrzewanie wielostrefowe z niezależnym sterowaniem umożliwia jednoczesną obróbkę produktów na różnych etapach polerowania, skutecznie tworząc ciągły przepływ w systemie wsadowym.
Systemy szybkiej wymiany bębnów: Możliwość demontażu i wymiany bębna bez użycia narzędzi skraca czas czyszczenia i zmiany partii pomiędzy partiami z 30–45 minut do poniżej 10 minut, znacznie poprawiając efektywną dzienną wydajność.
Benchmarki branżowe i standardy wydajności
Analiza porównawcza efektywności przetwarzania
Dane branżowe ujawniają znaczne różnice w wydajności polerowania w zależności od różnych podejść operacyjnych. Najlepsze w swojej klasie urządzenia osiągają średni czas cyklu polerowania wynoszący 45-55 minut w przypadku standardowych okrągłych drażetek , podczas gdy przeciętni wykonawcy zazwyczaj potrzebują 75–90 minut na uzyskanie wyników o równoważnej jakości. Ta różnica w wydajności wynosząca 30–40% wynika przede wszystkim z możliwości sprzętu, stopnia zaawansowania kontroli procesu i poziomu wyszkolenia operatorów.
Kluczowe wskaźniki wydajności operacji polerowania powinny obejmować:
- Czas cyklu na kilogram gotowego produktu
- Wskaźnik jakości pierwszego przejścia (procent spełnienia standardów połysku bez ponownego przetwarzania)
- Zużycie energii na partię
- Procent wykorzystania sprzętu (rzeczywisty czas produkcji vs. czas dostępny)
- Wydajność środka nabłyszczającego (gramy środka na kilogram produktu)
Najbardziej wydajne operacje utrzymują wskaźniki jakości pierwszego przejścia powyżej 95%, podczas gdy zakłady borykające się z kontrolą procesu mogą odnotować współczynnik ponownego przetwarzania na poziomie 15-25%, skutecznie zwiększając całkowity czas polerowania i proporcjonalnie zwiększając zużycie zasobów.
Przyszłe trendy w skracaniu czasu polerowania
Pojawiające się technologie obiecują dalsze skrócenie czasu cykli polerowania przy jednoczesnym utrzymaniu lub poprawie jakości wykończenia. Systemy polerowania wspomaganego ultradźwiękami, znajdujące się obecnie na zaawansowanych etapach rozwoju, wykazują potencjał skrócenia czasu przetwarzania o 40–50% dzięki ulepszonej aktywacji powierzchni. Podobnie zaawansowane formuły powłok o ulepszonej kinetyce krystalizacji mogą umożliwić szybszy rozwój połysku bez interwencji mechanicznego polerowania.
Integracja automatyzacji i sztucznej inteligencji to najszybsze możliwości optymalizacji czasu. Algorytmy uczenia maszynowego, które analizują wygląd produktu w czasie rzeczywistym i automatycznie dostosowują parametry procesu, mogą wyeliminować konserwatywne marginesy bezpieczeństwa zwykle stosowane przez operatorów, skracając czas cykli o 10–15% przy jednoczesnej poprawie spójności.
Praktyczne wytyczne wdrożeniowe
Ustanawianie standardowych procedur operacyjnych
Dokumentowanie dokładnych parametrów czasowych dla każdego rodzaju produktu zapewnia spójne wyniki i umożliwia ciągłe doskonalenie. Standardowe procedury operacyjne powinny określać:
Normy czasowe specyficzne dla produktu: Minimalny, docelowy i maksymalny czas polerowania na podstawie historycznych danych dotyczących wydajności i badań potwierdzających jakość. Normy te powinny być poddawane kwartalnemu przeglądowi i aktualizowane w oparciu o ulepszenia procesów lub zmiany w recepturach.
Protokoły decyzyjne: Jasne kryteria określające, kiedy przedłużyć przetwarzanie, kiedy rozładować produkty i kiedy rozpocząć dochodzenie w sprawie rozwiązywania problemów. Protokoły te zapobiegają arbitralnym przedłużeniom czasu, które często występują, gdy operatorzy nie mają jasnych wskazówek.
Wymagania dotyczące dokumentacji: Rejestrowanie rzeczywistych czasów cykli, warunków środowiskowych i mierników jakości