

Jak zaprojektować wysokowydajne, zautomatyzowane linie „pod klucz” do produkcji batonów Snickers, Nougat i kompozytowych batoników zbożowych
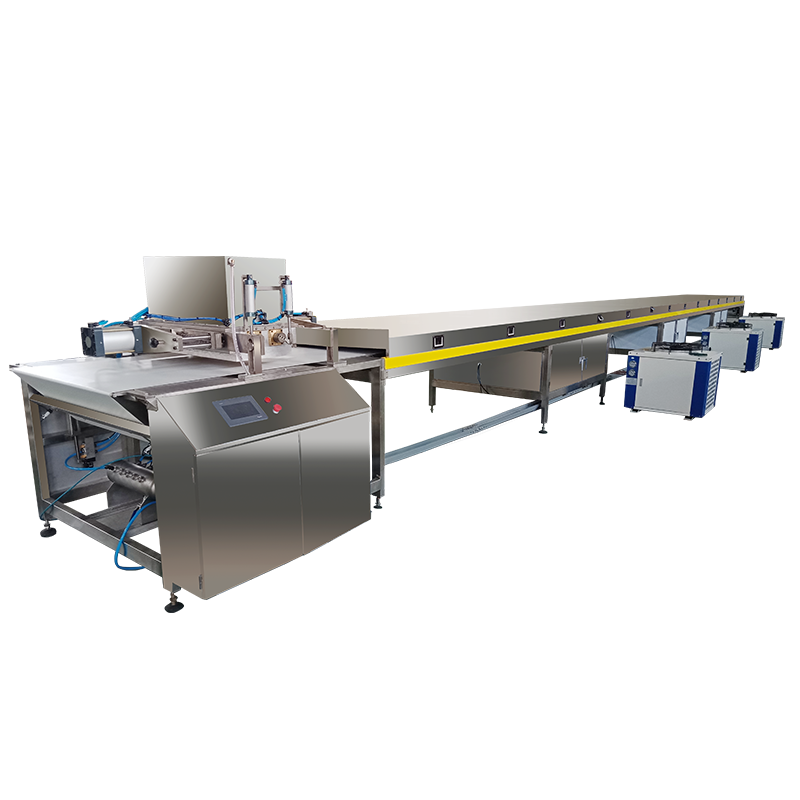
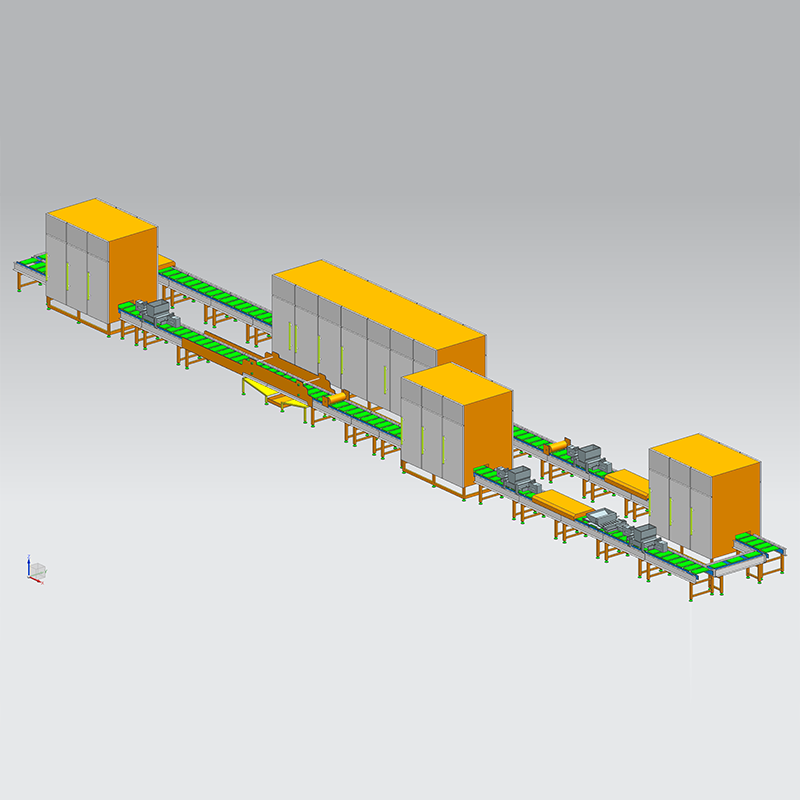
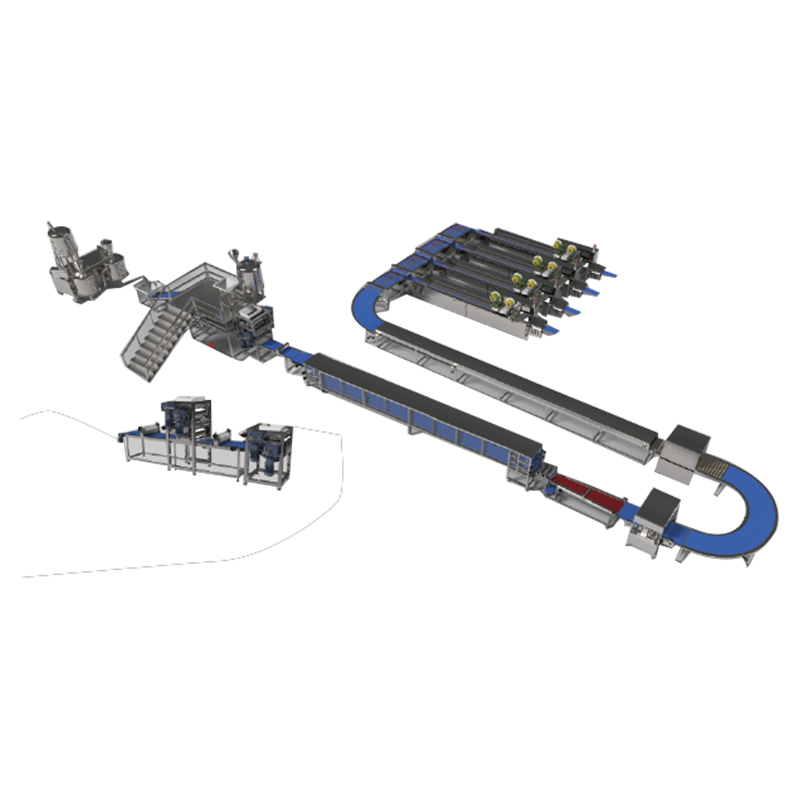
Nowoczesna produkcja słodyczy i przekąsek wymaga absolutnej precyzji, kontroli termicznej i szybkiej synchronizacji mechanicznej. Przetwarzanie surowców w wielowarstwowe tabliczki czekolady, napowietrzone tabliczki nugatu lub gęste matryce zbożowe wymaga specjalistycznej inżynierii mechanicznej. Całkowicie zintegrowane rozwiązanie „pod klucz” przetwarza delikatne materiały poprzez przygotowanie masy, ciągłe napowietrzanie, formowanie płyt, wielopoziomowe chłodzenie, precyzyjne cięcie i szybkie pakowanie. Wdrożenie zoptymalizowanego linia do produkcji snickera wymaga głębokiej wiedzy na temat stabilizacji termodynamicznej i synchronizacji przepływu masowego, aby konsekwentnie spełniać precyzyjne tolerancje geometryczne i wagowe.
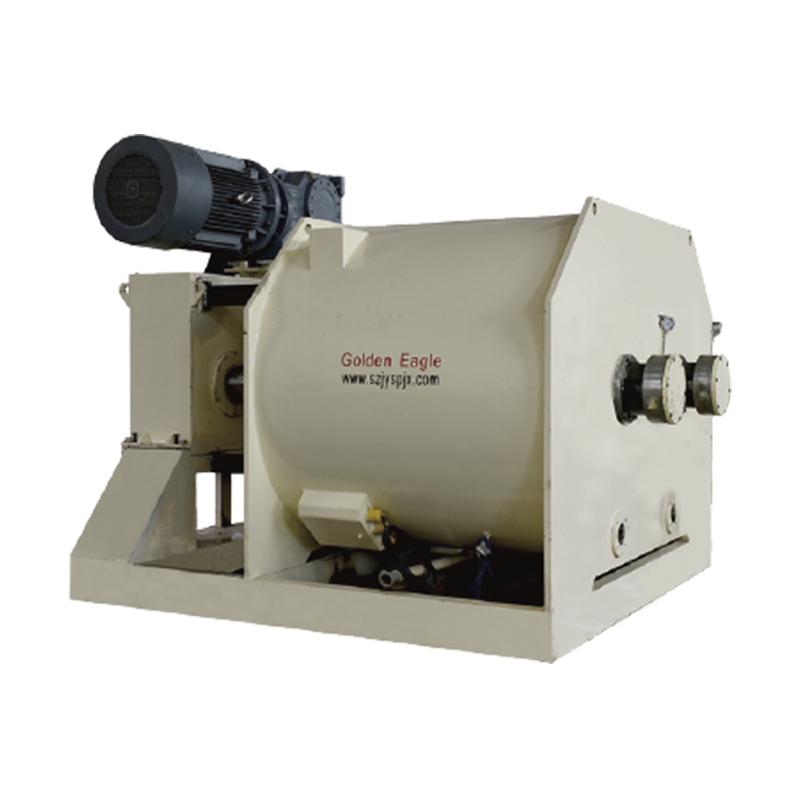
Termodynamika i konstrukcja mechaniczna mieszalników napowietrzających Nougat
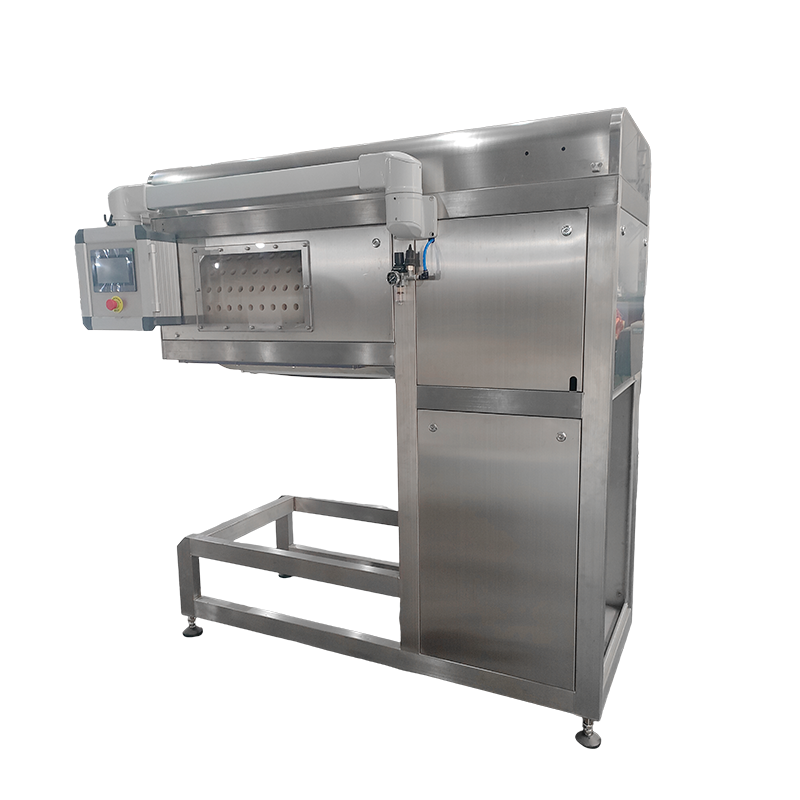
Nugat stanowi strukturalny i teksturalny fundament wielu legendarnych kompozytowych batoników. Osiągnięcie charakterystycznej lekkiej, ale ciągnącej się konsystencji zależy wyłącznie od kontrolowanego mechanicznego napowietrzania. Mieszalniki napowietrzające Nugat działają na zasadzie rozpuszczania powietrza pod ciśnieniem w gorącej, stężonej matrycy syropu cukrowego połączonej ze środkami ubijającymi, takimi jak albumina jaja lub hydrolizowane białka roślinne.
Wyzwanie inżynieryjne polega na utrzymaniu stabilnej emulsji gaz-ciecz podczas chłodzenia i krystalizacji syropu. Zaawansowane mieszalniki wykorzystują geometrię głowicy rotor-stator o wysokim ścinaniu, zamkniętą w ciśnieniowej komorze mieszania. Syrop cukrowy pompowany jest za pomocą pomp wyporowych do komory, gdzie jednocześnie wtryskiwane jest przefiltrowane sprężone powietrze pod ciśnieniem od 3 do 6 barów.
Specyfikacje przygotowania masy i gotowania syropu
Przed napowietrzeniem syrop należy zagotować do uzyskania dokładnej zawartości suchej masy, zwykle od 88 do 94 procent. Piece z wężownicą ciągłą lub wyparki cienkowarstwowe są połączone z automatycznymi czujnikami monitorującymi wilgotność. Jeśli profil wilgotności różni się nawet o 0,5 procent, powstały nugat będzie albo zbyt lepki, aby go pokroić, albo zbyt kruchy, aby przejść przez dalsze walce.
| Parametr procesu | Zakres docelowy | Krytyczny mechanizm kontroli |
|---|---|---|
| Temperatura gotowania syropu | 125 do 138 stopni Celsjusza | Modulacyjne zawory sterujące parą |
| Ciśnienie w komorze napowietrzającej | 3,5 do 5,0 barów | Zautomatyzowane proporcjonalne zawory zwrotne |
| Prędkość ścinania rotor-stator | 250 do 450 obr./min | Silniki indukcyjne z napędem o zmiennej częstotliwości |
| Końcowa gęstość nugatu | 0,65 do 0,85 gramów na centymetr sześcienny | Przepływomierze masowe Coriolisa typu Inline |
Po sprawdzeniu optymalnej gęstości napowietrzenia za pomocą czujników wbudowanych, napowietrzona masa jest dozowana przez hartowane rury z płaszczem, aby zapobiec przedwczesnemu stwardnieniu. Płaszczowe przewody doprowadzające są podgrzewane za pomocą pętli cyrkulacji wody, stabilizowanej dokładnie na poziomie 65 stopni Celsjusza.
Wielowarstwowe urządzenia do wytłaczania batoników i formowania płyt
Przekształcenie napowietrzonego nugatu i gotowanego karmelu w bardzo jednolity, wielowarstwowy arkusz wymaga wytrzymałego sprzętu do formowania kęsisk. Integralność strukturalna i jednorodność porcji milionów prętów zależy bezpośrednio od dokładności mechanicznej tych masywnych rolek kalibracyjnych.
W przypadku wielowarstwowej konfiguracji prętów proces rozpoczyna się na początkowym stanowisku formowania płyty. Specjalistyczny dwuwalcowy lej zasypowy odbiera napowietrzony nugat. Walce te są chłodzone wewnętrznie za pomocą pętli cyrkulacyjnych glikol-woda. Nugat jest prasowany w idealnie gładki arkusz o dokładnej grubości na ciągłym przenośniku taśmowym przeznaczonym do kontaktu z żywnością. Powierzchnia rolek jest pokryta nieprzywierającą, grawerowaną laserowo mikroteksturą, która zapobiega przywieraniu bez konieczności stosowania chemicznych środków antyadhezyjnych.
Dynamika osadzania warstwy karmelu
Po uformowaniu i ustabilizowaniu podstawowej warstwy nugatu na taśmie przemieszcza się ona bezpośrednio pod stacją osadzania dodatkowej warstwy karmelu. Karmel stwarza wyraźne trudności inżynieryjne ze względu na jego lepkosprężysty charakter i wysoką retencję termiczną. Głowica osadzająca musi nałożyć jednolity, płynny arkusz karmelu na poruszającą się płytę nugatu w temperaturze od 85 do 95 stopni Celsjusza.
Depozyt posiada podgrzewany, płaszczowy lej zasypowy wyposażony w wewnętrzną rolkę podającą i regulowaną precyzyjną listwę zgarniającą. Wysokość tego ostrza jest regulowana przez precyzyjne serwonapędy, umożliwiające mikroregulację w czasie rzeczywistym w oparciu o dane o grubości dostarczane przez znajdujące się poniżej czujniki skanujące laserowe.
Precyzyjna inżynieria cięcia i rozprowadzania orzeszków ziemnych
Natychmiast po osadzeniu karmelu, gdy warstwa karmelu pozostaje ciepła i lepka, produkt przechodzi pod wolumetrycznym systemem podawania i prasowania nakrętek. Prażone orzeszki ziemne muszą być rozmieszczone w matrycy karmelowej z zachowaniem dokładnej jednorodności przestrzennej. Ta jednolitość jest niezbędna dla utrzymania stałej wagi pręta i estetyki przekroju poprzecznego.
- Dozowanie wolumetryczne: Orzeszki ziemne są dozowane z oscylacyjnego leja na suchy składnik wyposażonego w zintegrowane czujniki wagowe monitorujące stopień ubytku masy.
- Podajniki wibracyjne grawimetryczne: Zestaw kanałów wibracyjnych sterowanych częstotliwością rozprowadza orzeszki ziemne na całej szerokości płyty karmelowej, unikając szczelin i nadmiernego skupiania się.
- Integracja mechaniczna: Następnie płyta przechodzi pod skalibrowanym wałkiem wytłaczającym. Wałek delikatnie wciska orzeszki ziemne w ciepłą warstwę karmelu, blokując je na miejscu bez łamania orzechów i zniekształcania znajdującej się pod spodem warstwy nugatu.
Przetwarzanie batonów zbożowych i szybkie krajarki gilotynowe
O ile batoniki opierają się na ciągliwym karmelu i masach napowietrzonych, kompozytowe batoniki zbożowe charakteryzują się zupełnie innym profilem materiałowym. Nowoczesny linia do produkcji batoników zbożowych musi przetwarzać delikatne, kruche, chrupiące ziarna, płatki owsiane, suszone owoce i lepkie spoiwa cukrowe lub miodowe bez kruszenia delikatnych składników. Utrzymanie integralności strukturalnej jest niezbędne, aby zapewnić chrupiącą konsystencję, jakiej oczekują konsumenci.
Spoiwo i suche kruszywa miesza się w ciągłych mieszadłach łopatkowych dwuwałowych skonfigurowanych tak, aby wywierały minimalną siłę ścinającą. Masa jest następnie przenoszona do specjalistycznej niskociśnieniowej maszyny do formowania wlewków. Zamiast stosowania wysokociśnieniowych walców dociskowych, które mogłyby rozbić ziarna zbóż, w systemach tych zastosowano wiele delikatnych walców kalibrujących. Rolki te powoli ściskają masę w spójną matrycę o jednakowej gęstości i grubości.
Kinematyka wysokoobrotowych noży gilotynowych
Gdy tabliczka cukierka lub płatków zbożowych przejdzie przez wydłużony wielopoziomowy tunel chłodzący i osiągnie sztywność konstrukcyjną, należy ją pociąć na indywidualne wymiary batonika. Proces ten dzieli się na dwie odrębne fazy: cięcie wzdłużne i cięcie poprzeczne. Cięcie wzdłużne odbywa się za pomocą szeregu niezwykle ostrych, okrągłych obrotowych ostrzy, które dzielą szeroką płytę na równoległe wstęgi.
Mechanicznym rdzeniem obszaru cięcia jest wysokoobrotowa przecinarka gilotynowa, która wykonuje cięcia poprzeczne. W przypadku nowoczesnych linii pracujących z dużymi prędkościami przenośników standardowy stacjonarny przecinak pionowy powodowałby spiętrzanie się produktów i zgniatanie prętów. Dlatego inżynierowie wykorzystują złożony mechanizm mechaniczny zwany latającą gilotyną.
Aby zapobiec przyleganiu lepkiego karmelu, nugatu lub słodkich spoiw do ostrza, zaawansowane systemy gilotynowe zawierają przetworniki ultradźwiękowe o wysokiej częstotliwości. Przetworniki te wprawiają ostrze ostrza w drgania z częstotliwością 20 kHz lub 35 kHz. Wibracje ultradźwiękowe zmniejszają tarcie, eliminują lepkie osady, zapewniają czyste cięcie i minimalizują straty produktu.
Integracja komponentów ciastek z liniami cukierniczymi
Wiele zaawansowanych formatów przekąsek łączy w sobie chrupiące spody ciastek z warstwami nugatu, karmelu lub czekolady. Osiągnięcie tej mieszanki wymaga bezproblemowego podłączenia przemysłowej maszyny do ciągłego wytwarzania ciastek z linią cukierniczą. Składnik herbatnika musi dokładnie odpowiadać prędkości przepustowej, szerokości i ustawieniu sprzętu do formowania czekolady.
Integracja automatycznej linii do produkcji ciastek wymaga zaawansowanych sieci sterujących, zwykle zarządzanych przez centralne programowalne sterowniki logiczne (PLC), które komunikują się za pośrednictwem szybkich protokołów Industrial Ethernet. Jeśli w piecu wypiekowym lub przenośniku chłodzącym nastąpi zmiana prędkości, znajdujące się poniżej systemy formowania i oblewania muszą automatycznie dostosować swoje parametry, aby zapobiec zakleszczeniom lub szczelinom produktu.
Wyzwania termodynamiczne w łączeniu warstw ciastek i wyrobów cukierniczych
Ciastka wychodzą z przenośników chłodzących o niskiej zawartości wilgoci i niskiej temperaturze otoczenia. Jeśli ciepłą, wilgotną warstwę karmelu lub nugatu umieści się bezpośrednio na suchym ciastku bez przygotowania, nastąpi termodynamiczna migracja wilgoci. Z biegiem czasu biszkopt wchłania wodę z przylegającej masy cukierniczej, traci chrupkość i staje się miękki, a karmel wysycha i twardnieje.
Aby wyeliminować ten problem, na liniach automatycznych instalowane są strefy kondycjonowania i mikrooblewarki pomiędzy linia do produkcji nugatu oraz systemy obsługi ciastek. Mikrooblewarka nakłada ultracienką warstwę barierową z czystego masła kakaowego lub powłoki na bazie tłuszczu na górną powierzchnię ciastka. Bariera ta uszczelnia porowatą strukturę upieczonego ciasta, blokując przenikanie wilgoci i zachowując odrębną teksturę każdej warstwy przez cały okres przydatności do spożycia.
Często zadawane pytania
P1: W jaki sposób ultradźwiękowe ostrze gilotyny zapobiega sklejaniu się karmelu i nugatu podczas cięcia z dużą prędkością?
Gilotyny ultradźwiękowe wykorzystują przetwornik piezoelektryczny do wibrowania ostrza tnącego z częstotliwościami od 20 do 35 kHz. Te szybkie mikrowibracje tworzą powierzchnię o wyjątkowo niskim tarciu, co sprawia, że lepkosprężyste materiały, takie jak karmel i nugat, są prawie niemożliwe do przylegania do metalu ostrza. Zapewnia idealnie czyste pionowe cięcia, minimalizuje deformację produktu i eliminuje częste przestoje linii wymagane do czyszczenia tradycyjnych ostrzy mechanicznych.
P2: Jaka jest główna przyczyna wahań masy na zautomatyzowanej linii produkcyjnej batonów zbożowych i w jaki sposób jest to kontrolowane?
Główną przyczyną wahań masy jest nierówna gęstość nasypowa mieszanki zbożowej przed wejściem jej w etap prasowania. Ta odmiana jest zarządzana poprzez instalację zautomatyzowanych grawimetrycznych systemów podawania i wielopunktowych laserowych skanerów profili tuż przed maszynami do formowania płyty. Jeśli skanery wykryją odchylenie w grubości lub gęstości, wysyłany jest sygnał w celu regulacji serwomotorów na rolkach kalibracyjnych. Umożliwia to dokonywanie korekt w czasie rzeczywistym w celu utrzymania masy produktów w granicach tolerancji 1%.
P3: Dlaczego wymagane jest ścisłe określenie stref temperaturowych w tunelach chłodzących wielowarstwowej linii batoników?
Baton wielowarstwowy zawiera składniki o różnych właściwościach termicznych, takie jak nugat, karmel, orzechy i czekolada. Uderzanie ciepłego batonika w bardzo zimne powietrze może spowodować nierównomierne skurczenie, prowadzące do wypaczenia płyty, pęknięć lub wykwitów tłuszczu czekoladowego. Tunele chłodnicze pod klucz wykorzystują odrębne strefy o kontrolowanej temperaturze, począwszy od umiarkowanego chłodzenia w celu ustabilizowania karmelu i nugatu, następnie strefy zimne w celu zestalenia struktury, a kończąc na strefie ponownego podgrzewania, aby podnieść temperaturę batonika powyżej punktu rosy otoczenia, zapobiegając kondensacji wody przed pakowaniem.
P4: W jaki sposób przemysłowa maszyna do produkcji ciastek synchronizuje się z linią batonów, jeśli różnią się szybkością przetwarzania?
Synchronizacją zarządza zautomatyzowany wielopoziomowy system buforowania i indeksowania. Precyzyjne czujniki fotoelektryczne monitorują przepustowość automatycznej linii do produkcji ciastek. Jeśli linia ciastek działa szybciej niż znajdująca się za nią linia cukierków, nadmiar ciastek kierowany jest do tymczasowych buforów magazynujących. Główny sterownik PLC wykorzystuje napędy o zmiennej częstotliwości do ciągłego dostosowywania prędkości przenośników indeksujących, zapewniając, że ciastka docierają dokładnie do stacji odkładania nugatu i karmelu.
P5: Jakie procedury sanitarne są zaprojektowane w nowoczesnych liniach do wytłaczania wyrobów cukierniczych „pod klucz”?
Nowoczesne systemy produkcyjne „pod klucz” wykorzystują zaawansowane systemy czyszczenia na miejscu (CIP) dla wszystkich urządzeń do przygotowywania masy i transportu cieczy, w połączeniu z zasadami projektowania pod kątem sanitacji dla maszyn mechanicznych. Formarki, depozytory i noże są zbudowane z gładkich, otwartych ram ze stali nierdzewnej, które są odporne na gromadzenie się wody, są wyposażone w silniki płuczące o stopniu ochrony IP69K i są wyposażone w przenośniki taśmowe z mechanizmem szybkiego zwalniania. Taka konstrukcja umożliwia zespołom konserwacyjnym dokładne czyszczenie i odkażanie maszyn przy minimalnych przestojach, zapewniając pełną zgodność z międzynarodowymi normami bezpieczeństwa żywności.