

1. Wprowadzenie: Trzy filary nowoczesnej rafinacji masy czekoladowej
Przemysłowa produkcja czekolady opiera się na precyzyjnej sekwencji operacji mechanicznych i termicznych, które przekształcają surowe składniki kakaowe, kryształki cukru i tłuszcze w gładką, jednorodną pastę. Skuteczność tej transformacji zależy w dużej mierze od trzech kluczowych etapów: zmniejszenie wielkości cząstek cukru , upłynnianie i mieszanie tłuszczu , i mikromielenie śruty kakaowej i suchych składników . Jeżeli te etapy nie są zoptymalizowane, producenci stają w obliczu wydłużonego czasu konszowania, większego zużycia energii i produktów końcowych charakteryzujących się ziarnistym odczuciem w ustach lub nierówną lepkością.
W niniejszym przewodniku skupiono się na praktycznych, opartych na danych metodach usprawnienia obsługi surowca kakaowego i masowego rafinowania poprzez strategiczne wykorzystanie przemysłowych młynów pulweryzacyjnych, zbiorników do topienia i systemów młynów kulowych. Zbadamy rolę każdej kategorii sprzętu w osiąganiu docelowego rozkładu wielkości cząstek (zwykle 18–30 mikronów w przypadku czekolady premium) przy jednoczesnym utrzymaniu wydajności powyżej 500 kg/h w liniach ciągłych.
Czerpiąc z danych operacyjnych zebranych w średnich zakładach cukierniczych, w kolejnych rozdziałach przedstawiono wymierną poprawę efektywności rafinacji przy prawidłowej kalibracji parametrów procesu. Na przykład zmniejszenie wielkości cząstek cukru z 200 mikronów do 40 mikronów przed zmieszaniem może skrócić czas późniejszego mielenia kulowego nawet o 35 procent.
2. Przygotowanie surowca: dostarczanie kakao i sproszkowanie cukru
Dopływ kakao – masowy przepływ śruty kakaowej, miazgi kakaowej i cukru do linii rafinacyjnej – określa konsystencję zawiesiny pośredniej. Różnice w szybkości podawania lub rozkładzie wielkości cząstek powodują wahania wydajności mielenia w dalszej części procesu. Stabilne zasilanie wymaga dwóch równoległych procesów: cukier jest proszkowany na drobny proszek, podczas gdy miazga kakaowa jest utrzymywana w stanie płynnym dzięki kontroli temperatury.
2.1 Szybkie pudrowanie cukru: uzyskiwanie stałego przepływu proszku
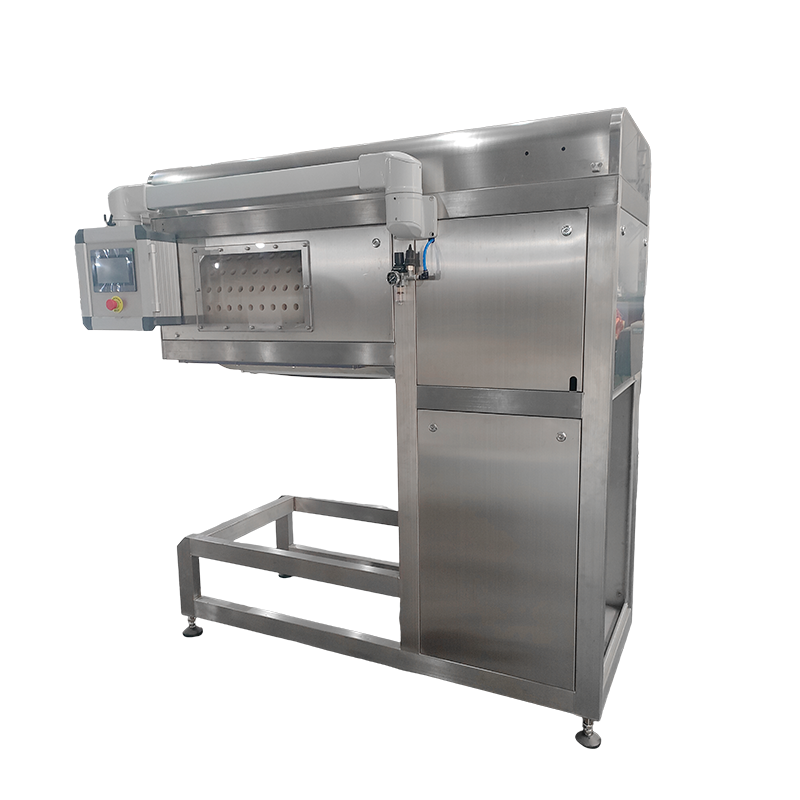
Cukier granulowany zazwyczaj wchodzi do procesu ze średnią wielkością cząstek 400–600 mikronów. Bez wstępnego mielenia te duże kryształy przeciążają młyn kulowy, co prowadzi do miejscowego przegrzania i nierównomiernego zmniejszenia rozmiaru. The Wysokoobrotowy rozdrabniacz cukru SFJ rozwiązuje ten problem poprzez zastosowanie mechanizmu szlifierskiego z kołkami i tarczami, który działa przy prędkościach końcówek przekraczających 100 m/s. Przy tej prędkości kryształy cukru pękają wzdłuż płaszczyzn rozszczepienia, tworząc drobny proszek zawierający 90 procent cząstek poniżej 100 mikronów.
Dane terenowe z zakładu cukierniczego przetwarzającego 2,5 tony cukru na zmianę wykazały, że przejście na wysokoobrotowy młyn mielący zmniejszyło D90 (wielkość cząstek 90. percentyla) wstępnie zmielonego cukru z 210 mikronów do 74 mikronów. Ten drobniejszy cukier w proszku umożliwił późniejszemu młynowi kulowemu uzyskanie końcowej masy czekoladowej D90 wynoszącej 22 mikrony w zaledwie 3,5 godziny, co oznacza redukcję o 1,2 godziny w porównaniu z użyciem cukru niezmielonego.
Kluczowe parametry operacyjne procesu mielenia cukru:
- Prędkość końcówki rotora: 90-110 m/s (dostosuj w zależności od twardości cukru)
- Prędkość klasyfikatora: 2000-4000 obr./min w celu kontrolowania rozmiaru górnego cięcia
- Natężenie przepływu powietrza: 1200-1800 m³/h, aby zapobiec oślepianiu ekranu
- Docelowa wielkość cząstek: D90 ≤ 80 mikronów dla czekolady mlecznej; ≤ 60 mikronów dla gorzkiej czekolady
Operatorzy powinni uważnie monitorować pobór mocy i temperaturę łożysk. Wzrost poboru prądu o ponad 15 procent powyżej wartości bazowej wskazuje albo na zużyte trzpienie mielące, albo na nadmierną wilgoć w cukrze (powyżej 0,5 procent). Doprowadzenie osuszonego powietrza do młyna może zmniejszyć aglomerację związaną z wilgocią.
3. Upłynnianie tłuszczu i mieszanie mas: rola topienia w kontrolowanej temperaturze
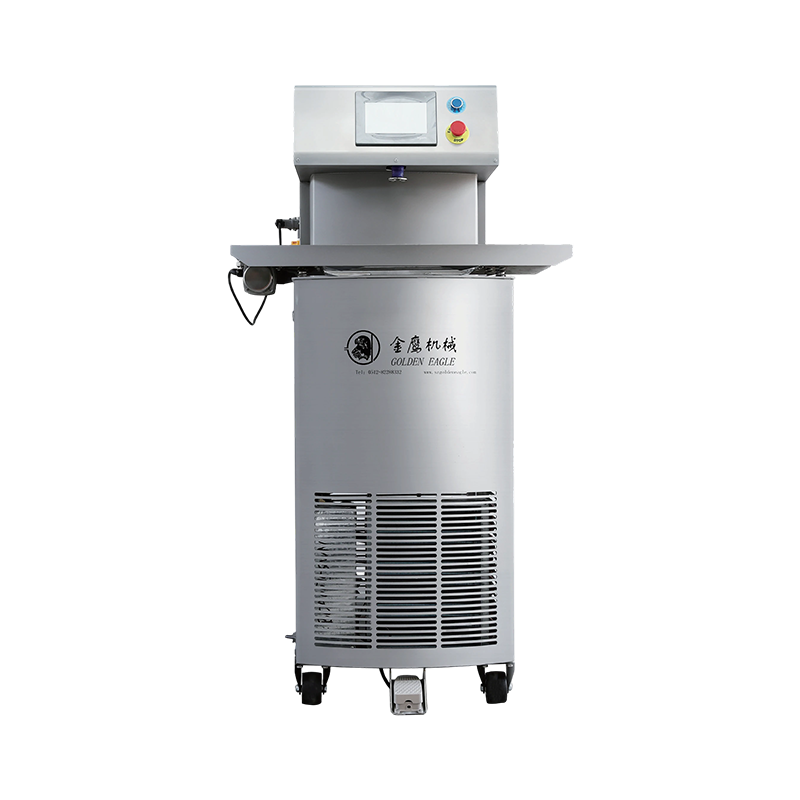
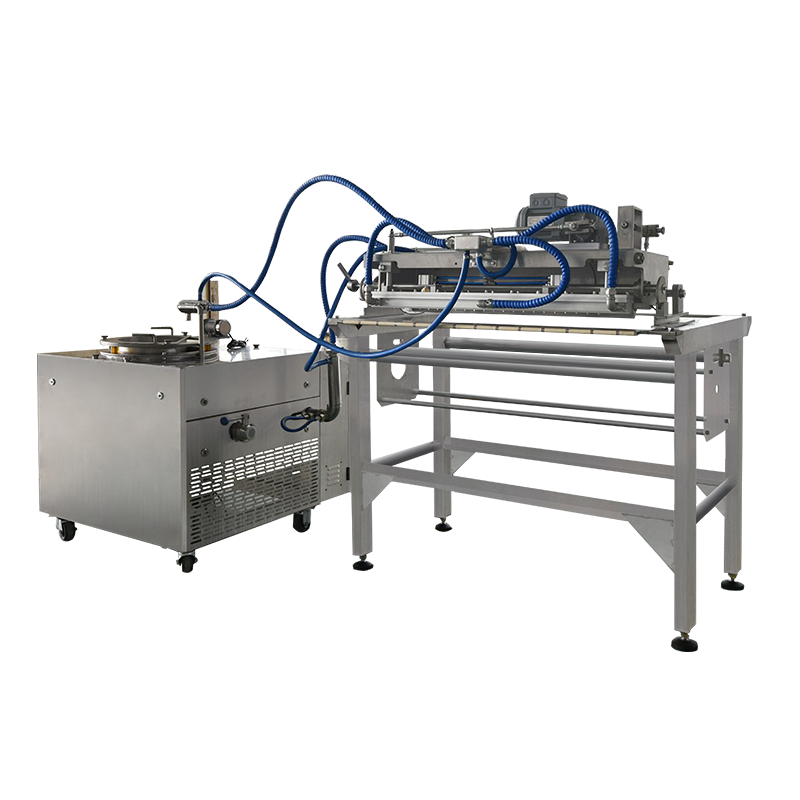
Masło kakaowe i inne tłuszcze roślinne muszą zostać całkowicie upłynnione, zanim będą mogły równomiernie pokryć cząstki stałe. Tłuszcz, który pozostaje częściowo krystaliczny, prowadzi do słabej dyspersji i aglomeratów, które przetrwają proces rafinacji. The Zbiornik do topienia tłuszczu RYJ integruje płaszczowy system grzewczy z mieszadłem o niskim ścinaniu w celu topienia tłuszczów przy jednoczesnym zachowaniu ich stabilności polimorficznej.
3.1 Ciągłe topienie tłuszczu i dostarczanie masy
Nowoczesne wanny do topienia działają w trybie ciągłym: bloki lub płatki tłuszczu wchodzą z jednego końca, przechodzą przez nagrzane powierzchnie (płaszcze wodne lub olej termiczny o temperaturze 50-60°C) i wypływają w postaci klarownej cieczy. Krytyczną cechą projektu jest stosunek powierzchni wymiany ciepła do objętości – idealnie powyżej 12 m²/m³ dla szybkiego topienia bez zlokalizowanych gorących punktów. Zbiornik RYJ osiąga to dzięki płaszczowi z wgłębieniami i wewnętrznym przegrodom, które sprzyjają przepływowi turbulentnemu.
W praktycznym przypadku producent produkujący 800 kg/h ciemnej czekolady skrócił czas topienia tłuszczu od partii do przetwarzania ciągłego. Zbiornik RYJ utrzymywał temperaturę wylotową tłuszczu na poziomie 45°C ± 1,5°C, przy czasie przebywania 18 minut. To spójne doprowadzenie tłuszczu wyeliminowało poprzedni problem niedostatecznie stopionych cząstek tłuszczu pojawiających się jako plamki w końcowej czekoladzie.
Integracja pompy dostarczającej masę
Za zbiornikiem do topienia pompa krzywkowa lub pompa wnękowa progresywna przenosi upłynniony tłuszcz do naczynia mieszającego, gdzie łączy się on z cukrem pudrem i masą kakaową. Pompa musi zapewniać przepływ wolny od pulsacji, aby uniknąć przedostawania się powietrza. Zalecane są pompy zębate z napędami o zmiennej częstotliwości, utrzymujące ciśnienie wylotowe w zakresie 2-4 barów.
| Parametr | Zbiornik do topienia tłuszczu RYJ Typical Range | Wpływ na rafinację |
|---|---|---|
| Temperatura topnienia | 45-55°C (masło kakaowe) | Zapewnia całkowite upłynnienie bez pogorszenia smaku |
| Prędkość mieszadła | 20-40 obr./min | Zapobiega rozwarstwianiu się tłuszczu i przyspiesza wymianę ciepła |
| Czas pobytu | 15-30 minut | Równoważy wydajność topienia i stabilność termiczną |
| Wilgoć wylotowa tłuszczu | < 0,1 proc | Minimalizuje zmiany lepkości masy końcowej |
4. Redukcja wielkości cząstek za pomocą systemów młynów kulowych
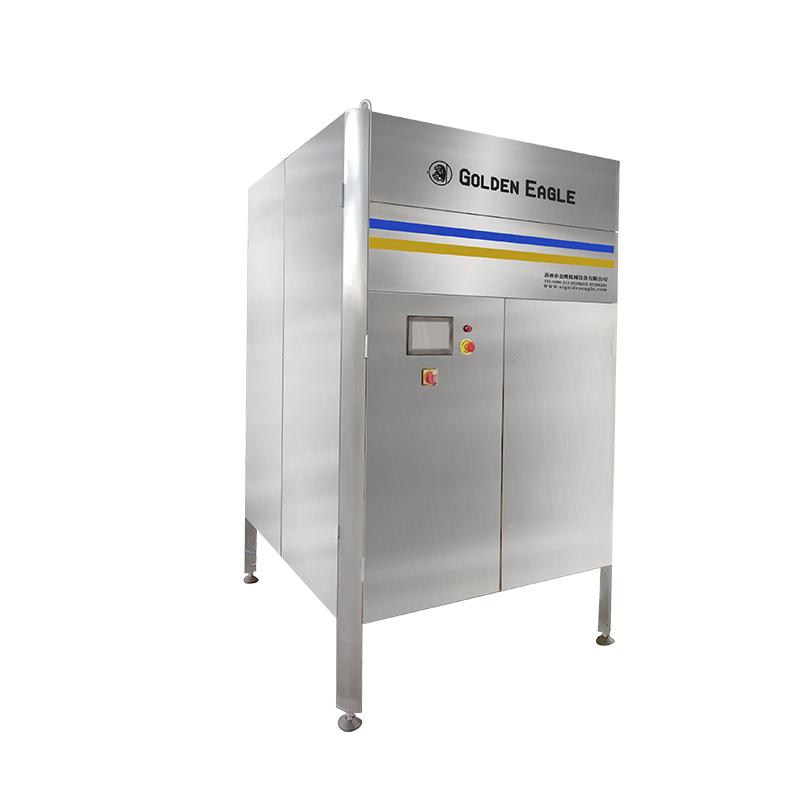
Mielenie kulowe pozostaje najpowszechniej stosowaną techniką redukcji cząstek stałych w masie czekoladowej z kilkuset mikronów do docelowego zakresu 15-35 mikronów. The Młynek kulowy do czekolady serii QMJ (nowy) zawiera kilka innowacji poprawiających wydajność mikromielenia: poziomą komorę mielenia z ramionami mieszadła, dynamiczny separator i układ chłodzenia w obiegu zamkniętym.
4.1 Jak młyn kulowy QMJ zapewnia doskonałe mielenie czekolady
Młynek kulowy do czekolady działa na zasadzie uderzenia i ścierania o dużej energii. W stacjonarnej cylindrycznej komorze kulki ze stali chromowo-stopowej (średnice 8-15 mm) wprawiane są w ruch za pomocą centralnego wału mieszadła z wirnikami tarczowymi lub kołkowymi. Masę czekoladową pompuje się w sposób ciągły przez złoże mediów mielących. Cząstki pękają nie tylko w wyniku bezpośrednich zderzeń kula-cząstka-kula, ale także pod wpływem sił ścinających wytwarzanych pomiędzy poruszającymi się kulkami a ścianą komory.
Dane dotyczące partii mlecznej czekolady o wadze 1500 kg wykazały, że zastosowanie nowej serii QMJ zmniejszyło jednostkowe zużycie energii na tonę rafinowanej masy o 18 procent w porównaniu z konwencjonalnym pionowym młynem kulowym. Ulepszenie wynika ze zmodyfikowanej geometrii mieszadła, która zapewnia bardziej równomierny rozkład kulek i redukuje martwe strefy. Końcowy rozkład wielkości cząstek wykazał D50 wynoszący 16 mikronów i D90 wynoszący 27 mikronów po 4 godzinach mielenia recyrkulacyjnego.
4.2 Wydajność mikromielenia i parametry młyna kulowego
Aby zoptymalizować maszynka do mielenia czekolady wydajność, operatorzy muszą zrównoważyć kilka zmiennych:
- Współczynnik naładowania piłki: 60-75 procent objętości komory. Niższy ładunek zmniejsza częstotliwość uderzeń; wyższy ładunek zwiększa lepkie ogrzewanie.
- Prędkość końcówki mieszadła: 8-12 m/s dla ciemnej czekolady (wyższa lepkość) i 10-14 m/s dla mlecznej. Nadmierna prędkość powoduje wirowanie kulowe i nieefektywne mielenie.
- Masowe natężenie przepływu: 300-800 kg/h na komorę 500-litrową. Wyższe natężenia przepływu skracają czas przebywania, powodując zgrubienie produktu.
- Temperatura płaszcza chłodzącego: 18-25°C, aby utrzymać temperaturę masy czekoladowej poniżej 45°C, zapobiegając migracji tłuszczu.
Test optymalizacji w rzeczywistych warunkach na młynie kulowym o masie 1000 kg wykazał, że zmniejszenie średnicy kulki z 15 mm do 10 mm zmniejszyło D90 z 33 µm do 26 µm po tym samym czasie mielenia. Jednak w przypadku mniejszych kulek osiągnięcie tej samej przepustowości wymagało o 22% dłuższego czasu, ponieważ wykazują niższą energię pękania na zderzenie. Optymalna mieszanka piłek często ma rozkład bimodalny: 70 procent piłek 12 mm i 30 procent piłek 8 mm.
5. Proces konszowania: końcowe rafinowanie i rozwój smaku
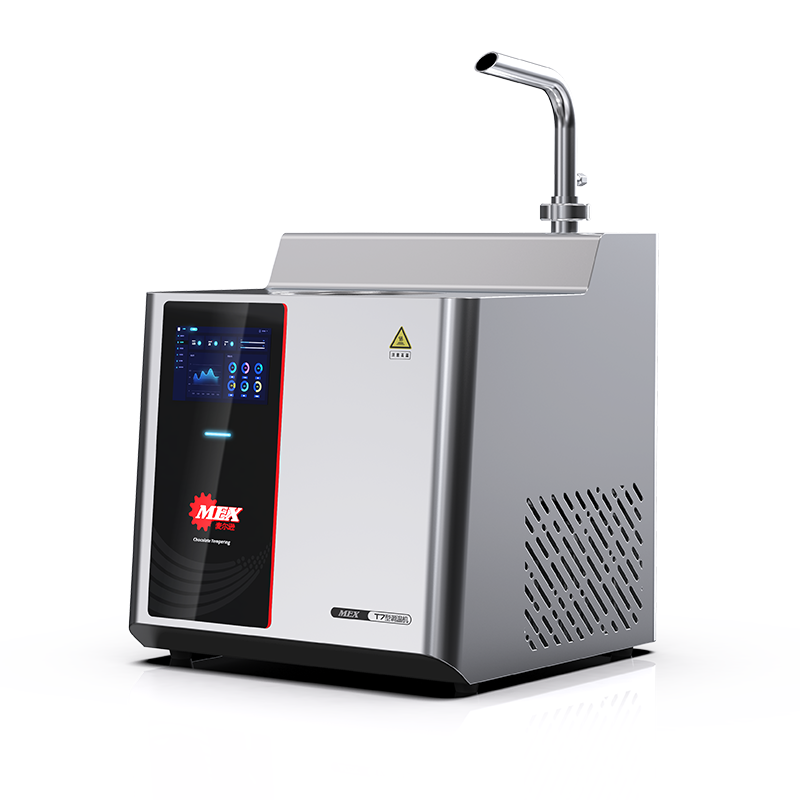
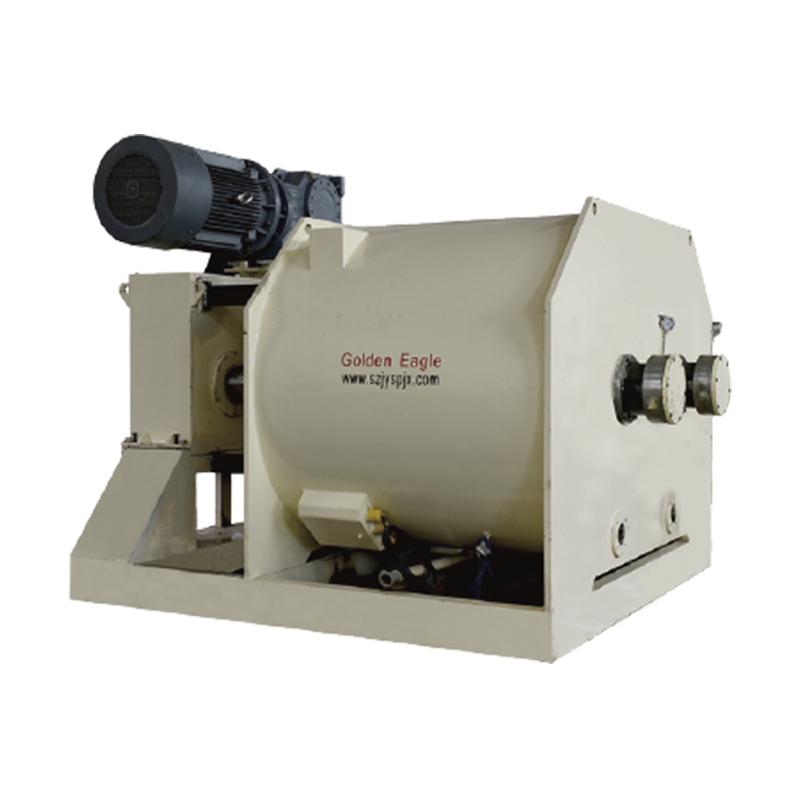
Po zmieleniu kulowym masa czekoladowa nadal zawiera lotne kwasy (np. kwas octowy z fermentacji kakao) i ma nierównomierny rozkład wilgoci. The Maszyna do konszowania czekolady serii QYJ pełni podwójną rolę ciągłe konszowanie – ścinanie masy w celu pokrycia wszystkich cząstek stałych tłuszczem – i odparowywanie niepożądanych substancji lotnych.
5.1 Zasady obsługi maszyny do konszowania
Nowoczesne maszyny do konszowania wykorzystują podłużny wał z łopatkami lub rotorami, które mieszają masę czekoladową w kontrolowanych temperaturach (60-80°C dla czekolady ciemnej, 45-55°C dla czekolady mlecznej). Seria QYJ realizuje cykl trzyetapowy: konszowanie na sucho (początkowe 2-4 godziny) w celu usunięcia wilgoci i kwasów, faza pasty (dodawanie tłuszczów) w celu zmniejszenia lepkości oraz konszowanie w płynie (końcowe ścinanie) w celu osiągnięcia docelowej reologii.
Dane przemysłowe dotyczące konchy o masie 2000 kg wykazały, że wydłużenie etapu konszowania na sucho z 2 do 4 godzin zmniejszyło końcową zawartość wilgoci z 1,2% do 0,8%. To obniżenie wilgotności poprawiło płynność czekolady o 18 procent (mierzone na podstawie spadku wartości wydajności Cassona z 12 Pa do 9,8 Pa). Jednakże dłuższe czasy konszowania zwiększają koszty energii – jest to kompromis, który należy ocenić w odniesieniu do specyfikacji produktu.
Krytyczne parametry konszowania dla zachowania wielkości cząstek
Chociaż konszowanie w dalszym ciągu nieznacznie zmniejsza wielkość cząstek (zwykle poprawa o 2-5 mikronów w przypadku D90), jego główny wpływ dotyczy właściwości sensorycznych. Nadmierne konszowanie (powyżej 12 godzin) może prowadzić do degradacji tłuszczu i spłaszczenia profilu smakowego. Optymalny punkt końcowy określa się, gdy masa czekoladowa osiąga a lepkość 8-15 Pa·s w temperaturze 40°C i przy szybkości ścinania 5 s⁻¹.
Integracja maszyny do konszowania z wyjściem młyna kulowego ma kluczowe znaczenie. Jeśli młyn kulowy wytwarza D90 powyżej 35 mikronów, maszyna do konszowania nie jest w stanie skutecznie zredukować go poniżej 30 mikronów – konszowanie zapewnia jedynie łagodne ścieranie. Dlatego młyn kulowy musi dostarczać masę o 5–10 mikronów drobniejszą od docelowej.
6. Integracja systemu: od zasilania do gotowej masy
Optymalizacja poszczególnych maszyn daje ograniczone korzyści, jeśli linia nie jest zrównoważona. Dobrze zaprojektowany system podawania kakao i rafinacji masy przebiega zgodnie z synchronicznym przepływem: rozdrabniacz cukru → zbiornik do topienia tłuszczu → naczynie mieszające → młyn kulowy → maszyna do konszowania. Rozmiar zbiornika buforowego i wydajność pompy każdego stopnia muszą uwzględniać maksymalną przepustowość maszyny znajdującej się dalej.
6.1 Konfiguracje ciągłe a konfiguracje wsadowe
Linie do ciągłej rafinacji (z wykorzystaniem młyna kulowego QMJ z dynamiczną pętlą recyrkulacji) mogą osiągnąć wydajność 800-1200 kg/h przy stabilności wielkości cząstek. Systemy wsadowe, choć prostsze w sterowaniu, charakteryzują się dłuższymi przestojami podczas napełniania i opróżniania. Poniższa tabela porównuje typowe wskaźniki wydajności:
| Parametr | Linia ciągła (koncha młyna kulowego) | Linia wsadowa (samodzielny młyn kulowy) |
|---|---|---|
| Wydajność (kg/h) | 800-1500 | 400-800 |
| Spójność D90 (odw. std) | ±1,5 µm | ±3,2 µm |
| Energia właściwa (kWh/tonę) | 85-110 | 130-160 |
| Czas przełączenia (godziny) | 0,5 (między przepisami) | 2-3 |
W przypadku producentów produkujących wiele receptur (np. czekoladę gorzką, mleczną, białą) tego samego dnia, ciągła linia z funkcją szybkiego płukania zmniejsza ryzyko zanieczyszczenia produktu. Konstrukcja maszyny do konszowania QYJ, przyjazna dla CIP, umożliwia płukanie olejem roślinnym w czasie krótszym niż 30 minut.
7. Kontrola procesu i optymalizacja oparta na danych
Monitorowanie w czasie rzeczywistym wielkości cząstek, temperatury masy i obciążenia silnika umożliwia przewidywanie korekt. Laserowe czujniki dyfrakcyjne zainstalowane za młynem kulowym i przed konchą zapewniają natychmiastową informację zwrotną. Gdy D90 przekroczy wartość zadaną (np. 28 µm), system może automatycznie zwiększyć prędkość pompy recyrkulacyjnej lub zmniejszyć prędkość podawania.
7.1 Kluczowe wskaźniki wydajności dla masowej rafinacji
- Wskaźnik efektywności rafinacji: (Przyrost całkowitej powierzchni na kWh) – wartości powyżej 2,5 m²/kWh wskazują na dobrą wydajność.
- Szybkość wzrostu temperatury: Nie powinna przekraczać 0,5°C na minutę w młynie kulowym; szybsze wzrosty wskazują na niewystarczające chłodzenie lub nadmierne naładowanie kulki.
- Specyficzna przepustowość: kg masy końcowej na litr objętości komory mielenia na godzinę – cele powyżej 2,2 dla czekolady gorzkiej.
Jeden z zakładów skrócił czas frezowania kulowego o 17 procent po zainstalowaniu czujnika wibracji na obudowie młyna. Czujnik wykrył stopniowy wzrost amplitudy drgań na skutek zużycia sworzni mieszadła, co umożliwiło zaplanowaną konserwację przed katastrofalną awarią. Po konserwacji rozkład wielkości cząstek znacznie się zawęził (zmienność D90 spadła z ±4 µm do ±1,8 µm).
8. Konserwacja i rozwiązywanie typowych problemów związanych z udoskonalaniem
Nawet dobrze zoptymalizowane systemy napotykają odchylenia. Poniżej znajduje się uporządkowany przewodnik rozwiązywania typowych problemów w rafinacja masy czekoladowej .
8.1 Częste problemy i działania naprawcze
- Piaszczyste odczucie w ustach / wysoka zawartość D90: Sprawdź zużycie mediów w młynie kulowym – kulki tracą 1-2 mm średnicy na 500 godzin pracy. Wymień, jeśli 80 procent piłek jest zbyt małych.
- Nadmierne zużycie energii: Sprawdź, czy młynek do cukru osiąga D90 < 80 µm. Gruby cukier przeciąża młyn kulowy.
- Skoki lepkości: Zmierz zawartość tłuszczu – spadek o 2% tłuszczu wymaga dodania 0,5-1% lecytyny.
- Wykwity tłuszczowe po przechowywaniu: Niecałkowite odpuszczanie, ale może również wynikać ze zmiany wielkości cząstek. Upewnij się, że końcowe D90 < 30 µm.
Harmonogramy konserwacji zapobiegawczej powinny obejmować cotygodniową kontrolę ramion mieszadła młyna kulowego i comiesięczną kalibrację czujników temperatury w zbiorniku do topienia RYJ. Studium przypadku dotyczące zakładu o wydajności 5 ton dziennie wykazało, że przejście z konserwacji reaktywnej na konserwację predykcyjną skróciło nieplanowane przestoje o 62 procent w ciągu sześciu miesięcy.
9. Przyszłe kierunki technologii podawania i mielenia kakao
Przemysł zmierza w kierunku w pełni zautomatyzowanych linii rafinacyjnych z przewidywaniem wielkości cząstek w oparciu o sztuczną inteligencję. Wbudowane czujniki ultradźwiękowe i algorytmy uczenia maszynowego mogą prognozować optymalne parametry młyna kulowego dla różnych źródeł ziaren kakaowych. Ponadto pojawiają się systemy hybrydowe łączące mielenie strumieniowe i mielenie kulowe w celu uzyskania bardzo drobnej (<15 µm) czekolady stosowanej do oblewania.
Dla małych i średnich producentów systemy modułowe integrujące Maszyna do konszowania czekolady serii QYJ dzięki młynowi kulowemu QMJ w jednej płozie można zmniejszyć powierzchnię podłogi o 40 procent w porównaniu z tradycyjnymi układami. Te modułowe konstrukcje ułatwiają także czyszczenie i wymianę.
10. Często zadawane pytania
P1: Jaka jest idealna wielkość cząstek czekolady premium po mieleniu kulowym?
Ciemna czekolada premium zazwyczaj wymaga D90 (90 procent cząstek) poniżej 25 mikronów, a D50 około 15-18 mikronów. Czekolada mleczna może być nieco grubsza (D90 < 30 mikronów), ponieważ mleko w proszku maskuje ziarnistość. Cząsteczki o wielkości powyżej 35 mikronów są wyczuwalne na języku jako piasek.
P2: Jak często należy wymieniać środki mielące w młynie kulowym do czekolady?
Kulki ze stali chromowanej zwykle tracą 1-2 mm średnicy na 800-1000 godzin pracy. Sprawdzaj kule co 500 godzin; wymienić, jeśli ponad 30 procent ma grubość poniżej 8 mm (zaczynając od 12 mm). Media o różnych rozmiarach (np. 60 procent 12 mm, 40 procent 8 mm) często zapewniają najlepszą wydajność mielenia.
P3: Czy w jednym zbiorniku do topienia tłuszczu można podawać zarówno masło kakaowe, jak i tłuszcz mleczny?
Tak, ale wymagane jest dokładne czyszczenie różnych tłuszczów, aby uniknąć krzyżowego zanieczyszczenia smaków. Gładkie wnętrze zbiornika do topienia tłuszczu RYJ i zawór z spłukiwanym dnem umożliwiają szybkie cykle CIP (czyszczenie na miejscu). W przypadku ciągłej produkcji wielu receptur należy rozważyć dwa dedykowane zbiorniki do topienia.
P4: Jakie jest typowe zużycie energii na rafinację 1 tony masy czekoladowej?
W zoptymalizowanej linii z wysokoobrotowym młynem kulowym i konszą całkowita energia właściwa mieści się w zakresie od 90 do 130 kWh na tonę. Około 60 procent zużywa młyn kulowy, 25 procent konszowanie, a 15 procent sprzęt pomocniczy (pompy, wentylatory, chłodzenie).
P5: Jak wilgoć w cukrze wpływa na proces rafinacji?
Cukier o wilgotności powyżej 0,8% powoduje aglomerację w młynie pulweryzacyjnym i kulowym. Lepkie cząstki blokują sita i zmniejszają wydajność mielenia. Suszenie wsadu cukru lub użycie osuszacza na wlocie powietrza do rozdrabniacza może złagodzić ten problem.
P6: Czy konszowanie ciągłe jest lepsze niż konszowanie partiami w kontekście rozwoju smaku?
Konszowanie ciągłe (np. w serii QYJ) zapewnia lepszą powtarzalność i niższą energię na kilogram. Jednakże konszowanie wsadowe pozwala na większą elastyczność w przypadku małych partii i specjalnych przepisów. Obydwa mogą osiągnąć doskonały smak, jeśli parametry zostaną odpowiednio ustawione.
P7: Jaka jest maksymalna przepustowość młyna kulowego do czekolady serii QMJ (nowy)?
Nowy model QMJ z 600-litrową komorą może przetworzyć do 1500 kg/h w trybie ciągłej recyrkulacji mlecznej czekolady. W przypadku ciemnej czekolady o dużej lepkości wydajność wynosi zazwyczaj 800–1000 kg/h. Rzeczywista wydajność zależy od docelowego rozdrobnienia i zawartości tłuszczu w przepisie.