

Jak maszyny do oblewania, dekorowania i polerowania czekolady zapewniają nieskazitelne wykończenie
Dlaczego końcowy etap powlekania definiuje jakość wyrobów cukierniczych
Batonik, pralina lub ciastko mogą być wykonane z doskonałych surowców i nadal nie znajdować się na półce, jeśli zewnętrzna powłoka jest matowa, nierówna lub popękana. Końcowy etap linii cukierniczej to moment, w którym produkt albo zyskuje błyszczącą, apetyczną powierzchnię, albo traci wartość rynkową na skutek widocznych wad. Ten etap zazwyczaj obejmuje trzy połączone ze sobą etapy: polewanie środka płynną czekoladą, nakładanie dekoracyjnego wzoru lub posypki oraz wypolerowanie powierzchni do stabilnego, atrakcyjnego połysku.
Producenci, którzy traktują te trzy etapy jako pojedynczy, ciągły przepływ pracy, a nie pojedyncze, połączone ze sobą maszyny, konsekwentnie zgłaszają mniej odrzutów i bardziej przewidywalne wyniki. W tym artykule omówiono, jak działa każdy etap, jakie zmienne procesu mają znaczenie i jak ocenić sprzęt dla linii produkcyjnej, która wymaga powtarzalnego, profesjonalnego wykończenia.
Trzy etapy linii powlekania
Przed porównaniem poszczególnych maszyn warto rozdzielić proces wykańczania na odrębne strefy funkcjonalne. Każda strefa ma swój własny zakres temperatur, działanie mechaniczne i cel jakościowy.
| Scena | Funkcja podstawowa | Typowy zakres temperatur | Ryzyko jakościowe w przypadku pominięcia |
|---|---|---|---|
| Powlekanie (oblewanie) | Nałóż jednolitą masę czekoladową lub złożoną na środkową część | 29 do 32 stopni C | Gołe miejsca, cienkie pokrycie, wady podłoża |
| Dekorowanie | Zastosuj linie mżawki, kropki, inkluzje lub drugi kolor | 30 do 33 stopni C | Niespójny schemat brandingu, słabe zróżnicowanie wizualne |
| Polerowanie | Zbuduj stabilną warstwę połysku i usuń zamglenie powierzchni | Temperatura otoczenia, 18 do 22 stopni C | Mętne wykończenie, ślady odcisków palców, atrakcyjny wygląd na krótkiej półce |
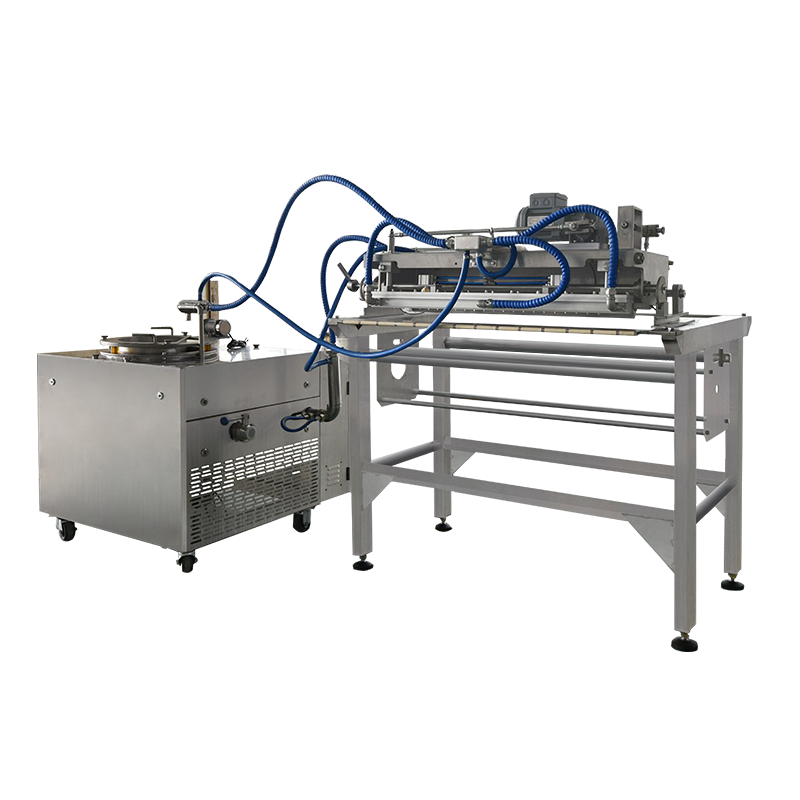
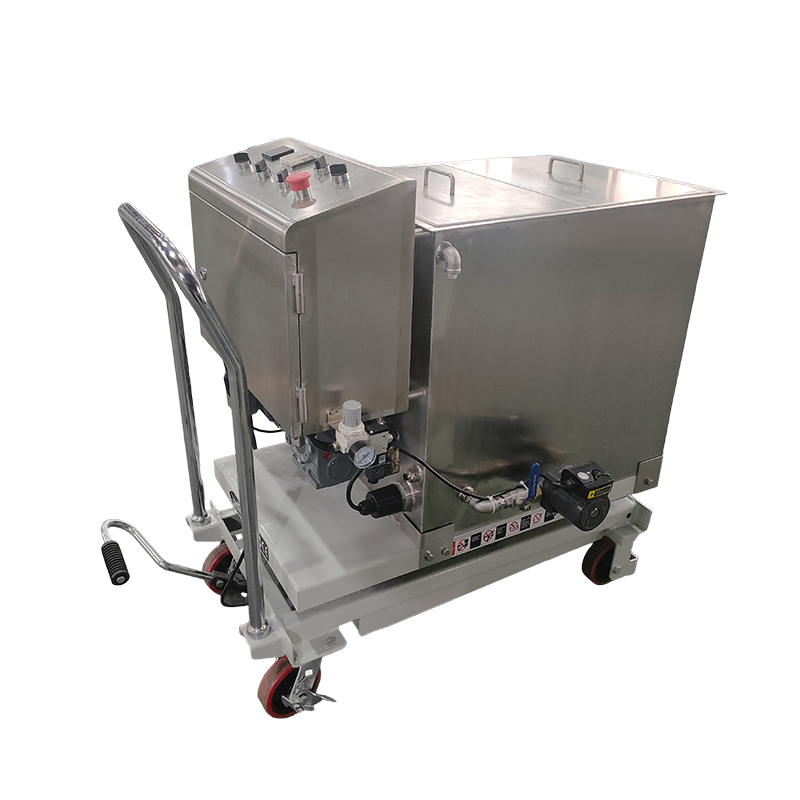
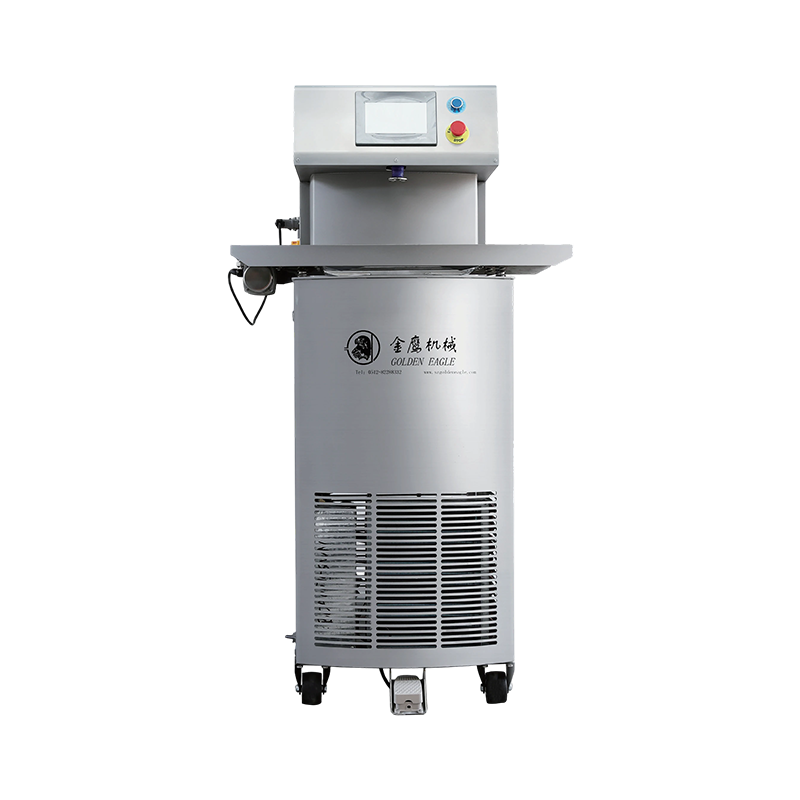
Każda z tych stref może być obsługiwana przez dedykowaną maszynę, a sposób, w jaki łączą się one w systemie transportowym, ma bezpośredni wpływ na prędkość i spójność linii. A maszyna do fontanny czekoladowej jest często stosowany na początku procesu, aby utrzymać roztopioną czekoladę w ciągłym obiegu i o stabilnej lepkości, zanim dotrze ona do kurtyny powlekającej, co zmniejsza ryzyko przedostawania się dryftu temperatury do oblewarki.
Co dzieje się wewnątrz linii do oblewania czekoladą
An maszyna do oblewania działa poprzez przepuszczanie środkowych kawałków, takich jak herbatniki, orzechy, owoce lub formowane nadzienia, pod opadającą kurtyną temperowanej czekolady. Pas siatkowy przenosi produkt przez kurtynę, następnie pod dolny wałek powlekający, a na koniec przez zestaw dmuchaw lub noży kontrolujących grubość skorupy. Prędkość taśmy, objętość kurtyny i przepływ powietrza to trzy zmienne, które mają największy wpływ na masę powłoki.
Podstawowe strefy funkcjonalne linii oblewania
- Sekcja podająca: wyrównuje i rozmieszcza środkowe elementy, zanim wejdą w zasłonę
- Strefa kurtynowa i dolna: nakładanie podstawowej warstwy czekolady od góry i od dołu
- Strefa Detailingu: usuwa nadmiar czekolady i kształtuje brzeg polewy
- Tunel chłodzący: poddaje powłokę kontrolowanemu spadkowi temperatury
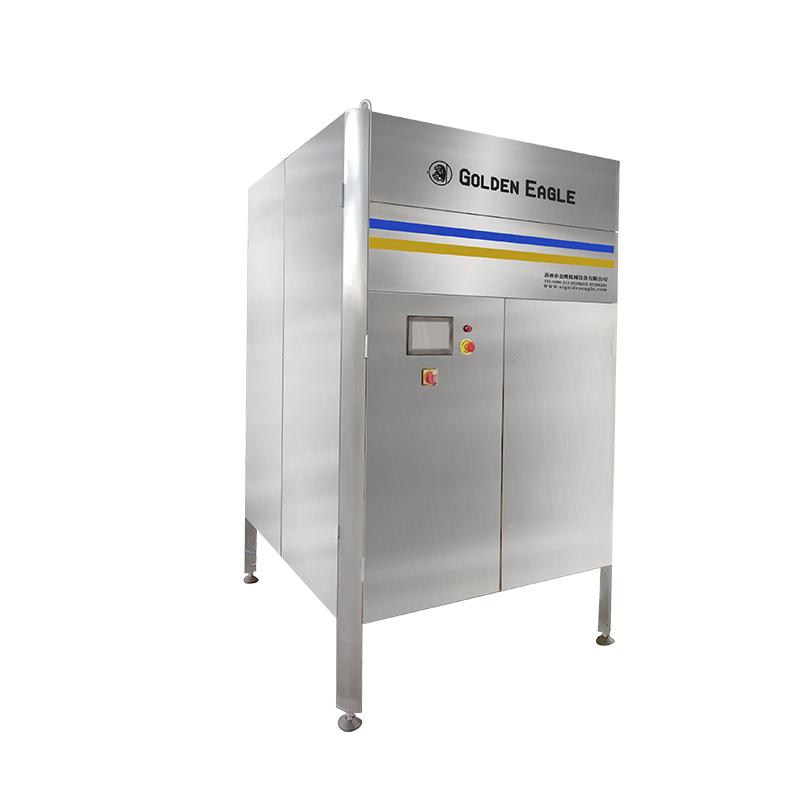
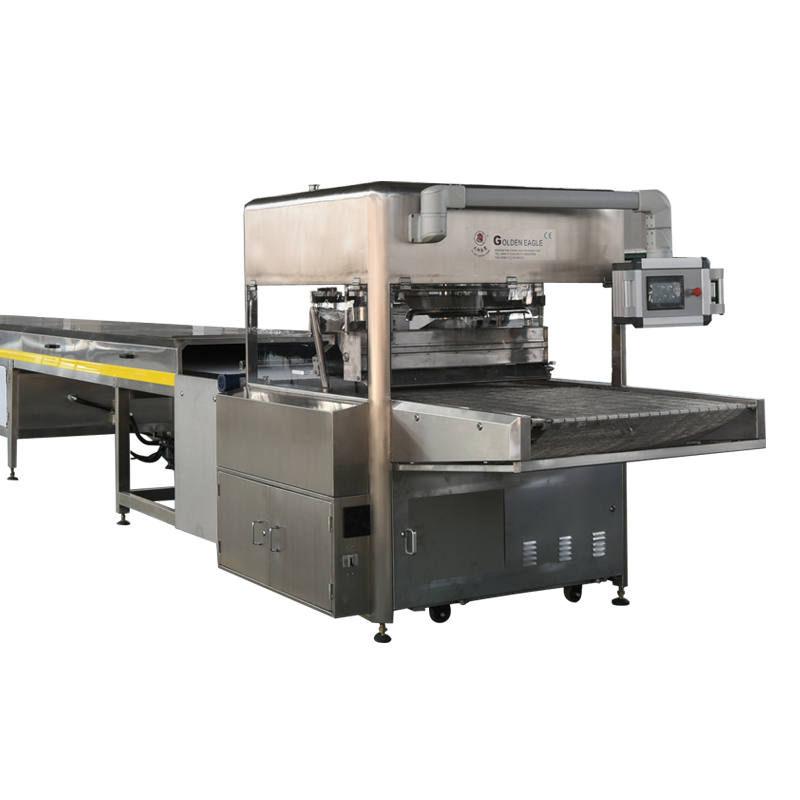
The Linia do oblewania czekoladą serii SJP opiera się na tej sekwencji, łącząc zbiornik na temperowaną czekoladę, głowicę do powlekania kurtynowego i tunel chłodzący w jedną połączoną linię. Ponieważ zbiornik zapewnia ciągły obieg czekolady, linia pozwala uniknąć problemów z osadzaniem się i kożuszkowaniem, które występują, gdy roztopiona czekolada pozostaje nieruchoma przez dłuższy czas.
Niezawodny przenoszenie czekolady pomiędzy zbiornikiem topiącym, jednostką odpuszczającą i głowicą powlekającą jest tak samo ważna jak sama głowica powlekająca. Jeśli pompa transferowa lub rurociąg umożliwiają nierównomierne schłodzenie czekolady, lepkość na kurtynie będzie się zmieniać, a masa powłoki będzie się zmieniać w trakcie cyklu produkcyjnego, nawet jeśli ustawienia oblewarki nigdy się nie zmienią. Jest to jeden z powodów, dla których linie do oblewania są zwykle określane jako połączony system, a nie jako oddzielne kupowane komponenty.
Jak łączą się etapy powlekania, dekorowania i polerowania
Zrozumienie fizycznego przepływu produktu przez linię wykańczającą ułatwia zdiagnozowanie, skąd bierze się problem z jakością. Poniższy diagram przedstawia typową sekwencję od surowego elementu centralnego do wypolerowanego, zapakowanego produktu.
Dodawanie tożsamości poprzez dekorację
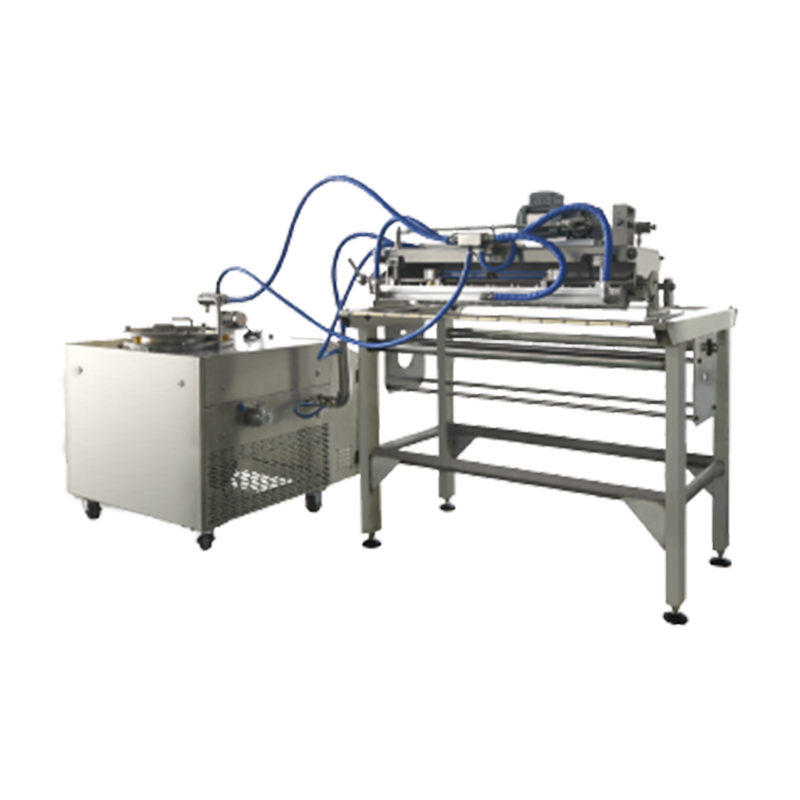
Gdy produkt ma już ustaloną czekoladową otoczkę, dekoracja nadaje mu tożsamość wizualną na półce sklepowej. Może to obejmować kontrastującą linię mżawki, wzory kropek, wtrącenia posiekanych orzechów lub okruchów lub nadrukowany wzór z użyciem kolorowego masła kakaowego. Dekorację należy nakładać, gdy podstawowa skorupa jest jeszcze chłonna, ponieważ całkowicie skrystalizowana czekolada nie połączy prawidłowo drugiej warstwy.
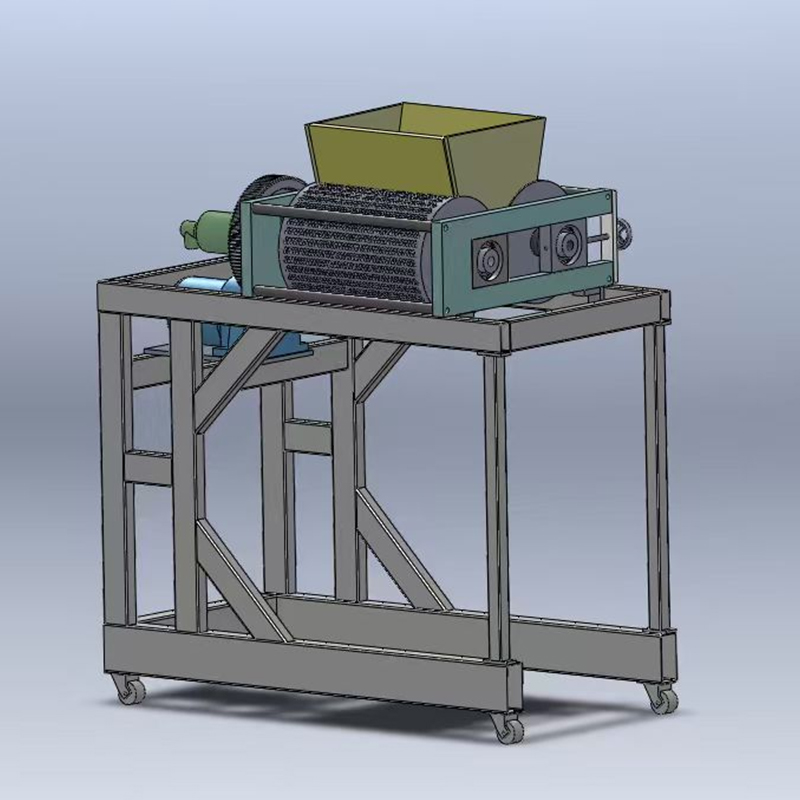
A Maszyna dekoracyjna QLH umieszcza się bezpośrednio za tunelem chłodzącym linii powlekania, tak aby skorupa podstawy miała wystarczającą przyczepność powierzchniową, aby warstwa dekoracyjna mogła przylegać bez rozmazywania. Rozstaw dysz, synchronizacja prędkości linii z głównym przenośnikiem i lepkość materiału wpływają na czystość uzyskanego wzoru.
Oprócz wzorów mżawki i kropek wiele linii wykorzystuje również a maszyna do powlekania taśm konfiguracja umożliwiająca nałożenie drugiej pełnej warstwy, np. kolorowej powłoki złożonej na bazową czekoladową skorupę, zanim głowica dekorująca doda drobniejsze szczegóły. To warstwowe podejście jest powszechne w przypadku produktów sezonowych lub promocyjnych, które wymagają odrębnej identyfikacji wizualnej bez zmiany podstawowej receptury.
Polerowanie: krok, który decyduje o atrakcyjności na półce
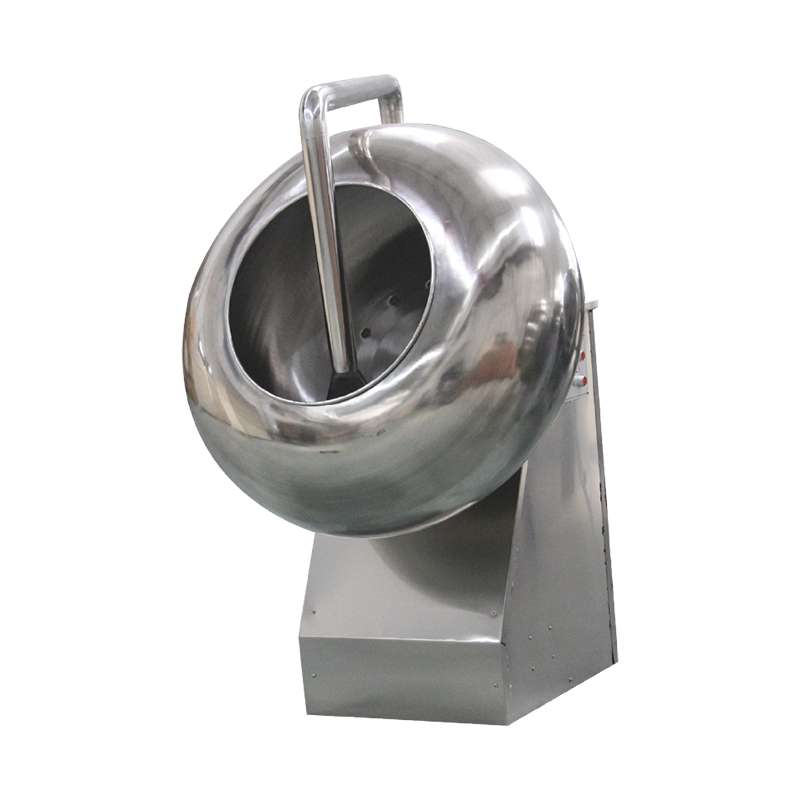
Połysk jest jedną z pierwszych rzeczy, na którą zwraca uwagę kupujący, a jednocześnie jest to jeden z atrybutów jakościowych, który najłatwiej stracić podczas przechowywania i transportu. Polerowanie rozwiązuje ten problem poprzez utworzenie cienkiej, stabilnej warstwy na powlekanym produkcie, najczęściej w procesie obracającego się bębna, zasadniczo podobnym do maszyna do płukania cukierków operacja polegająca na delikatnym obracaniu produktu i nanoszeniu niewielkiej ilości środka polerskiego w kontrolowanych dawkach.
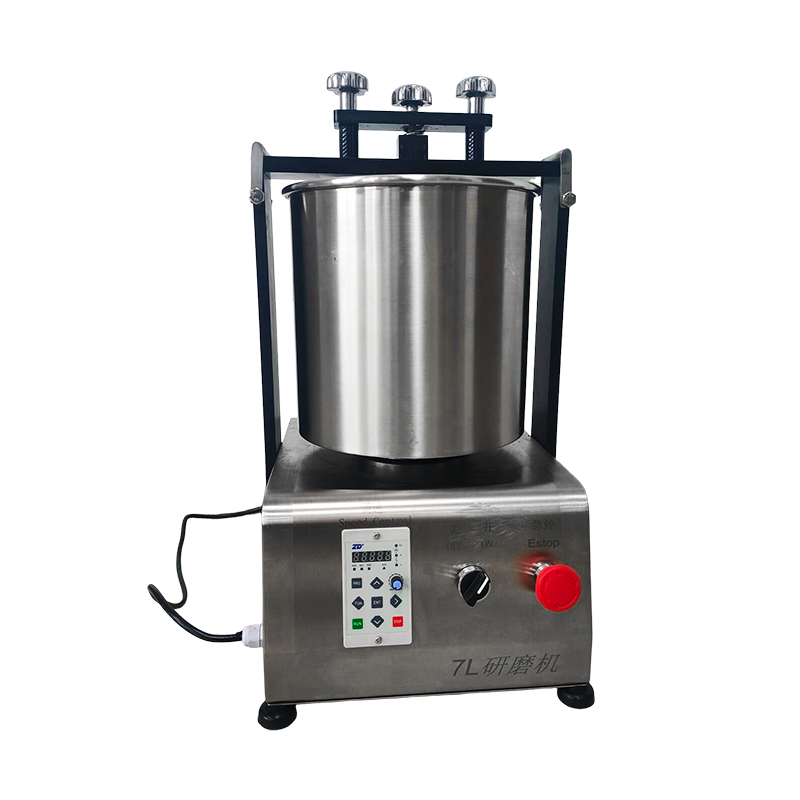
A Maszyna polerska serii PGJ zazwyczaj działa jako ostatni mechaniczny etap przed pakowaniem. Prędkość obrotową bębna, czas przebywania i odstępy dozowania należy dostosować do konkretnego rozmiaru i kształtu produktu, ponieważ zbyt duże lub nieregularne kawałki polerują nierównomiernie, jeśli prędkość bębna jest ustawiona dla mniejszego, bardziej jednolitego przedmiotu.
| Polerowanie Variable | Efekt, jeśli jest za niski | Efekt, jeśli jest za wysoki |
|---|---|---|
| Prędkość obrotowa bębna | Nierównomierny rozkład połysku | Przetarcia powierzchni, odpryski na krawędziach |
| Czas przebywania | Niekompletne tworzenie się filmu | Nadmiar osadu, lepka powierzchnia |
| Polerowanie agent dosage | Matowe, niejednolite wykończenie | Lepkie kawałki zlepiające się ze sobą |
Ten etap pełni także funkcję ogólną sprzęt do powlekania cukierków do wyrobów cukierniczych w panierce innych niż czekolada, w tym orzechów w panierce i produktów w stylu drażetek, ponieważ mechanizm bębna i zasada dozowania są w dużej mierze takie same niezależnie od materiału powłoki.
Porównanie ról sprzętu w skrócie
Poniższa tabela podsumowuje, w jaki sposób każdy typ maszyny pasuje do procesu wykańczania, co jest przydatne przy planowaniu układu linii lub rozwiązywaniu problemów z konkretną wadą.
| Sprzęt | Pozycja w linii | Główne wyjście |
|---|---|---|
| Linia do oblewania czekoladą | Po uformowaniu elementu środkowego, przed tunelem chłodzącym | Jednolite pokrycie powłoki podstawowej |
| Dekorowanie Machine | Po schłodzeniu w tunelu, przed ostatecznym wiązaniem | Wzór, mżawka lub druga warstwa koloru |
| Polerowanie Machine | Ostatni etap przed pakowaniem | Stabilny połysk i ochrona powierzchni |
Podczas układania nowej linii wykończeniowej należy pozostawić regulowany odstęp pomiędzy wyjściem z tunelu chłodzącego a głowicą dekorującą. Produkt, który wyjdzie z tunelu zbyt ciepły, rozleje się pod dyszą dekorującą, natomiast produkt, który zbyt mocno wystygnie, nie przyjmie czysto drugiej warstwy.
Typowe wady powierzchni i ich prawdopodobne źródło
Większość widocznych defektów powłoki można przypisać jednej z niewielkiej liczby zmiennych procesowych. Przeglądanie schematu wady, a nie samej wady, zwykle wskazuje na odpowiedzialny etap.
- Szarawe smugi lub naloty : zwykle związane ze słabą kontrolą temperowania, zanim czekolada dotrze do kurtyny oblewania, lub ze zmianami temperatury podczas przechowywania po zapakowaniu
- Cienkie lub gołe plamy na skorupie : często spowodowane zbyt małą objętością kurtyny w stosunku do prędkości taśmy lub zbyt zimnymi częściami środkowymi przy wejściu do kurtyny
- Faliste lub przerywane linie dekoracyjne : zazwyczaj problem z synchronizacją pomiędzy głowicą dekorującą a prędkością głównego przenośnika
- Matowy lub niejednolity połysk po polerowaniu : często wynika z nierównomiernego dozowania środka polerskiego lub prędkości bębna, która nie jest dostosowana do wielkości produktu
- Produkt skleja się po polerowaniu : zazwyczaj wynik nadmiaru środka polerskiego w połączeniu z niewystarczającym czasem przebywania lub suszenia
Ponieważ te etapy są ze sobą powiązane, defekt pojawiający się na etapie polerowania nie zawsze ma swoje źródło w tym miejscu. Na przykład skorupa, która została lekko podłożona na etapie oblewania, może pozostawić nierówną teksturę powierzchni, której żadna regulacja polerowania nie będzie w pełni skorygowana.
Praktyczne nawyki konserwacji zapewniające stałą wydajność
Urządzenia wykańczające wyposażone są w ruchome pasy, obracające się bębny i stale krążącą w obiegu płynną czekoladę, a wszystkie te elementy wymagają rutynowej uwagi, aby utrzymać stałą jakość w długich seriach produkcyjnych.
- Na koniec każdej zmiany należy oczyścić kurtynę powlekającą i dolny wałek, aby zapobiec gromadzeniu się pozostałości, które z biegiem czasu zmieniają ciężar powłoki
- Co tydzień sprawdzaj napięcie paska w sekcjach oblewania i chłodzenia, ponieważ zwisający pasek zmienia czas przebywania pod kurtyną
- Codziennie sprawdzaj dysze dekoracyjne pod kątem częściowego zablokowania, które jest częstą i często pomijaną przyczyną niespójnych wzorów mżawki
- Kalibruj pompę dozującą środek nabłyszczający według ustalonego harmonogramu, zamiast czekać, aż pojawi się widoczny problem z połyskiem
- Rejestruj odczyty temperatury urządzenia do hartowania, aby można było wykryć stopniowe dryfowanie, zanim wpłynie to na całą partię produkcyjną
Często zadawane pytania
P1: Jaka jest różnica między oblewaniem a panowaniem jako metodami powlekania?
Oblewanie polega na nałożeniu powłoki poprzez przepuszczenie produktu pod opadającą kurtyną płynnej czekolady, co pasuje do kawałków wymagających pełnej, równej skorupy. Płukanie nakłada powłokę cienkimi warstwami, podczas gdy produkt jest obracany w obracającym się bębnie, co jest odpowiednie dla mniejszych kawałków lub zastosowań, w których preferowana jest cieńsza, nadająca się do zbudowania warstwa.
P2: Jaki jest czas dekorowania w stosunku do tunelu chłodzącego?
Dekorację na ogół nakłada się wkrótce po wyjściu powłoki podstawowej z tunelu chłodzącego, podczas gdy powierzchnia jest nadal lekko kleista. Umożliwia to połączenie warstwy dekoracyjnej bez utraty kształtu powłoki bazowej lub rozmazania dekoracji przy kontakcie.
P3: Dlaczego polerowanie czasami zmniejsza połysk, zamiast go poprawiać?
Zwykle dzieje się tak, gdy dawka środka polerskiego jest zbyt duża w stosunku do dostępnego czasu działania, pozostawiając nierówną lub lepką powłokę, a nie gładką. Nieznaczne zmniejszenie dawki lub wydłużenie czasu działania zazwyczaj rozwiązuje problem.
P4: Czy jedna linia może obsługiwać wiele kształtów produktów bez większych zmian?
Wiele linii wykańczających może obsłużyć rozsądny zakres kształtów za pomocą samej regulacji prędkości taśmy i objętości kurtyny. Znaczące zmiany w wielkości lub wadze elementu wymagają jednak zwykle dostosowania prędkości bębna na etapie polerowania i wysokości dyszy również na etapie dekorowania.
P5: Co powoduje zmianę ciężaru powłoki podczas długiej serii produkcyjnej?
Najczęstszą przyczyną jest stopniowy dryf temperatury w zbiorniku czekolady z recyrkulacją, ponieważ lepkość zmienia się wraz z temperaturą nawet w wąskim zakresie. Regularne kontrole temperatury na kurtynie, a nie tylko w zbiorniku do topienia, pomagają wykryć to zjawisko, zanim wpłynie to na wydajność.