

W jaki sposób przemysłowe urządzenia do oblewania czekoladą poprawiają konsystencję powłoki?
Rola urządzeń do oblewania w nowoczesnych liniach cukierniczych
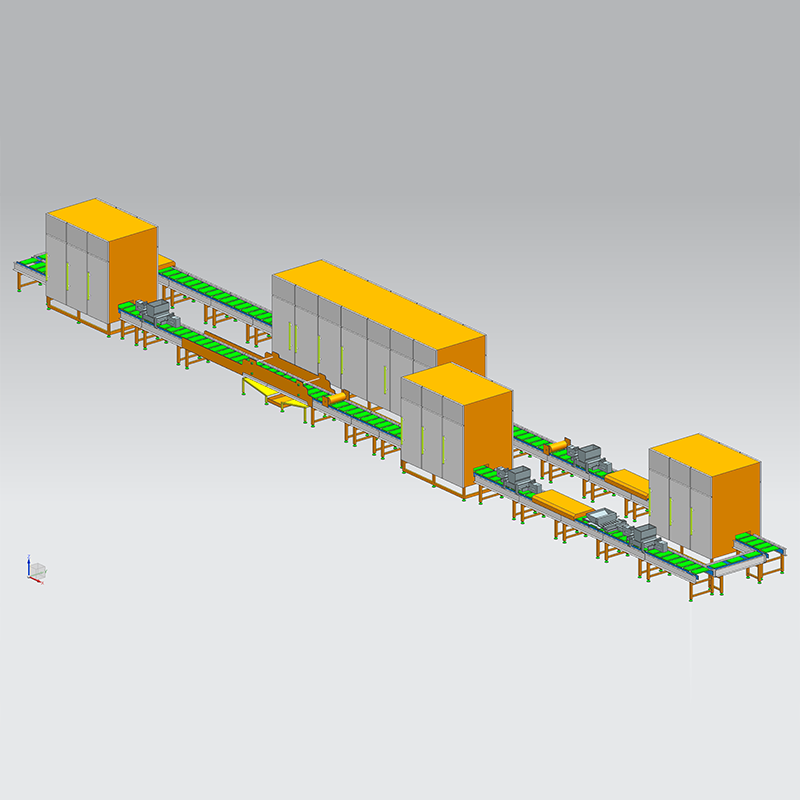
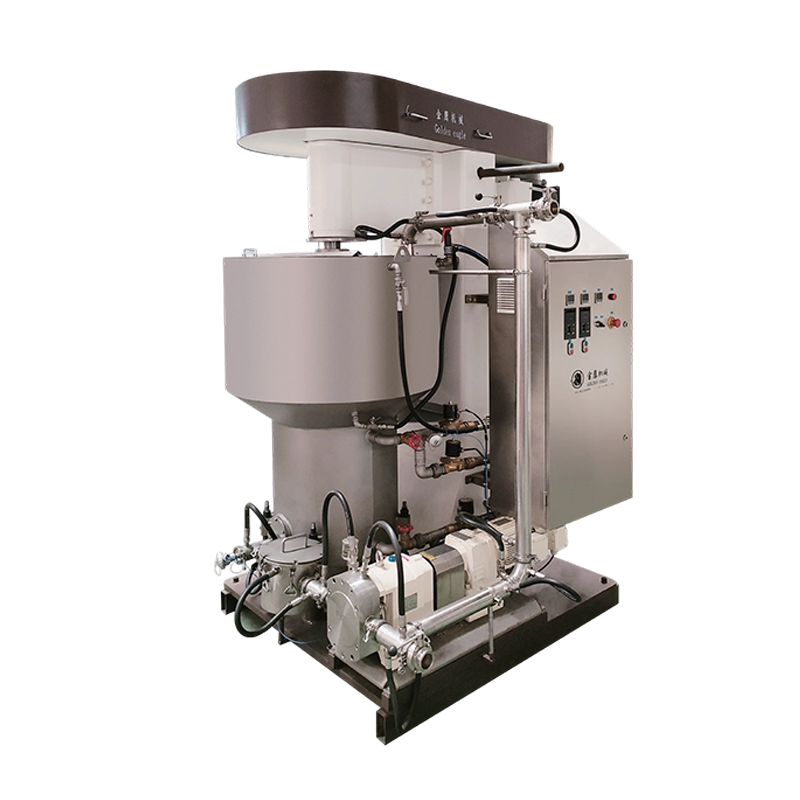
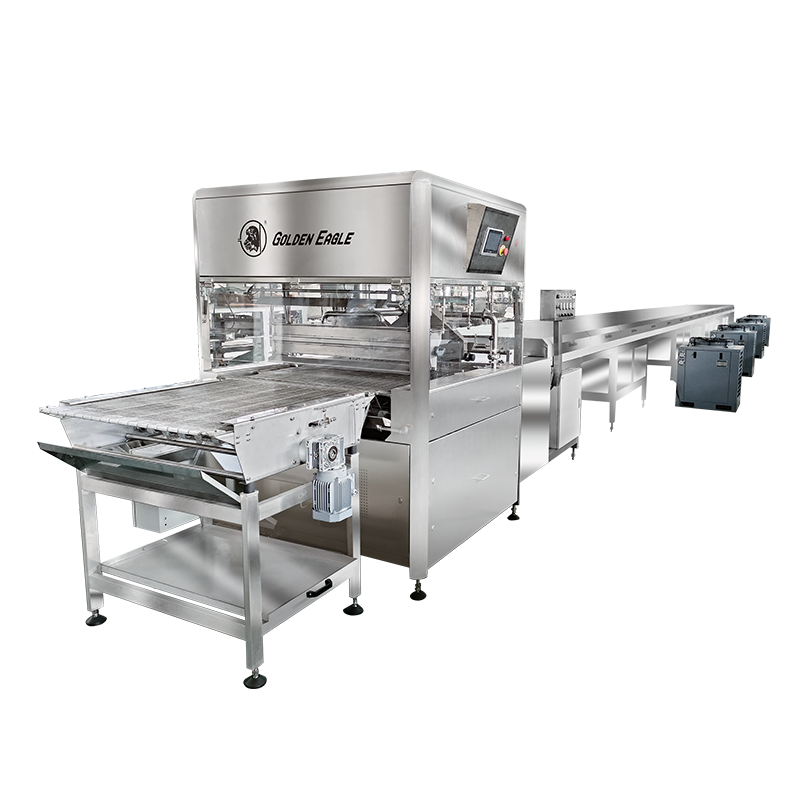
Stała warstwa czekolady jest jednym z najtrudniejszych problemów w produkcji wyrobów cukierniczych. Ciastko, wafelek, kępka orzechów lub środek cukierka, który przechodzi ręcznie przez wannę, zbiera nierówne warstwy, pęcherze powietrzne i ślady kropli, które natychmiast pojawiają się na półce detalicznej. To jest dokładnie ten problem, który A linia do oblewania czekoladą został zaprojektowany tak, aby rozwiązać. Zamiast zanurzać produkty pojedynczo, oblewarka przenosi produkty na ruchomym pasie siatkowym przez kurtynę temperowanej czekolady, nakłada kontrolowaną dolną warstwę, a następnie usuwa nadmiar powłoki za pomocą skalibrowanych noży powietrznych, zanim produkt trafi do tunelu chłodzącego.
Rozstaw produktów na pasie podającym, natężenie przepływu kurtyny i ciśnienie noża powietrznego oddziałują na siebie, dlatego też zakład, który po prostu kupuje największą dostępną maszynę bez dopasowania tych ustawień do rzeczywistego produktu, często kończy się gorszą spójnością niż mniejsza, prawidłowo określona linia.
Menedżerowie zakładów oceniający nowe możliwości powlekania rzadko podejmują decyzję o automatyzacji, ale o tym, która konfiguracja sprzętu do powlekania pasuje do asortymentu produktów, docelowej wydajności i już istniejącego układu hali. W tym artykule opisano, jak sprzęt do powlekania działa mechanicznie, jak zazwyczaj wyglądają dane dotyczące wydajności w różnych skalach działania oraz jak porównać powlekanie automatyczne z metodami ręcznymi lub półautomatycznymi, wykorzystując mierzalne kryteria, a nie twierdzenia marketingowe. Omówiono także wzorce usterek, które pojawiają się najczęściej, gdy linia jest nieprawidłowo skonfigurowana, a także nawyki konserwacyjne, dzięki którym system działa w granicach tolerancji przez lata ciągłej pracy, a nie miesiące.
Producenci wyrobów cukierniczych, piekarniczych i przekąsek podchodzą do tego sprzętu z różnych punktów wyjścia. Piekarnia, która dodaje etap powlekania do istniejącej linii wafli lub ciastek, zwykle modernizuje oblewarkę do podłogi o stałej długości, podczas gdy producent słodyczy budujący nowy zakład ma większą swobodę w doborze rozmiaru tunelu chłodzącego i zbiornika w oparciu o długoterminowe docelowe poziomy objętości. Obie grupy odnoszą korzyści z przepracowania tego samego zestawu podstaw mechanicznych przed porównaniem konkretnych modeli.
Jak przemysłowa maszyna do oblewania czekoladą przetwarza produkt
Na poziomie funkcjonalnym sprzęt do oblewania wykonuje po kolei cztery odrębne operacje, a każdy etap ma swoje własne wymagania dotyczące tolerancji. Zrozumienie tej sekwencji ma znaczenie, ponieważ wąskie gardło lub niewspółosiowość na dowolnym etapie ujawni się jako wada trzy kroki później, często utrudniając śledzenie pierwotnej przyczyny na gotowym produkcie.
Na etapie podawania produkt umieszczany jest na taśmie z siatki drucianej w stałych odstępach, co ma kluczowe znaczenie, ponieważ nierówne odstępy powodują później, że czekolada gromadzi się pomiędzy produktami lub pozostawia luki w pokryciu. Podkład wstępny, jeśli jest zamontowany, nakłada cienką warstwę bazową, dzięki czemu produkt nie przykleja się do siatki, dzięki czemu końcowa warstwa ma czysty, uszczelniony spód, a nie wzór o teksturze siatkowej. Następnie główna głowica oblewania zrzuca ciągłą kurtynę temperowanej czekolady na poruszający się produkt, całkowicie zanurzając górę i boki. Noże powietrzne umieszczone bezpośrednio za kurtyną usuwają nadmiar czekolady, kierując skalibrowane ciśnienie powietrza na szerokość taśmy, co w znacznie większym stopniu niż sama kurtyna decyduje o ostatecznej wadze i równości powłoki. Na koniec powlekany produkt przechodzi przez wielostrefowy tunel chłodzący, w którym temperatura jest stopniowo obniżana, aby zachować połysk i pękać, nie powodując wykwitów.
Podstawowe komponenty decydujące o jakości powłoki
Każdy Linia do oblewania czekoladą serii SJP i porównywalne systemy przemysłowe mają ten sam zestaw podsystemów, ale jakość wykonania i precyzja sterowania każdego podsystemu oddziela linię o wąskich tolerancjach od linii zmieniającej się w ciągu jednej zmiany.
| Komponent | Funkcja podstawowa | Typowy wpływ tolerancji |
|---|---|---|
| Jednostka odpuszczania | Utrzymuje strukturę krystaliczną masy czekoladowej | Plus minus 0,5 stopnia stabilności |
| Głowa kurtyny | Zapewnia równomierny przepływ powłoki na całej szerokości taśmy | Różnica masy między pasami poniżej 3 procent |
| Zespół noża powietrznego | Przycina nadmiar powłoki do docelowej grubości | Regulacja ciężaru powłoki w małych krokach |
| Napęd pasowy siatkowy | Transportuje produkt ze stałą, zsynchronizowaną prędkością | Różnica prędkości poniżej 1 procent |
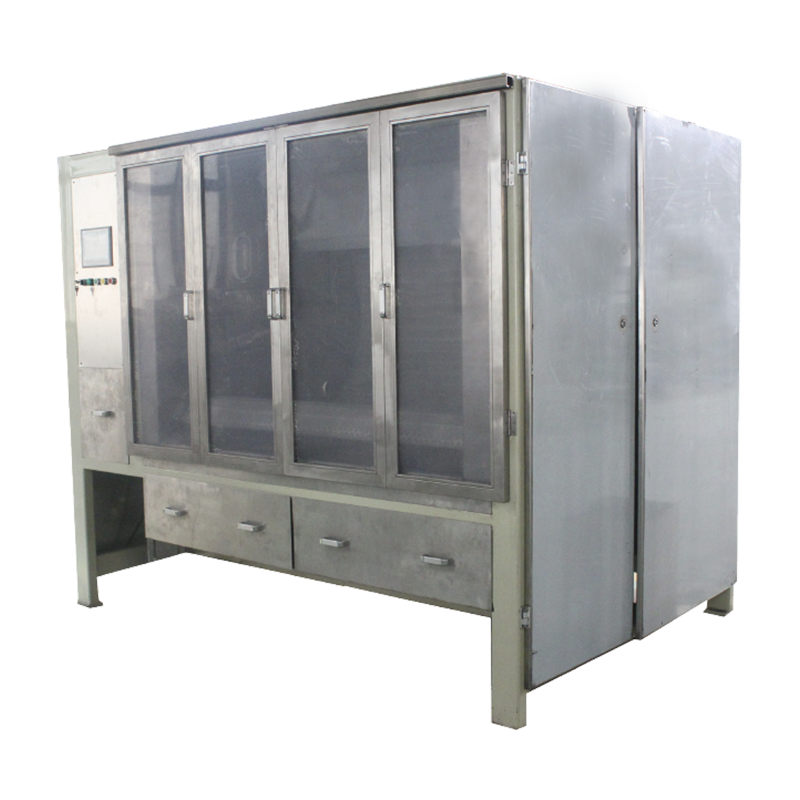
| Chłodzenie tunnel | Utrwala powłokę bez powodowania nalotu tłuszczu | Wielostrefowa kontrola gradientu |
| Dolna pompa obiegowa | Zwraca nadmiar czekolady do zbiornika | Zapobiega gromadzeniu się i dryftowi lepkości |
Jednostka hartująca zasługuje na szczególną uwagę, ponieważ jest to pojedynczy element najbardziej odpowiedzialny za wygląd gotowego produktu. Czekolada, która jest niedostatecznie hartowana, zastyga, ma matową, smugowatą powierzchnię i jest podatna na wykwity w ciągu kilku dni od zapakowania, natomiast czekolada przegrzana może zbyt szybko stwardnieć wewnątrz samej oblewarki, zatykając głowicę kurtyny. Systemy ze sprzężeniem zwrotnym temperatury w pętli zamkniętej w zbiornikach do topienia, odpuszczania i przechowywania utrzymują węższy zakres roboczy niż systemy opierające się na ręcznych kontrolach termostatu.
Testy wydajności w konfiguracjach liniowych
Wydajność linii jest zwykle określana na podstawie szerokości i prędkości taśmy, ale z operacyjnego punktu widzenia liczy się wydajność powlekania na godzinę, ponieważ to ona decyduje o tym, czy maszyna do oblewania dotrzymuje kroku poprzedzającemu składowi lub linii pieczenia. Poniższy wykres przedstawia powszechnie podawane zakresy przepustowości w czterech typowych klasach szerokości taśm stosowanych w powlekaniu wyrobów cukierniczych i piekarniczych.
Wartości te zmieniają się w zależności od gęstości produktu, docelowej masy powłoki oraz tego, czy linia przebiega przed dolnym przejściem, dlatego należy je traktować jako zakresy planowania, a nie wartości gwarantowane dla konkretnego produktu. Instalacja pokrywająca lekką płytkę będzie znajdować się w górnej części zakresu, podczas gdy gęste skupisko orzechów o większej docelowej masie powłoki będzie działać wolniej na tym samym sprzęcie.
Precyzja kontroli temperatury w cyklu produkcyjnym
Jednym z częściej pomijanych wskaźników wydajności jest to, jak mocno linia utrzymuje temperaturę czekolady, pracując nieprzerwanie przez ośmiogodzinną zmianę. Duże wahania temperatury podczas długich serii są częstym źródłem sporadycznych problemów z połyskiem i wykwitami, które są trudne do zdiagnozowania, ponieważ nie pojawiają się w każdej partii.
Systemy z zamkniętą pętlą, które w sposób ciągły pobierają próbki temperatury kąpieli i regulują elementy grzejne w małych krokach, charakteryzują się znacznie węższym pasmem niż linie opierające się na okresowych kontrolach ręcznych. Ma to największe znaczenie w przypadku dłuższych serii, ponieważ linia, która przesuwa się nawet o półtora stopnia w ciągu kilku godzin, może spowodować zmianę temperatury produktu z odpowiednio odpuszczonego do wyraźnie odpuszczonego, bez żadnego widocznego punktu zadziałania.
Uwaga operacyjna: Rejestry temperatur pobierane oddzielnie z jednostki hartowniczej i kąpieli powlekającej są bardziej przydatne do rozwiązywania problemów niż pojedynczy łączny odczyt, ponieważ dwie strefy mogą dryfować niezależnie, gdy pompa recyrkulacyjna jest zbyt mała w stosunku do objętości zbiornika.
Linia do oblewania a powlekanie ręczne: porównanie strukturalne
Producenci przechodzący ze zbiorników zanurzanych ręcznie lub małych zbiorników wsadowych na linię ciągłą zazwyczaj biorą pod uwagę pięć czynników praktycznych, a nie pojedynczy koszt. Poniższe porównanie radarowe porównuje zautomatyzowane urządzenia do powlekania z ręcznym powlekaniem w skali względnej, w oparciu o powszechnie zgłaszane wyniki operacyjne.
Wzorzec, który stale się pojawia, jest taki, że ręczne powlekanie zachowuje przewagę jedynie przy niskim koszcie początkowym i, w przypadku bardzo małych partii lub wysoce spersonalizowanych elementów, elastyczności konfiguracji. Na każdej innej osi, włączając w to stałą grubość powłoki i objętość, jaką pojedynczy operator może przetworzyć w ciągu godziny, zautomatyzowane urządzenia uzyskują znacznie lepsze wyniki. Z tego powodu ręczne zanurzanie ma tendencję do utrzymywania się w zastosowaniach rzemieślniczych lub przy bardzo małych ilościach, podczas gdy w każdym zakładzie produkującym więcej niż kilkaset kilogramów na zmianę zazwyczaj stwierdza się, że sam koszt pracy i wskaźnik defektów uzasadniają utworzenie linii. Różnica pogłębia się jeszcze bardziej, gdy uwzględni się koszty pakowania i przeróbek, ponieważ niespójne ręczne powlekanie zwykle generuje większą liczbę artykułów, które muszą zostać poddane ponownej obróbce lub obniżonej jakości, zanim trafią do opakowań detalicznych.
Dopasowanie specyfikacji sprzętu do Twojej linii produktów
Wybór pomiędzy konfiguracjami oblewarki sprowadza się do dopasowania kilku specyfikacji do rzeczywistego powlekanego produktu, a nie po prostu wyboru największej dostępnej maszyny. Na ostateczną decyzję największy wpływ mają następujące czynniki.
- Szerokość taśmy w stosunku do powierzchni produktu i wymaganego odstępu między pasami, aby uniknąć mostkowania czekolady pomiędzy produktami
- To, czy potrzebny jest dolny element wstępny, zależy od tego, czy w przeciwnym razie produkt przykleiłby się do gołego paska siatkowego
- Długość tunelu chłodzącego w stosunku do prędkości taśmy, ponieważ tunele o niewymiarowych wymiarach pozostawiają produkt tylko częściowo stwardniały na wyjściu
- Pojemność zbiornika i dobór pompy recyrkulacyjnej w stosunku do dziennej wielkości produkcji
- Dostępna długość podłogi, ponieważ linie oblewania ze zintegrowanymi tunelami chłodzącymi mogą pracować znacznie dłużej niż sama głowica oblewania
Zakłady wytwarzające produkty różnych typów na tej samej linii powinny również rozważyć, jak szybko można regulować ciężar powłoki i prędkość taśmy pomiędzy przebiegami, ponieważ częste zmiany na linii zbudowanej dla jednego stałego ustawienia powodują przestoje, które pogarszają przewagę w zakresie przepustowości, dla której sprzęt został zakupiony.
Warto także zaplanować przyszły wzrost wolumenu, a nie dobierać wielkość wyłącznie do bieżącej produkcji. Dodanie drugiej oblewarki później, gdy podczas pierwotnej instalacji nie uwzględniono powierzchni podłogi i przyłączy mediów, jest zazwyczaj znacznie bardziej uciążliwe i kosztowne niż określenie nieco większego zbiornika lub modułowej sekcji tunelu z przodu. Przegląd wymagań dotyczących mediów, w tym wydajności sprężonego powietrza dla noży powietrznych i obciążenia chłodniczego tunelu chłodzącego, wraz ze specyfikacją mechaniczną, pozwala uniknąć typowej luki, w której sama maszyna do oblewania jest prawidłowo dobrana, ale infrastruktura towarzysząca nie jest.
Praktyki konserwacyjne wydłużające żywotność
Sprzęt do oblewania pracuje w sposób ciągły z produktem spożywczym, który twardnieje w kontakcie z chłodnymi powierzchniami, co oznacza, że procedury konserwacji różnią się nieco od maszyn produkcyjnych ogólnego przeznaczenia. Najczęstszą przyczyną nieplanowanych przestojów są trzy obszary.
| Obszar konserwacji | Zalecana częstotliwość | Tryb awarii w przypadku pominięcia |
|---|---|---|
| Czyszczenie i napinanie paska siatkowego | Codziennie lub co tydzień | Czekolada buildup causing belt tracking issues |
| Kontrola dyszy noża powietrznego | Co tydzień | Nierówny ciężar powłoki na całej szerokości taśmy |
| Hartowanie odkamieniania zbiornika | Miesięcznie | Zmniejszony transfer ciepła i dryft temperaturowy |
| Chłodzenie tunnel coil check | Kwartalnie | Niewystarczający czas utwardzania prowadzący do miękkiego produktu na wyjściu |
Harmonogram czyszczenia ma większe znaczenie w przypadku czekolady niż w przypadku wielu innych środków powlekających, ponieważ pozostałości produktu pozostawione w zbiorniku na noc będą ponownie krystalizować z inną strukturą tłuszczu niż świeżo temperowana czekolada, a ponowne wprowadzenie go do kąpieli następnego ranka bez odpowiedniego ponownego temperowania jest częstą, możliwą do uniknięcia przyczyną wykwitów powierzchniowych w pierwszych partiach nowej zmiany.
Prowadzenie pisemnego dziennika kontroli dysz, kontroli naprężenia paska i dat odkamieniania zbiornika również znacznie ułatwia wykrycie powolnego spadku wydajności, zanim nastąpi całkowite zatrzymanie. Wiele nieplanowanych przestojów w sprzęcie do powlekania ma swój początek w interwale konserwacyjnym, który został raz pominięty i nigdy nie nadrobiony, a nie w nagłej awarii komponentu, dlatego prosta, powtarzalna lista kontrolna zwykle zapewnia większy zwrot niż jakikolwiek pojedynczy element sprzętu diagnostycznego.
Kategorie produktów, które odnoszą największe korzyści z oblewania
Nie każdy powlekany produkt wymaga pełnej linii ciągłej, ale szeroki zakres kategorii osiąga próg objętości, w którym sprzęt do oblewania staje się bardziej praktycznym wyborem niż ręczne zanurzanie lub panoramowanie. Poniższe kategorie są najczęstszymi kandydatami na dedykowaną oblewarkę.
- Wafle, ciastka i ciastka, których równomierne uszczelnienie na spodzie zapobiega pozostawaniu niepowlekanego spodu lub przyklejaniu się do gołego paska siatkowego
- Grona orzechów i batoniki muesli, które wymagają większej masy powłoki i korzystają z precyzyjnego sterowania nożem powietrznym, aby uniknąć gromadzenia się wokół nieregularnych kształtów
- Suszone owoce i kawałki mieszanek szlakowych, w przypadku których niewielki rozmiar powoduje, że ręczne zanurzanie jest pracochłonne w stosunku do wydajności
- Batony lodowe i mrożone nowości, które wymagają szybkiego przejścia kurtyny, zanim produkt zmięknie na pasku
- Centra cukierków i praliny, w przypadku których stała grubość skorupy wpływa zarówno na wygląd, jak i stabilność przechowywania
Każda z tych kategorii stawia inne wymagania tym samym podstawowym podsystemom. Na przykład w przypadku linii mrożonych nowości priorytetem jest prędkość kurtyny i krótki czas wiązania w stosunku do pojemności zbiornika, podczas gdy w przypadku linii klastrów orzechów priorytetem jest zasięg noży powietrznych, ponieważ same produkty są nieregularne i gęste. Sprawdzenie, do której kategorii należy obiekt, przed określeniem szerokości taśmy lub długości tunelu, pozwala utrzymać dyskusję na temat rozmiaru sprzętu w oparciu o rzeczywisty produkt, a nie o dane ogólnego przeznaczenia.
Typowe wady powłok i ich przyczyny
Większość problemów z jakością, które mają swój początek w sprzęcie do oblewania, ma niewielką liczbę powtarzających się wzorców. Rozpoznanie, który podsystem jest odpowiedzialny za daną usterkę, znacznie skraca czas rozwiązywania problemów, ponieważ w przeciwnym razie operatorzy mają tendencję do dostosowywania najpierw niewłaściwego sterowania.
| Wada | Prawdopodobna przyczyna | Podsystem do sprawdzenia |
|---|---|---|
| Nierówna grubość powłoki na całej szerokości taśmy | Nieprawidłowo ustawione lub częściowo zablokowane dysze noży powietrznych | Zespół noża powietrznego |
| Matowe lub smugowate wykończenie powierzchni | Czekolada out of temper before reaching the curtain | Jednostka odpuszczania |
| Goła lub odsłonięta podstawa na gotowym produkcie | Brakujące lub źle ustawione podanie przed dołem | Przed dołem |
| Produkt skleja się na wyjściu | Niewystarczający czas przebywania w tunelu chłodzącym | Chłodzenie tunnel length or belt speed |
| Czekolada pooling around product base | Nadmierny przepływ w kurtynie w stosunku do ciśnienia noża powietrznego | Głowa kurtyny and air knife balance |
Ponieważ defekty te często pojawiają się sporadycznie, a nie na każdym urządzeniu, śledzenie, która zmiana, typ produktu lub stan otoczenia koreluje z problemem, jest zwykle bardziej produktywne niż reaktywne dostosowywanie maszyny po pojedynczej oznaczonej partii. W szczególności wilgotność otoczenia i temperatura instalacji mogą zmienić wydajność tunelu chłodniczego, nawet jeśli wszystkie ustawienia wewnętrzne pozostają takie same, dlatego też niektóre zakłady rejestrują warunki panujące w pomieszczeniu wraz z kontrolami jakości produktu podczas sezonowych zmian.
Często zadawane pytania
P1: Jaka jest różnica między oblewarką a maszyną zanurzeniową?
Maszyna do zanurzania zazwyczaj zanurza poszczególne produkty w statycznej lub lekko mieszanej kąpieli czekoladowej, podczas gdy olewarka to system ciągły, w którym produkt przemieszcza się pod zasłoną czekolady na siatkowym pasku, po czym następuje przycinanie nożem powietrznym i dedykowany tunel chłodzący. Oblewarki są przeznaczone do ciągłej produkcji na dużą skalę, natomiast urządzenia do zanurzania nadają się do mniejszych lub bardziej rzemieślniczych serii.
P2: W jaki sposób kontrolowana jest grubość powłoki na linii oblewania?
Grubość powłoki jest ustalana przede wszystkim przez ciśnienie i kąt noża powietrznego, a nie przez sam przepływ kurtyny. Kurtyna nakłada cały nadmiar warstwy, a noże powietrzne zdmuchują nadmiar, pozostawiając docelową grubość, którą zazwyczaj można precyzyjnie dostroić w małych krokach, aby dopasować ją do wymagań dotyczących masy produktu.
P3: Co powoduje wykwity czekolady na powlekanych produktach?
Bloom jest najczęściej spowodowany niewłaściwym temperowaniem, wahaniami temperatury podczas chłodzenia lub przechowywaniem gotowego produktu po zapakowaniu w zmiennych warunkach ciepłych i chłodnych. Występuje w postaci matowej, szarej lub białej warstwy na powierzchni i choć nie stanowi problemu związanego z bezpieczeństwem żywności, jest traktowany jako wada jakościowa, ponieważ wpływa na wygląd i teksturę.
P4: Czy jedna linia do oblewania może obsługiwać wiele rodzajów produktów?
Większość linii może przetwarzać produkty o różnych kształtach i rozmiarach w granicach szerokości taśmy i długości tunelu chłodzącego, pod warunkiem, że ciężar powłoki, prędkość taśmy i ustawienia przed dnem są regulowane pomiędzy przebiegami. Obiekty oferujące bardzo zróżnicowany asortyment produktów powinny potwierdzić czas zmiany przed wybraniem konkretnej konfiguracji.
P5: Jak długi musi być tunel chłodzący?
Wymagania dotyczące długości tunelu zależą od prędkości taśmy i docelowej masy powłoki, ponieważ grubsze powłoki i większa prędkość taśmy wydłużają czas potrzebny do całkowitego stwardnienia czekolady, zanim produkt dotrze na wylot. Jest to zwykle obliczane na podstawie kombinacji potrzebnego czasu przebywania i prędkości taśmy roboczej określonej linii.