

Podstawy linii przetwarzania tabliczek czekolady Snicker
Co to jest linia do przetwarzania tabliczek czekolady Snicker?
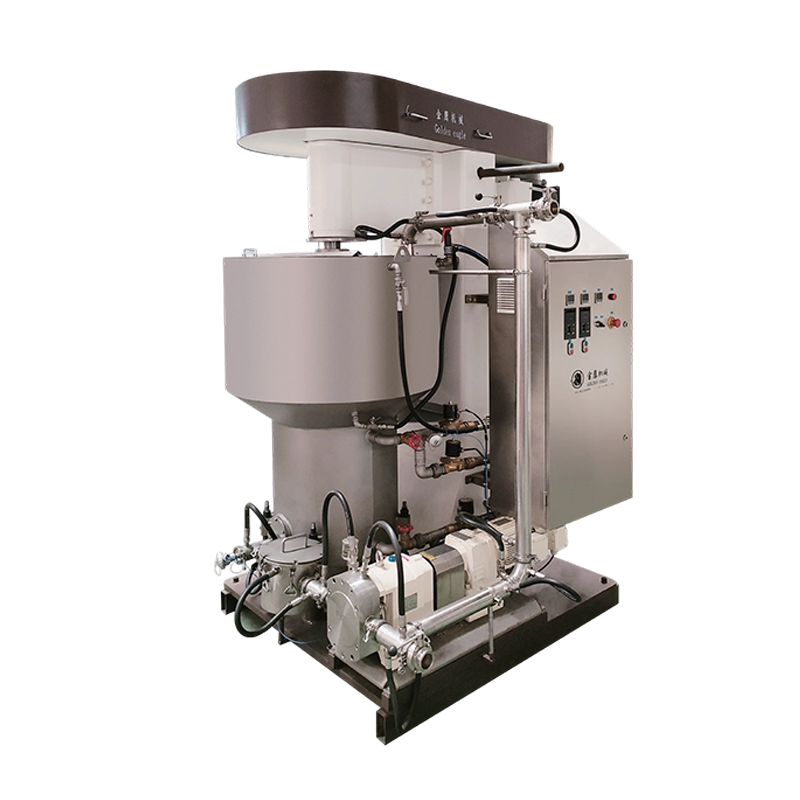
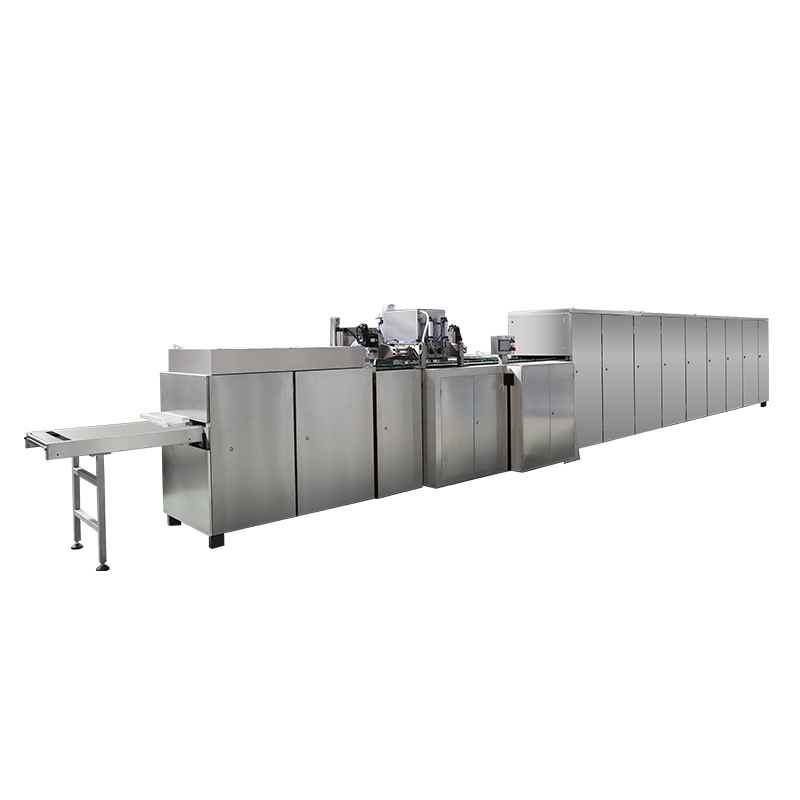
A Linia do przetwarzania tabliczek czekolady Snicker to zintegrowany zestaw urządzeń do produkcji żywności, przeznaczony do produkcji warstwowych batoników czekoladowych na dużą skalę. Podstawowy wniosek jest prosty: kompletna i dobrze skonfigurowana linia produkcyjna Snicker może osiągnąć wydajność 150–600 kg/godz. , w zależności od klasy sprzętu, poziomu automatyzacji i specyfikacji produktu. To sprawia, że jest to jeden z najbardziej wydajnych formatów do produkcji batoników czekoladowych na dużą skalę.
Linia zazwyczaj obsługuje każdy etap, od gotowania nugatu i przygotowania karmelu po nakładanie orzeszków ziemnych, oblewanie czekoladą, chłodzenie, krojenie i końcowe pakowanie – a wszystko to w ciągłym, zautomatyzowanym przepływie. Zrozumienie działania każdego modułu pomaga producentom zoptymalizować wydajność, zmniejszyć ilość odpadów i utrzymać stałą jakość produktu.
Podstawowe etapy przetwarzania na linii produkcyjnej Snicker
Standard Linia produkcyjna Snickera przebiega według logicznej sekwencji etapów przetwarzania. Każdy etap przyczynia się do integralności strukturalnej i jakości sensorycznej końcowego batonu.
Etap 1 – Przygotowanie i formowanie nugatu
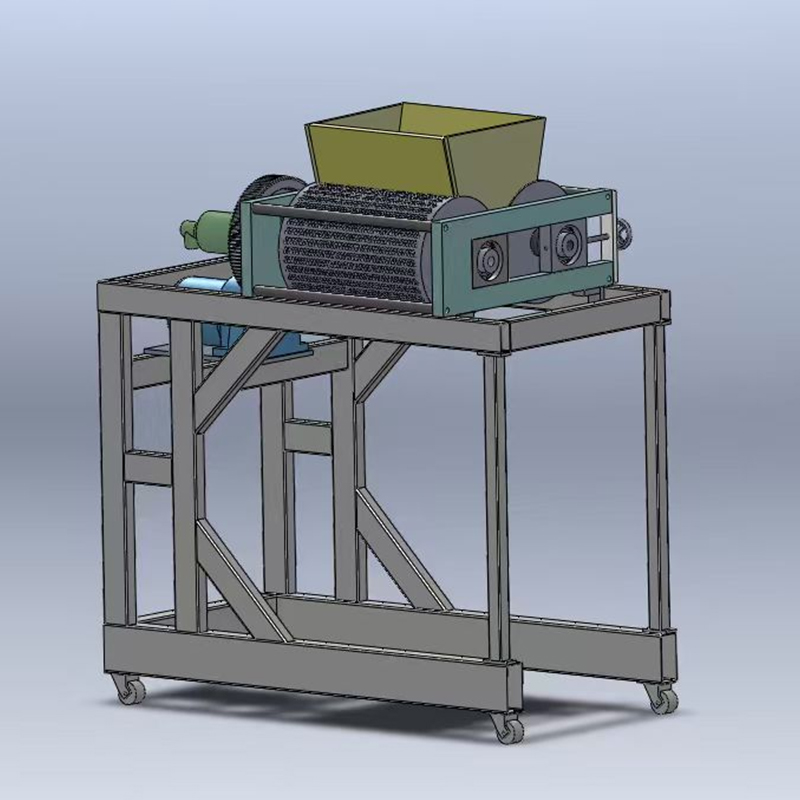
Warstwa podstawowa batonika typu Snicker to nugat, wytwarzany przez zmieszanie napowietrzonego syropu cukrowego, glukozy, białka jaja i tłuszczu w mieszalniku ciągłym lub okresowym. Nugat jest następnie odkładany na przenośnik taśmowy lub do formy kęsiskowej, gdzie jest dociskany do a jednolita grubość, zwykle od 10 do 20 mm . Spójna tekstura na tym etapie ma kluczowe znaczenie dla dokładności cięcia w dalszej części procesu.
Etap 2 – Gotowanie i układanie karmelu
Karmel jest przygotowywany w urządzeniu do ciągłego gotowania karmelu, które łączy cukier, syrop glukozowy, śmietanę lub tłuszcz i emulgatory w kontrolowanej temperaturze. Ugotowany karmel osadza się na warstwie nugatu, wciąż będąc giętkim. Temperatura karmelu podczas osadzania zwykle utrzymuje się w zakresie 60–75°C aby zapewnić odpowiednią przyczepność bez deformowania znajdującego się poniżej nugatu.
Etap 3 – Aplikacja orzeszków ziemnych
Orzeszki ziemne w całości lub w połowie prażone rozprowadzamy równomiernie na powierzchni karmelu za pomocą podajnika wibracyjnego lub aplikatora rolkowego. Delikatny wałek dociskający sprawia, że orzeszki ziemne wtapiają się w warstwę karmelu. Jednorodność pokrycia orzeszkami ziemnymi bezpośrednio wpływa na spójność wizualną i dokładność ważenia w gotowym barze.
Etap 4 – Chłodzenie i cięcie płyty
Zmontowana płyta — składająca się z nugatu, karmelu i orzeszków ziemnych — przechodzi przez tunel chłodzący, w którym temperatura jest obniżana do poniżej 18°C . To usztywnia konstrukcję przed cięciem. Następnie przecinarka obrotowa lub drutowa dzieli płytę na pojedyncze kawałki wielkości pręta przy minimalnych stratach produktu.
Etap 5 – Oblewanie czekoladą
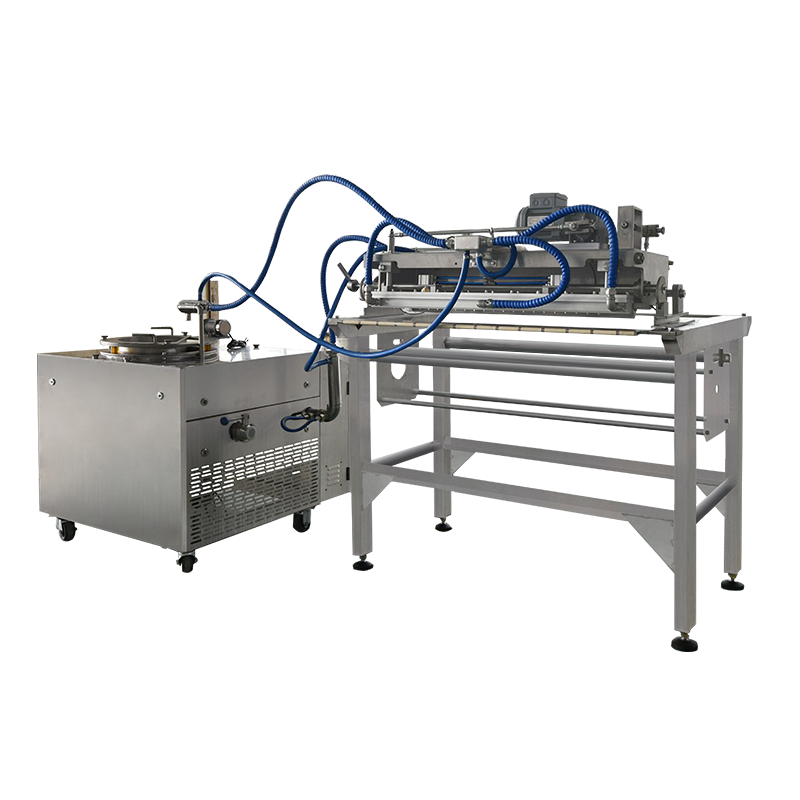
Poszczególne batony przechodzą przez maszynę do oblewania czekoladą, w której temperowana czekolada (zwykle o temp 29–32°C dla wariantów ciemnych lub mlecznych) równomiernie pokrywa wszystkie powierzchnie. Dmuchawa powietrza usuwa nadmiar czekolady z dna, a stół wibracyjny wygładza powłokę powierzchniową, zanim sztabki trafią do końcowego tunelu chłodzącego.
Etap 6 – Końcowe chłodzenie i pakowanie
Po oblewaniu batony przemieszczają się przez tunel chłodniczy o godz 8–14°C przez kilka minut, aby czekoladowa skorupka zastygła. Całkowicie stwardniałe pręty są następnie przenoszone do zautomatyzowanych maszyn do pakowania w folię przepływową lub w poduszki, co kończy cykl produkcyjny.
Kluczowe wyposażenie linii przetwarzania batonów czekoladowych Snicker
Każdy etap przetwarzania wymaga specjalistycznego sprzętu. Poniżej znajduje się przegląd głównych komponentów maszyn i ich ról funkcjonalnych:
| Sprzęt | Funkcja | Kluczowy parametr |
|---|---|---|
| Mikser i poprzednik do nugatu | Napowietrza i modeluje nugatową warstwę bazową | Wydajność: 100–500 kg/h |
| Kuchenka Karmelowa | Gotuje i osadza karmel w kontrolowanej temperaturze | Temperatura: 60–75°C |
| Podajnik/aplikator orzeszków ziemnych | Równomiernie rozprowadza orzeszki ziemne na karmelu | Równomierność pokrycia ±3% |
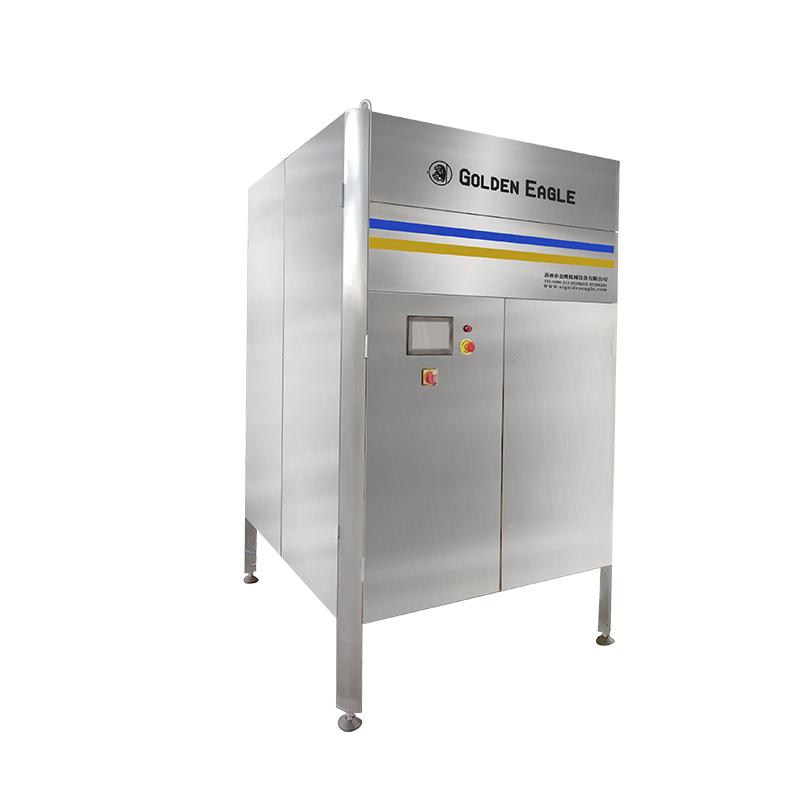
| Tunel chłodzący płyty | Utwardza płytę warstwową do cięcia | Temperatura tunelu: 10–18°C |
| Obrotowy / przecinak do drutu | Tnie płytę na pojedyncze pręty | Prędkość cięcia: do 120 cięć/min |
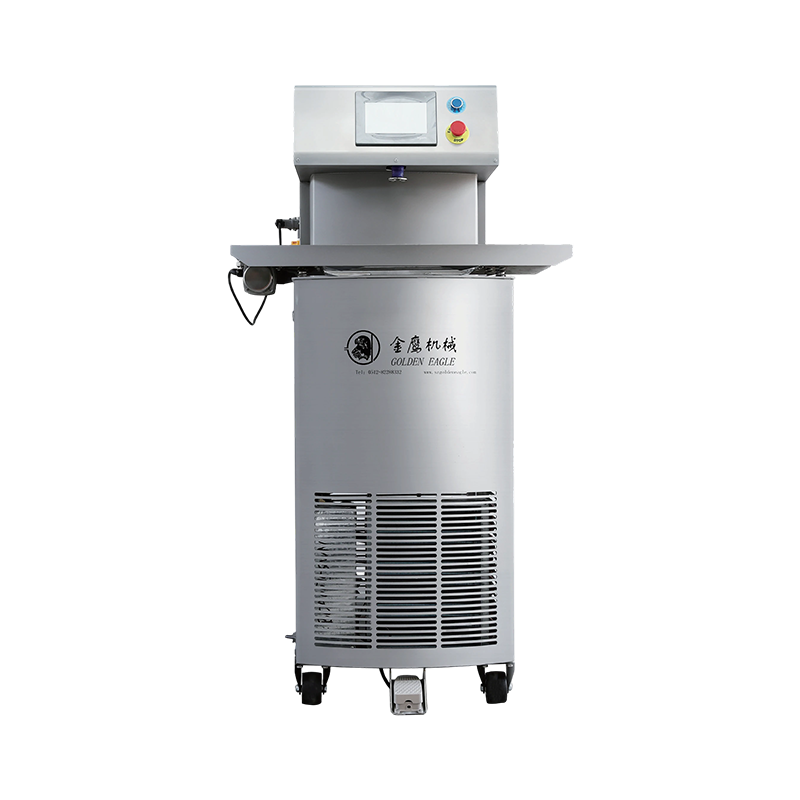
| Oblewacz czekolady | Oblewamy batony temperowaną czekoladą | Temperatura czekolady: 29–32°C |
| Końcowy tunel chłodzący | Ustawia powłokę czekoladową | Temperatura tunelu: 8–14°C |
| Owijarka przepływowa / maszyna pakująca | Indywidualnie owija gotowe pręty | Prędkość: do 600 barów/min |
Poziomy automatyzacji i zdolność produkcyjna
Nowoczesne linie do przetwarzania batonów czekoladowych Snicker są dostępne w trzech ogólnych poziomach automatyzacji, każdy dostosowany do innej skali produkcji i poziomu inwestycji:
- Linie półautomatyczne: Wydajność 150–250 kg/h; wymagają ręcznego podawania i monitorowania na kilku stacjach; niższa inwestycja początkowa.
- W pełni automatyczne linie: Wydajność 300–600 kg/h; Sterowanie PLC przy minimalnej interwencji operatora; nadaje się do produkcji komercyjnej na dużą skalę.
- Elastyczne linie wieloproduktowe: Regulowane formy, depozytory i szerokości cięcia umożliwiają produkcję różnych formatów batonów (np. mini-batonów, king size) na tej samej linii z szybką zmianą — zazwyczaj poniżej 30 minut na zmianę formatu .
Dla producenta średniej wielkości, którego celem jest produkcja 500 000–1 000 000 batonów dziennie, w pełni zautomatyzowana linia pracująca z szybkością 400 kg/h i średnią masą batonów 50 g wyprodukowałaby około 8 000 barów na godzinę lub 192 000 barów na 24-godzinną zmianę .
Krytyczne punkty kontroli jakości na linii
Utrzymanie stałej jakości batonów wymaga aktywnej kontroli w kilku punktach kontrolnych na całej linii produkcyjnej Snicker:
- Monitorowanie tekstury i gęstości nugatu za pomocą wiskozymetrów wbudowanych lub ręcznego pobierania próbek co 30 minut.
- Kontrola zawartości wilgoci w karmelu po ugotowaniu — wilgotność docelowa: 8–12% — w celu zapewnienia właściwej ciągliwej tekstury.
- Weryfikacja masy pręta za pomocą wag kontrolnych bezpośrednio po cięciu; typowa tolerancja jest ±1,5 g na batonik .
- Grubość powłoki czekoladowej mierzona metodą rentgenowską lub przez porównanie masy przed i po oblewaniu.
- Stanowiska kontroli wizualnej (ręcznej lub za pomocą kamery) przed pakowaniem w celu wykrycia prętów z brakującą powłoką, szczelinami orzeszków ziemnych lub niespójnościami wymiarowymi.
Względy projektowe dotyczące higieny i bezpieczeństwa żywności
Projekt przeznaczony do kontaktu z żywnością nie podlega negocjacjom w przypadku linii do przetwarzania tabliczek czekolady. Kluczowe zasady projektowania obejmują:
- Stal nierdzewna 304 lub 316 konstrukcja dla wszystkich powierzchni mających kontakt z produktem.
- Zgodność z technologią CIP (Clean-in-Place) w przypadku osadników, naczyń do gotowania i patelni do powlekania, co pozwala skrócić czas ręcznego czyszczenia i ryzyko skażenia krzyżowego.
- Zamknięte przenośniki w tunelach chłodniczych, aby zapobiec zanieczyszczeniu powietrza podczas zmian temperatury.
- Strefy zarządzania alergenami: obszary stosowania orzeszków ziemnych powinny być fizycznie oddzielone lub ustawione w kolejności od serii produkcyjnych wolnych od alergenów.
- Dokumentacja zgodna z HACCP zintegrowana z rejestracją danych PLC w celu zapewnienia pełnej identyfikowalności.
Typowe wyzwania operacyjne i rozwiązania
Nawet dobrze skonfigurowane linie napotykają powtarzające się problemy. Poniżej znajdują się najczęstsze wyzwania i praktyczne rozwiązania:
| Wyzwanie | Przyczyna | Rozwiązanie |
|---|---|---|
| Karmel przyklejający się do foremek | Karmel zbyt ciepły na etapie krojenia | Obniż temperaturę w tunelu chłodzącym płyty o 2–3°C |
| Nierówna powłoka czekoladowa | Czekolada poza zakresem temperamentu | Ponowna kalibracja jednostki temperującej; sprawdź, czy nie występują czynniki wywołujące wykwity tłuszczowe |
| Zmiana masy pręta >±3g | Niespójność grubości warstwy nugatu lub karmelu | Sprawdź dysze deponujące; ponownie skalibrować poprzednie rolki |
| Pustki orzechowe w batonach | Wibracje podajnika są zbyt wysokie lub niskie | Dostosuj częstotliwość podajnika wibracyjnego; oczyścić czujniki zbiornika |
| Niewłaściwe opakowanie | Zmiana długości pręta po cięciu | Zsynchronizuj prędkość noża z prędkością taśmy przenośnika |
Efektywność energetyczna w produkcji batonów Snicker
Tunele chłodnicze i naczynia kuchenne to łącznie największe odbiorniki energii na linii produkcyjnej firmy Snicker 55–70% całkowitego zużycia energii w linii . Praktyczne środki mające na celu zmniejszenie kosztów energii obejmują:
- Stosowanie systemów odzyskiwania ciepła w naczyniach kuchennych w celu wstępnego podgrzewania przychodzących składników.
- Instalowanie napędów o zmiennej częstotliwości (VFD) w silnikach przenośników w celu zmniejszenia poboru mocy w okresach niskiej przepustowości.
- Planowanie cykli głębokiego czyszczenia i konserwacji poza godzinami szczytu.
- Optymalizacja długości tunelu i prędkości wentylatora w oparciu o rzeczywistą wydajność produkcyjną, a nie maksymalną wydajność projektową.
Dobrze zoptymalizowana, w pełni zautomatyzowana linia jest w stanie wyprodukować jeden kilogram gotowego pręta około 0,3–0,6 kWh , w zależności od warunków klimatycznych i układu roślin.
Często zadawane pytania
P1: Jaka jest typowa powierzchnia kompletnej linii produkcyjnej Snicker?
Zwykle wymagana jest pełna linia obejmująca formowanie nugatu, karmel, nakładanie orzeszków ziemnych, oblewanie i pakowanie Długość 40–80 metrów i 4–8 metrów szerokości, w zależności od poziomu automatyzacji i projektu tunelu chłodniczego.
P2: Czy na tej samej linii można produkować zarówno zwykłe batony, jak i mini batony Snicker?
Tak. Dzięki regulowanym osadnikom, formom modułowym i rekonfigurowalnym nożom większość nowoczesnych linii może przełączać się między formatami. Czas zmiany jest typowy 20–45 minut .
P3: Jaki rodzaj czekolady jest używany na linii przetwarzania batoników Snicker?
Najczęściej stosowana jest czekolada mleczna o zawartości kakao 25–35% . Oblewarka obsługuje zarówno wstępnie temperowaną czekoladę złożoną, jak i prawdziwą czekoladę, w zależności od specyfikacji produktu.
P4: Ilu operatorów potrzeba do w pełni zautomatyzowanej linii?
Zwykle wymaga tego w pełni zautomatyzowana linia o wydajności 400 kg/h 3–6 operatorów na zmianę, obejmujące kontrole jakości, uzupełnianie opakowań i drobne korekty.
P5: Jaki jest okres trwałości batonów produkowanych na tego typu linii?
Przy odpowiednim oblewaniu czekoladą i pakowaniu typu flow-wrap trwałość gotowych batonów jest na ogół wystarczająca 9–12 miesięcy w temperaturze otoczenia poniżej 20°C.
P6: Czy w przypadku batoników typu Snicker zawsze wymagany jest nugat?
Bazą standardową jest nugat, ale linię można dostosować tak, aby zamiast niej stosowała warstwy bazowe w postaci ciastek, wafli lub płatków zbożowych, co czyni ją wszechstronną platformą dla wielu formatów batonów.